


DLC-Beschichtung für CNC-gefertigte Teile
DLC-Beschichtung von DEK: eine 1–5 µm dicke Schicht mit 2.000–5.000 HV auf Stahl-, Edelstahl-, Titan- und Hartmetallteilen, die wir selbst zerspanen. Keine reinen Beschichtungsaufträge; Prototypen in 7–10 Tagen.
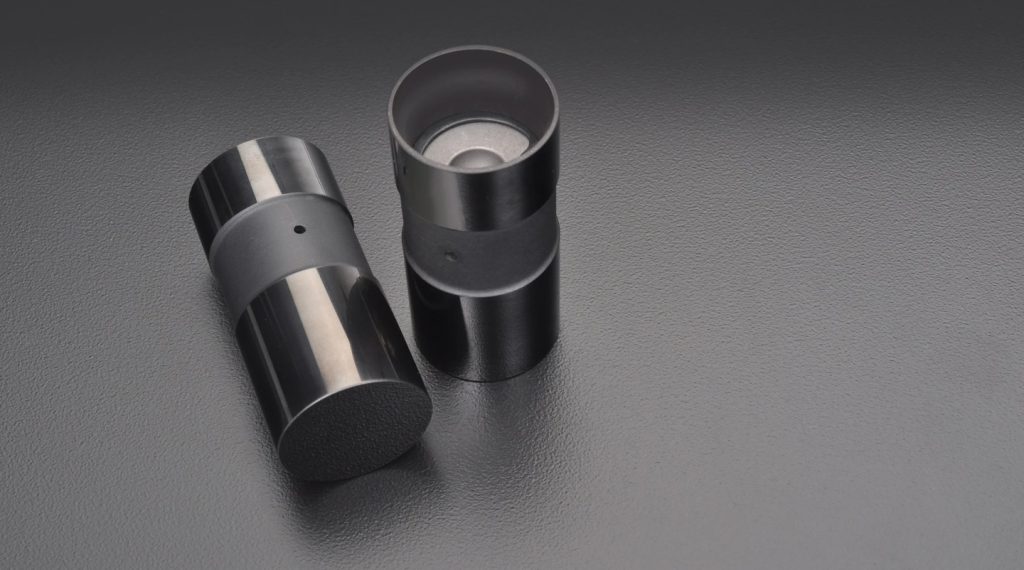
- 1–5 µm Schichtdicke
- 2000–5000 HV Schichthärte
- 7–10 Tage Lieferzeit für Prototypen


So läuft Ihr DLC-Auftrag bei DEK ab
DLC ist eine dünne, harte Kohlenstoffschicht, die die darunterliegende Oberfläche abbildet. DEK plant Zerspanung, Vorpolieren und Beschichtung gemeinsam in einem Auftrag.
Was DLC leistet & worauf Sie achten sollten
DLC löst Reibung, Fressen und Anhaften an harten Teilen, benötigt aber das richtige Substrat und die richtige Einsatztemperatur, um zu funktionieren.
-

Wesentliche Vorteile
- Sehr hohe Härte: 2.000–5.000 HV, von a-C:H am unteren Ende bis ta-C an der Spitze
- Geringe Trockenreibung: 0,05–0,15 gegenüber Stahl, sodass Oberflächen trocken oder mit minimaler Schmierung laufen
- Fressschutz: widersteht Fressen und Kaltverschweißen an Gleit- und Dichtflächen
- Trenneigenschaften: reduziert das Anhaften von Aluminium, Kunststoffen und Gummi an Formteilen
- Erhält die Anlasstemperatur: Die Abscheidung bei 150–250 °C lässt die Härte von gehärtetem Stahl unverändert
- Gleichmäßiges schwarzes Aussehen: schwarz bis dunkelanthrazit, nicht reflektierende Oberfläche
-

Wann Sie eine andere Veredelung wählen sollten
- Über 300–350 °C: DLC graphitisiert; eine PVD-Nitridbeschichtung wie TiAlN hält bis 800 °C
- Goldene oder farbige Oberfläche: Wählen Sie statt schwarzem DLC PVD-Beschichtungen wie TiN
- Austenitischer 304 und 316: Sie tragen DLC unter Punktlasten schlecht; PVD ist vorzuziehen
- Schwarze Oberfläche, kein Verschleiß: Auf Stahl kostet Brünieren deutlich weniger
- Verschleiß an Aluminium: Eloxieren Typ III ist meist die bessere Antwort
- Schwer nachzuarbeiten: DLC lässt sich schwer entfernen; eine Nacharbeit bedeutet erneutes Zerspanen unterhalb der Schicht
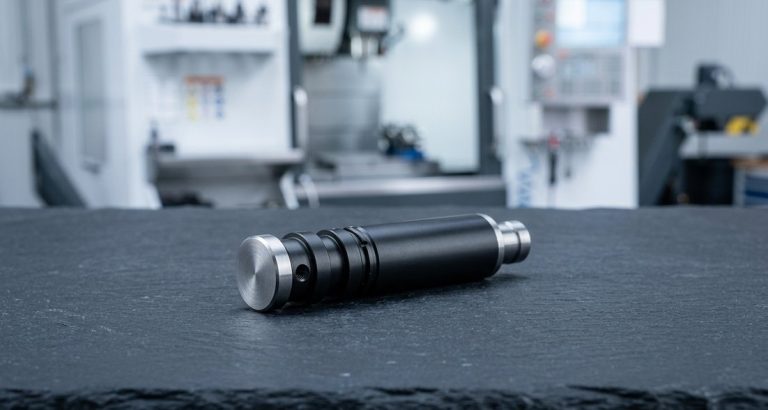
Ergebnisse an DLC-beschichteten Teilen
Diamantähnlicher Kohlenstoff verändert, wie eine bearbeitete Oberfläche verschleißt, gleitet und aussieht – mit Werten, die am beschichteten Teil gemessen werden.
-

Verschleißfestigkeit
Eine Schichthärte von 2.000–5.000 HV sorgt für geringen Verschleiß an Kolben, Stiften und Werkzeugschneiden; ta-C erreicht bei Schneidwerkzeugen das obere Ende des Bereichs.
-

Geringe Reibung
Trockenreibungskoeffizient von 0,05–0,15 gegenüber Stahl, sodass Teile mit knapper Schmierung trocken oder mit minimalem Öl laufen.
-

Fresskontrolle
Widersteht Fressen und Kaltverschweißen an Ventilkolben, Plungern und Gleitpassungen, die sich nicht gut schmieren lassen.
-

Formtrennung
Verhindert, dass Aluminium, Zink und Kunststoff an Kernstiften, Auswerferstiften, Schiebern und Einsätzen haften; Ra 0,4 µm ist hier akzeptabel.
-

Schwarzes Erscheinungsbild
Gleichmäßige schwarze bis dunkelanthrazite, nicht reflektierende Oberfläche, geschätzt bei chirurgischen Instrumenten und Waffenkomponenten.
-

Elektrisches Verhalten
Wasserstoffhaltiges a-C:H ist isolierend; eine dotierte Sorte muss spezifiziert werden, wenn das beschichtete Teil ein anderes elektrisches Verhalten benötigt.
Geeignete Werkstoffe für die DLC-Beschichtung
DLC ist dünn und sehr hart und benötigt daher ein hartes, glattes Substrat; auf einer weichen Basis reißt es wie eine Eierschale. Gehärtete Werkzeugstähle, martensitischer Edelstahl und Titan lassen sich am besten beschichten.
Aluminium, Messing und Kupfer sind mit Vorsicht möglich: Sehen Sie DLC auf Aluminium nur für dekoratives Schwarz oder gering belastete Gleitflächen vor.
-
Werkzeugstahl D2Bester Fall bei Härtung auf 50 HRC oder mehr; der Prozess bei 150–250 °C lässt die Härte unverändert.Empfohlen
-
Werkzeugstahl H13Gehärteter Warmarbeitsstahl lässt sich gut beschichten, da die Abscheidung unterhalb seiner Anlasstemperatur erfolgt.Empfohlen
-
Edelstahl 440CMartensitischer Edelstahl im gehärteten Zustand lässt sich gut beschichten; wird für Backen von chirurgischen Instrumenten verwendet.Empfohlen
-
Ti-6Al-4VBeschichtet über einer Chrom- oder Silizium-Zwischenschicht; üblich bei medizinischen Instrumenten und Rennsportteilen.Gut
-
WolframcarbidEin hervorragendes Substrat für Schneidwerkzeuge, Verschleißplatten und Düsen, die trocken laufen müssen.Empfohlen
-
304/316 EdelstahlAustenitische Sorten nehmen DLC an, tragen es unter Punktlast jedoch schlecht.Mit Einschränkungen
Anwendungen für DLC-beschichtete Teile
DLC-beschichtete Teile kommen an Gleit-, Dicht- und Verschleißflächen mit schlechter Schmierung zum Einsatz, von Formstiften und Pumpenkolben bis zu chirurgischen Instrumenten.
-
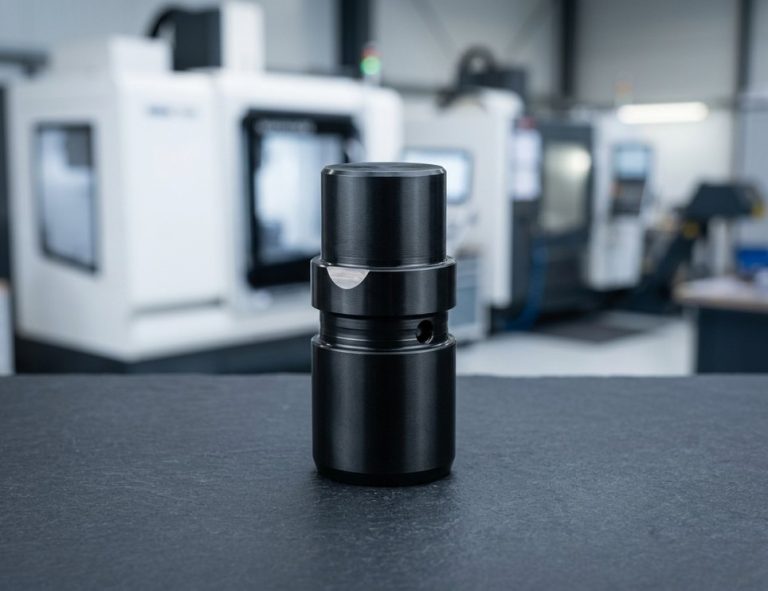 Motor & FluidtechnikKolben, Stößel, Ventilschieber und Pumpenkolben, die mit knapper Schmierung laufen.Angebot anfordern
-
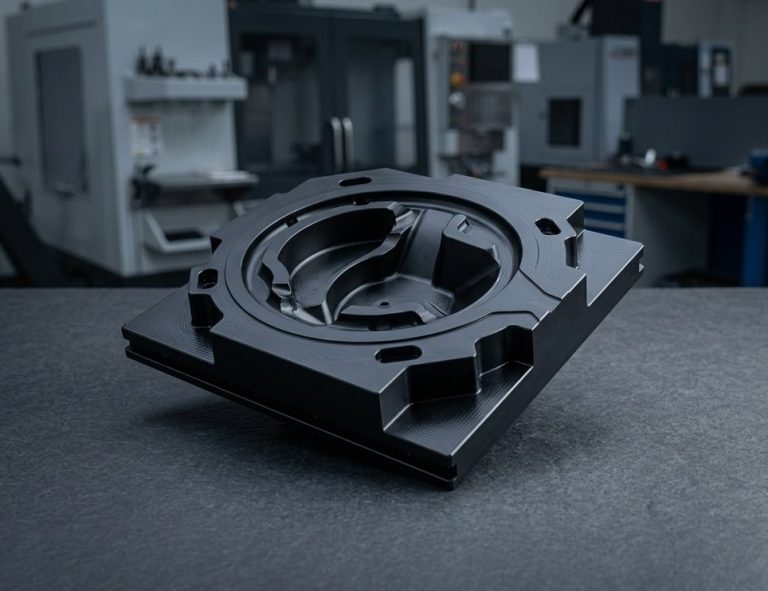 Formen- und WerkzeugkomponentenKernstifte, Auswerferstifte, Schieber und Einsätze, bei denen DLC das Anhaften von Aluminium, Zink und Kunststoff verhindert.Angebot anfordern
-
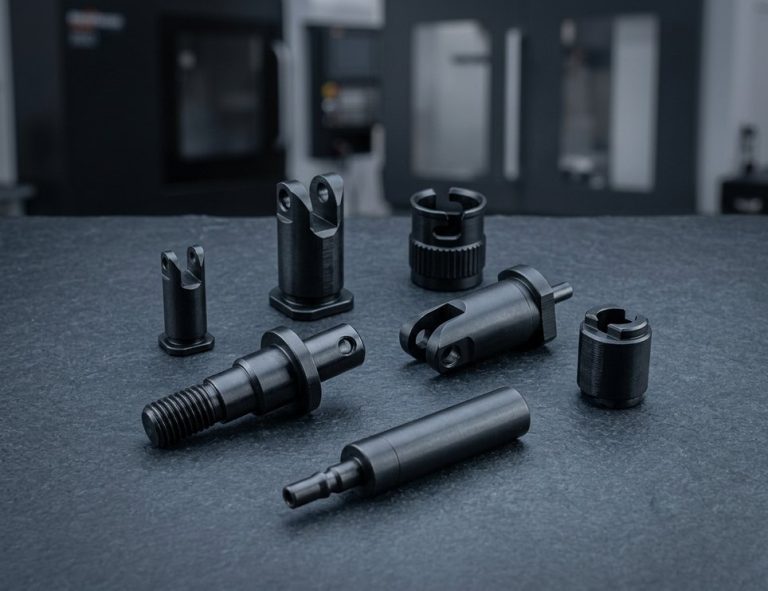 Chirurgische InstrumenteSchwarze, verschleißfeste Backen, Bohrbuchsen und Handstückteile aus 440C, 17-4 PH und Titan, gefertigt unter ISO 13485.Angebot anfordern
-
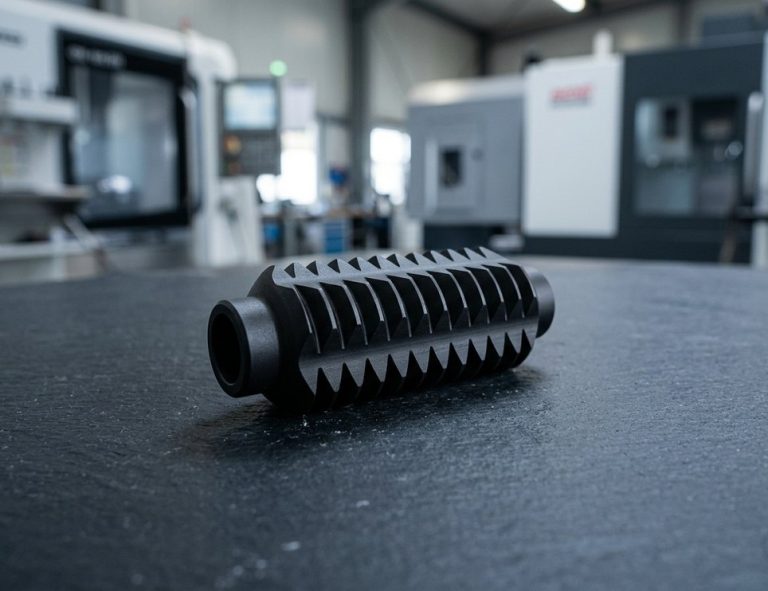 WaffenkomponentenSchlitten, Verschlussträger, Abzüge und Läufe, die verschleißfest sein und trocken mit schwarzer Oberfläche laufen müssen.Angebot anfordern
DLC-Schichtdicke & Konstruktionshinweise
DLC trägt auf jeder beschichteten Oberfläche einige Mikrometer auf und bildet jede darunterliegende Markierung ab. Planen Sie Maß, Oberfläche und Maskierung auf der Zeichnung, bevor die Bearbeitung beginnt.
-
Dicke berücksichtigen
Ein Stift mit Ø10,000 mm wird mit 2 µm DLC zu etwa Ø10,004 mm. Bei H7/g6-Passungen geben Sie „Maße gelten nach der Beschichtung“ an, und wir schleifen auf das kompensierte Maß.
-
Substrat vorpolieren
Für Gleitflächen erreicht DEK Ra 0,1–0,2 µm durch Präzisionsschleifen oder Polieren; jede Erhebung wird zu einer harten Spitze, die das Gegenstück abträgt.
-
Scharfe Kanten brechen
Kanten benötigen einen Radius von mindestens 0,05 mm, da die Beschichtung keine scharfe Ecke umschließen kann.
-
Maskierung festlegen
Gewinde und Bohrungen können mit Stopfen oder Kappen maskiert werden, sodass eine klare Grenze bleibt. Die meisten Konstruktionen werden vollflächig beschichtet, da 2 µm auf einer Gewindeflanke in die Toleranzklasse 6H/6g passt.
-
Typ und Härte angeben
Geben Sie „DLC, a-C:H“ oder „ta-C“, den Dickenbereich, „Ra ≤ 0,2 µm auf beschichteten Flächen“ und „vor der Beschichtung härten und anlassen auf 58–60 HRC“ an.
DLC-Beschichtungsspezifikationen
- Härte 2.000–5.000 HV
- Reibung gegen Stahl (trocken) 0.05–0.15
- Dicke 1–5 µm; üblich 2–3 µm
- Enge Passungen / Abrieb 1–2 µm / 3–5 µm
- Abscheidungstemperatur 150–250 °C
- Max. Einsatztemperatur 300–350 °C an Luft
- Werkstoffe a-C:H (allgemein), ta-C (Werkzeuge)
- Haftvermittlerschicht Chrom oder Silizium
- Farbe Schwarz bis dunkelanthrazit
- Elektrisch Isolierend (a-C:H), sofern nicht dotiert
- Ra vor der Beschichtung 0,1–0,2 µm; 0,4 µm bei Formen
- Ra, Ebenheit, Rundheit Unverändert
- Lieferzeit für Prototypen 7–10 Tage, keine Mindestbestellmenge
DLC im Vergleich zu PVD-Beschichtung und anderen Optionen
DLC ist nicht immer die richtige Hartstoffbeschichtung. Vergleichen Sie es mit PVD-Nitriden, Brünierung und Harteloxierung, bevor Sie es festlegen.
Häufige Fragen zur DLC-Beschichtung
Antworten zu Härte, Schichtdicke, Substraten und zur Abwicklung von DLC-Aufträgen bei DEK.

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








