


Elektropolieren für CNC-bearbeitete Teile
DEK bietet Elektropolieren für Teile aus Edelstahl, Titan und Nickellegierungen, die wir im selben Auftrag im eigenen Haus bearbeiten. Ra sinkt um etwa 50 %, bei 5–10 µm Abtrag pro Seite.
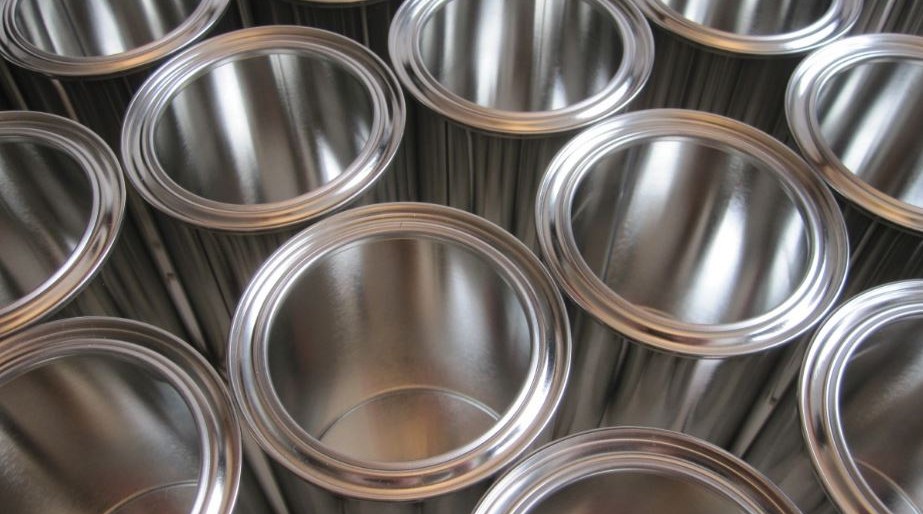
- ~50% Ra-Reduktion
- 5–10 µm Abtrag pro Seite
- ASTM B912 Prozessstandard


Der Elektropolierprozess bei DEK
Das Verfahren löst Oberflächenmetall in einem sauren Elektrolyten. DEK plant es im selben Auftrag wie die Bearbeitung; reine Elektropolieraufträge nehmen wir nicht an.
Vorteile, Grenzen und Alternativen
Das elektrolytische Polieren verbessert Oberfläche, Sauberkeit und Korrosionsbeständigkeit, trägt jedoch Metall ab und ist nicht für jedes Teil die richtige Lösung.
-

Wesentliche Vorteile
- Etwa 50 % niedrigeres Ra: 0,8 µm im bearbeiteten Zustand sinkt auf etwa 0,4 µm, oder 0,4 µm auf etwa 0,2 µm
- Grate entfernt: feine Grate an Querbohrungen, Gewindeanfängen und Kanten verschwinden ohne Handarbeit
- Verunreinigungen abgetragen: freies Eisen, eingebettete Werkzeugpartikel und die verschmierte Bearbeitungsschicht werden entfernt
- Chromreiche Oberfläche: Cr:Fe-Verhältnis typischerweise über 1,5, eine Passivschicht, die besser ist als Passivierung allein
- Glänzendes, gleichmäßiges Aussehen: eine glänzende, aber nicht spiegelnde Oberfläche, die sich leichter reinigen lässt
-

Einschränkungen & Alternativen
- Nur Korrosionsschutz: Passivierung ist günstiger und maßneutral, wenn das Aussehen keine Rolle spielt
- Spiegel- oder gebürstete Oberfläche: mechanisches Polieren erreicht Ra 0,05 µm; eine Elektropolitur kann anschließend folgen
- Kohlenstoff- oder legierter Stahl: verwenden Sie stattdessen Brünieren oder eine galvanische Oberfläche
- Gleichmäßig mattes Aussehen: Kugelstrahlen mit anschließender Passivierung ist günstiger
- Rattern oder Unrundheit: Ra verbessert sich, die Geometrie jedoch nicht; setzen Sie zuerst Präzisionsschleifen ein
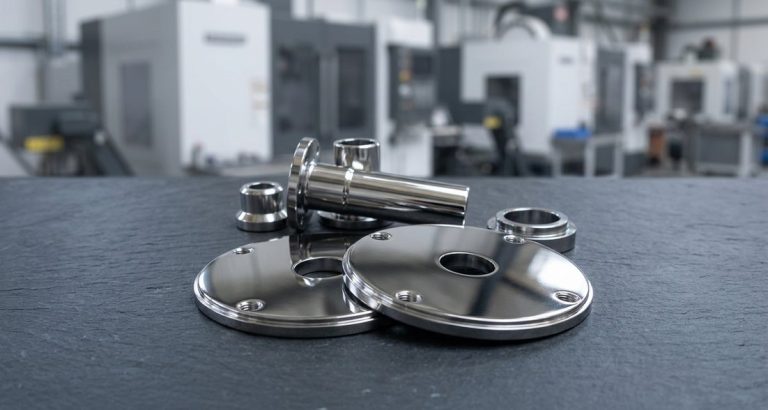
Ergebnisse bei Oberfläche und Schutz
Elektropolierte Edelstahlteile sind glatter, sauberer und korrosionsbeständiger als im bearbeiteten Zustand oder nach reiner Passivierung.
-

Glattere Oberfläche
Eine Ra-Reduktion von 50 % ist der sichere Planungswert: höher bei raueren Ausgangsoberflächen, geringer unterhalb von Ra 0,2 µm.
-

Gratfreie Kanten
Die Stromdichte ist an Graten am höchsten, daher werden feine Grate an Querbohrungen, Gewindeanfängen und Kanten zuerst abgetragen – ohne manuelles Entgraten.
-

Korrosionsbeständigkeit
Eine chromangereicherte Oberfläche mit einem Cr:Fe-Verhältnis typischerweise über 1,5 bietet besseren Korrosionsschutz als chemische Passivierung allein.
-

Reinigungsfreundlichkeit
Ohne Spalten, in denen sich Bioburden hält, lassen sich Oberflächen leichter reinigen; Dosierteile für Clean-in-Place liefern wir mit Ra ≤ 0,4 µm.
-

Partikelfreie Oberfläche
Freies Eisen und eingebettete Werkzeugpartikel werden abgetragen, was die ausgasungsarme, partikelfreie Oberfläche ergibt, die Vakuumkomponenten benötigen.
-

Glänzendes Aussehen
Austenitische Sorten liefern das glänzendste, gleichmäßigste Ergebnis: eine glänzende, aber nicht spiegelnde Oberfläche auf allen exponierten Flächen.
Elektropolieren vs. Passivierung
| Kriterium | Passivierung | Elektropolieren |
|---|---|---|
| Metallabtrag | Keine | 5–10 µm pro Seite (bis zu 25 µm auf Anfrage) |
| Oberflächenrauheit | Unverändert | Ra um ~50 % reduziert |
| Entgratungswirkung | Keine | Ja, bei feinen Graten |
| Korrosionsbeständigkeit | Gut | Besser (höheres Cr:Fe-Verhältnis, glattere Oberfläche) |
| Aussehen | Unverändert | Glänzend, gleichmäßig |
| Norm | ASTM A967, AMS 2700 | ASTM B912 |
| Kostenauswirkung | Gering | Mäßig; Gestellbestückung pro Teil |
Elektropolieren von Edelstahl und Legierungen
Austenitische Sorten liefern das beste Ergebnis; Hinweise zur Sortenwahl finden Sie auf unserer Seite zur Edelstahlbearbeitung. Titan- und Nickellegierungen werden für Medizin- und Luftfahrtteile elektropoliert.
Aluminium und Messing sind möglich, lohnen sich aber selten: Aluminium wird meist eloxiert, Messing mechanisch poliert. Fragen Sie vor der Spezifikation nach.
-
Edelstahl 316LGlänzendstes, gleichmäßigstes Ergebnis. Der Standard für medizinische Implantate, Fluidwege und Halbleiter-Gaskomponenten.Empfohlen
-
Edelstahl 304Liefert wie 304L und 316 eine glänzende, gleichmäßige Oberfläche. Geben Sie 304 oder 316 an, wenn das Erscheinungsbild wichtig ist.Empfohlen
-
17-4 PHLiefert ein akzeptables, etwas matteres Ergebnis, ebenso 15-5 und 420; der Wärmebehandlungszustand beeinflusst die Wirkung.Gut
-
Edelstahl 303Sulfideinschlüsse hinterlassen Mikrovertiefungen, daher wird der zerspanungsfreundliche 303 weniger glänzend als 304.Mit Einschränkungen
-
Titan Grade 2Grade 2 und Ti-6Al-4V werden in einem anderen Elektrolyten für orthopädische und zahnmedizinische Instrumente elektropoliert.Gut
-
Inconel 718Inconel 625 und 718 sprechen gut auf das Verfahren an und werden für elektropolierte Luftfahrtteile verwendet.Gut
Branchen und typische Teile
Elektropolierte Edelstahlteile dienen Branchen, die saubere, glatte und korrosionsbeständige Oberflächen benötigen – von medizinischen Instrumenten bis zu Halbleiter-Gaskomponenten.
-
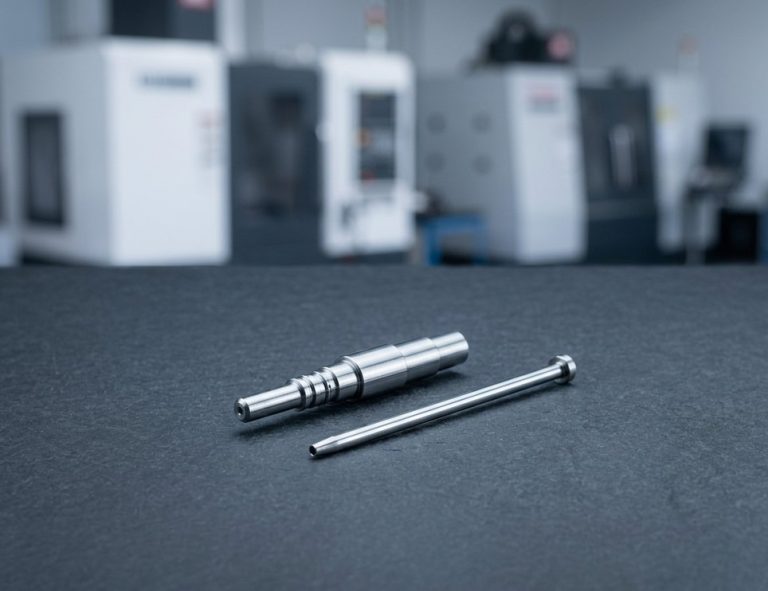 MedizinprodukteInstrumentenschäfte, Kanülen und Probeimplantate aus 316L und Titan, frei von Spalten, in denen sich Bioburden ansammelt.Angebot anfordern
-
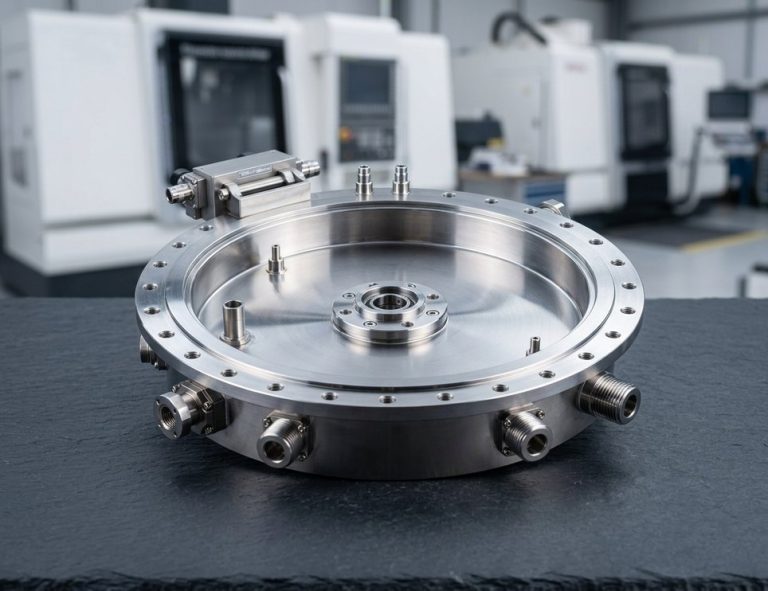 Halbleiter & VakuumGasverteiler, ultrareine Fittings und Kammerteile, die eine ausgasungsarme, partikelfreie Oberfläche benötigen.Angebot anfordern
-
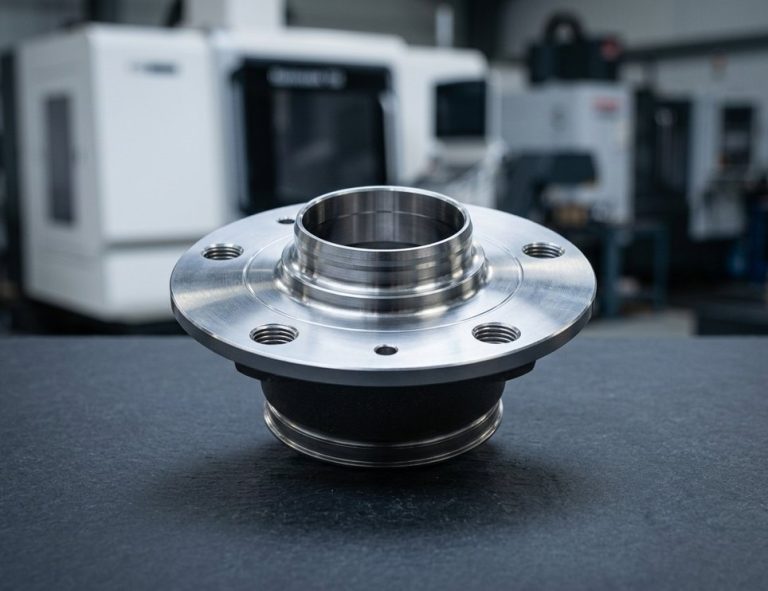 Lebensmittel und PharmaDosierkomponenten mit Ra ≤ 0,4 µm für CIP-gereinigte Prozesslinien.Angebot anfordern
-
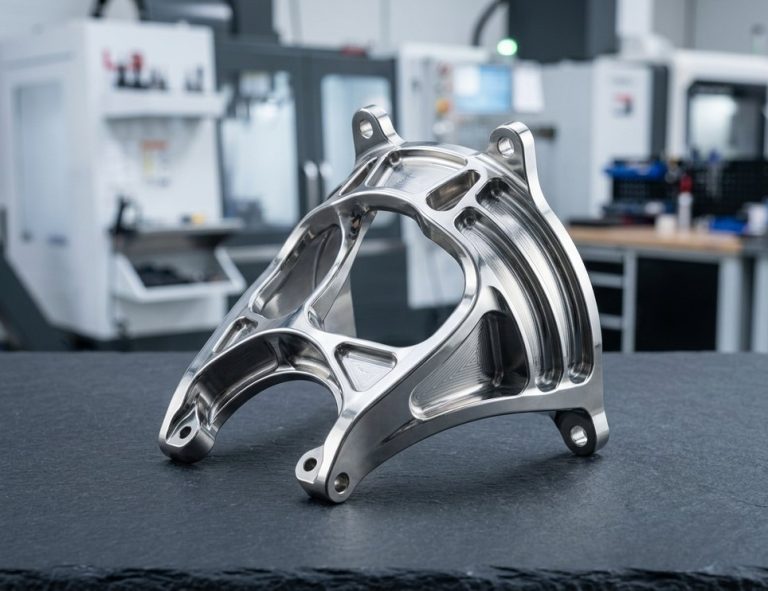 Luftfahrt und MarineFittings und Halterungen mit Salzsprühnebel-Anforderung, einschließlich Luftfahrtteilen aus Inconel 625 und 718.Angebot anfordern
Zeichnungsangaben für elektropolierte Teile
Das Verfahren trägt Metall ab, es ist also keine maßneutrale Oberfläche. Mit diesen Zeichnungsangaben fertigt DEK auf das kompensierte Maß und hält Ihre Toleranz ein.
-
Norm angeben
Schreiben Sie „Elektropolieren nach ASTM B912“. Ergänzen Sie „anschließend Passivierungsprüfung nach ASTM A967“, wenn Ihr Qualitätsplan eine Nachweisprüfung erfordert.
-
Ra im Endzustand angeben
Geben Sie beispielsweise „Ra ≤ 0,4 µm, elektropoliert“ und die Messstelle an. DEK verifiziert mit einem Profilometer.
-
Abtragsaufmaß einplanen
Rechnen Sie mit 5–10 µm pro Seite: Ein Stift Ø10,000 mm endet ohne Kompensation bei etwa Ø9,985 mm. Bemaßen Sie ±0,01 mm und enger „nach Elektropolitur“.
-
Maskierung festlegen
Gewinde, Presssitzbohrungen und geschliffene Bezugsflächen können abgedeckt werden, zeigen aber eine schwache Linie; die meisten Käufer akzeptieren die geringe Maßabweichung an Gewinden.
-
Kontaktstelle am Gestell freigeben
Jedes Teil benötigt eine elektrische Kontaktstelle, die eine kleine unpolierte Markierung hinterlässt. Teilen Sie uns mit, wo diese zulässig ist.
-
Tiefe Bohrungen beachten
In Bohrungen, die tiefer als etwa 3 Durchmesser sind, ist der Abtrag langsamer; dort wird die Verbesserung geringer, sofern keine Innenkathode verwendet wird.
Technische Daten der Elektropolitur
- Verfahrensstandard ASTM B912
- Nachweisprüfung ASTM A967 (auf Anfrage)
- Abtrag pro Seite 5–10 µm (bis 25 µm auf Anfrage)
- Abtrag am Durchmesser 10–20 µm
- Ra-Reduzierung ~50%
- Typisches Ra-Ergebnis 0,8 → 0,4 µm; 0,4 → 0,2 µm
- Cr:Fe-Verhältnis der Oberfläche Typischerweise über 1,5
- Elektrolyt Phosphor-Schwefelsäure
- Lieferzeit für Prototypen 5–8 Tage (bearbeitet + 316L EP)
- Mindestbestellmenge keine Mindestbestellmenge, 1 bis 10.000+ Stück
- Zertifizierungen ISO 9001:2015, ISO 13485, AS9100D
- Berichte Profilometer Ra, Materialzertifikate
Häufig gestellte Fragen
Antworten auf die häufigsten Fragen von Einkäufern zur Elektropolitur bearbeiteter Teile bei DEK.

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








