


Brünieren für CNC-bearbeitete Teile
Stahlteile, die DEK im Haus fertigt, brünieren wir im selben Auftrag. Die Schicht ist unter 1 µm dick: Ein Teil mit ±0,005 mm wird im gleichen Maß ausgeliefert.
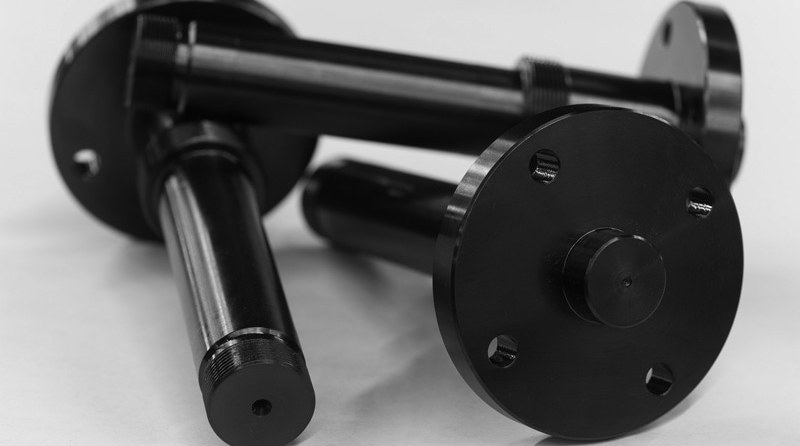
- 0,5–1 µm Schichtdicke
- 24–96 h Salzsprühtest (geölt)
- 1 Tag Zusätzliche Lieferzeit


Der Brünierprozess
Bei der Brünierung wird die Stahloberfläche in einem heißen alkalischen Bad in schwarzen Magnetit umgewandelt. Sie wird als letzter Schritt desselben Bearbeitungsauftrags geplant; reine Veredelungsaufträge übernehmen wir nicht.
Was Brünieren leistet & worauf Sie achten sollten
Die Brünierung ist die kostengünstige schwarze Veredelung für Präzisionsstahlteile, der Schutz ist jedoch begrenzt. Hier sehen Sie, wann eine andere Veredelung besser passt.
-

Wesentliche Vorteile
- Keine Maßänderung: Die Schicht ist unter 1 µm dick und wächst in die Oberfläche hinein, sodass geschliffene Passungen in der Toleranz bleiben
- Kein Abkleben oder Ausgleichen: Bohrungen, Gewinde und Messdurchmesser benötigen kein Aufmaß für die Veredelung
- Mattschwarz, nicht reflektierend: reduziert Blendung und macht Werkzeugspuren weniger sichtbar
- Härte unverändert: Das Bad bei 140 °C liegt unter jeder praktischen Anlasstemperatur für Werkzeugstahl
- Geringes Versprödungsrisiko: Das Verfahren ist alkalisch, nicht säurebasiert
- Bleibt leitfähig: Die Konversionsschicht ist Teil des Metalls, kein isolierender Film
- Kostengünstigste schwarze Veredelung: verlängert einen Bearbeitungsauftrag um einen Tag, ohne Mindestbestellmenge
-

Einschränkungen & Alternativen
- Außen- oder Feuchtanwendung: Die Brünierung ist keine Außenveredelung; geben Sie eine Verzinkung oder Vernickelung an
- Verschleiß- oder Fressbeständigkeit: DLC oder ein PVD-Nitrid sind Hartstoffschichten, keine Konversionsschichten
- Aluminium- und Zinkteile: nicht geeignet; geben Sie für Aluminium schwarzes Eloxieren Typ II an
- Edelstahl, der nur Schutz benötigt: Passivierung ist günstiger und erhält die blanke Oberfläche
- Teile mit Handkontakt: Die Ölversiegelung hinterlässt einen abfärbenden Film; geben Sie Wachs oder eine grifftrockene Versiegelung an
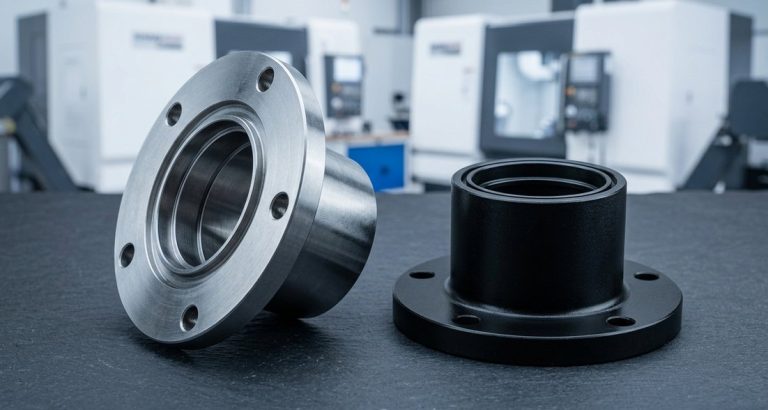
Ergebnisse zu Aussehen & Schutz
Die Brünierung verleiht bearbeitetem Stahl ein gleichmäßiges Schwarz mit leichtem Schutz und lässt Maß, Rauheit und Härte wie bearbeitet.
-

Korrosionsschutz
24–96 Stunden neutraler Salzsprühtest mit Ölversiegelung, ausreichend für Werkzeuge, Messgeräte, Maschinenkomponenten und trocken gelagerte Feuerwaffen in Innenbereichen.
-

Tiefschwarz auf Stahl
Heißbrünieren bildet echtes Magnetit auf Kohlenstoff-, legiertem und Werkzeugstahl: tiefschwarz, am haltbarsten und mit der besten Ölretention.
-

Blendreduzierung
Eine matte, nicht reflektierende Oberfläche; in Kombination mit Glasperlenstrahlen ergibt sich ein flaches, nicht spiegelndes Schwarz für Optik- und Instrumententeile.
-

Oberflächenbeschaffenheit bleibt erhalten
Die Rauheit bleibt unverändert: Eine geschliffene Fläche mit Ra 0,4 µm bleibt bei Ra 0,4 µm und eine gefräste Fläche mit Ra 1,6 µm bleibt bei 1,6 µm.
-

Härte bleibt erhalten
O1, A2, D2, S7 und H13 nehmen die Brünierung nach dem Härten gut an; das Bad bei 140 °C lässt die Härte unverändert.
-

Anthrazit auf Edelstahl
Auf Edelstahl ergibt das heißere Bad ein Anthrazit bis Grauschwarz statt Tiefschwarz, verwendet zur Blendreduzierung.
Heiß- vs. Mittel- vs. Kaltbrünieren
| Verfahren | Badtemperatur | Chemie | Ergebnis | Norm | Einsatz bei DEK |
|---|---|---|---|---|---|
| Heißbrünierung | 135–145 °C | Natriumhydroxid, Nitrate, Nitrite | Echtes Magnetit, tiefschwarz, am haltbarsten, beste Ölretention | MIL-DTL-13924 Class 1, AMS 2485 | Standard bei Kohlenstoff-, legiertem und Werkzeugstahl |
| Mitteltemperatur | 90–120 °C | Modifiziertes alkalisches Nitrat | Magnetit, schwarz, keine ätzenden Dämpfe | MIL-DTL-13924 Class 1 | Gleiches Ergebnis wie heiß, aber einfacher zu handhaben; für große Chargen |
| Kalt (Raumtemperatur) | 20–30 °C | Kupferselenid-Abscheidung | Abgeschiedener Film, grauschwarz, reibt ab, geringe Haltbarkeit | Keine | Nicht für Funktionsteile; auf Anfrage für unkritische dekorative Anwendungen |
Brünierte Stahlteile: geeignete Werkstoffe
Teile aus Kohlenstoffstahl und legiertem Stahl (1018, 1045, 12L14, 1215, 4140, 4340, 8620) werden gleichmäßig schwarz, und Werkzeugstahl nimmt die Brünierung nach dem Härten gut an.
Die Brünierung von Edelstahl erfordert ein heißeres Bad (Class 3 für 400er- und PH-Güten, Class 4 für 300er-Güten); auf Edelstahl entsteht dabei Anthrazit bis Grauschwarz. Kupfer und Messing erhalten auf Anfrage eine Sulfidschwärzung; Aluminium und Zink sind nicht geeignet.
-
Legierter Stahl 4140Brüniert gleichmäßig; vorgehärteter 4140 mit 28–32 HRC ist eine gängige Kombination für Wellen und Vorrichtungen.Empfohlen
-
Kohlenstoffstahl 1045Kohlenstoffstähle wie 1018, 1045 und 12L14 werden im Standard-Heißverfahren gleichmäßig schwarz.Empfohlen
-
Werkzeugstahl D2Nimmt Brünierung nach dem Härten gut an; das 140-°C-Bad lässt die Härte unverändert.Empfohlen
-
Werkzeugstahl H13Gehärteter H13 brüniert ohne Härteverlust, da das Bad unter der Anlasstemperatur bleibt.Empfohlen
-
Edelstahl 17-4 PHDas Class-3-Bad ergibt ein Anthrazit bis Grauschwarz, verwendet zur Blendungsreduzierung an Instrumententeilen.Mit Einschränkungen
-
Edelstahl 416Class-3-Brünierung ergibt Anthrazit-Grauschwarz an Instrumenten- und Waffenteilen, kein Tiefschwarz.Mit Einschränkungen
Typische Anwendungen
Die Brünierung eignet sich für Stahlteile, die ihr Maß behalten und gleichmäßig schwarz aussehen müssen – von Lehren und Vorrichtungen bis zu Waffen und Optik.
-
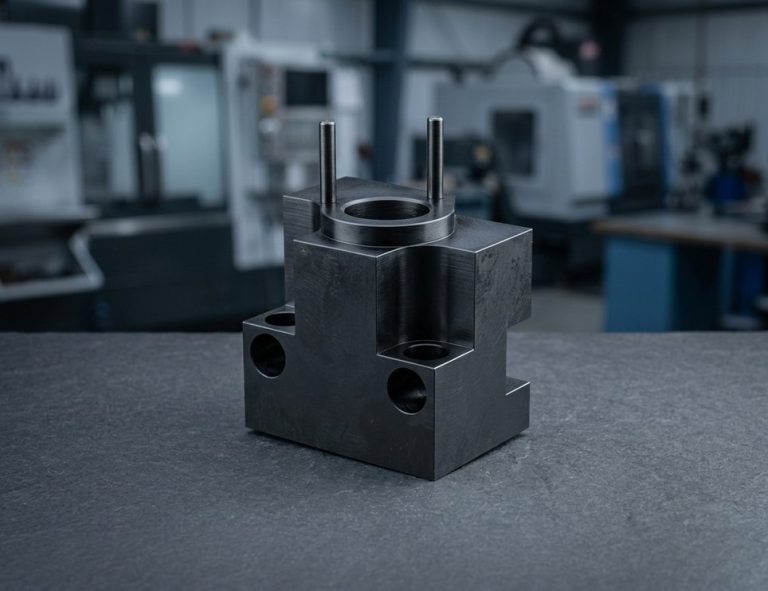 Werkzeuge, Vorrichtungen und LehrenVorrichtungen, Positionierstifte und Endmaße, bei denen die Oberfläche das Maß nicht verändern darf.Angebot anfordern
-
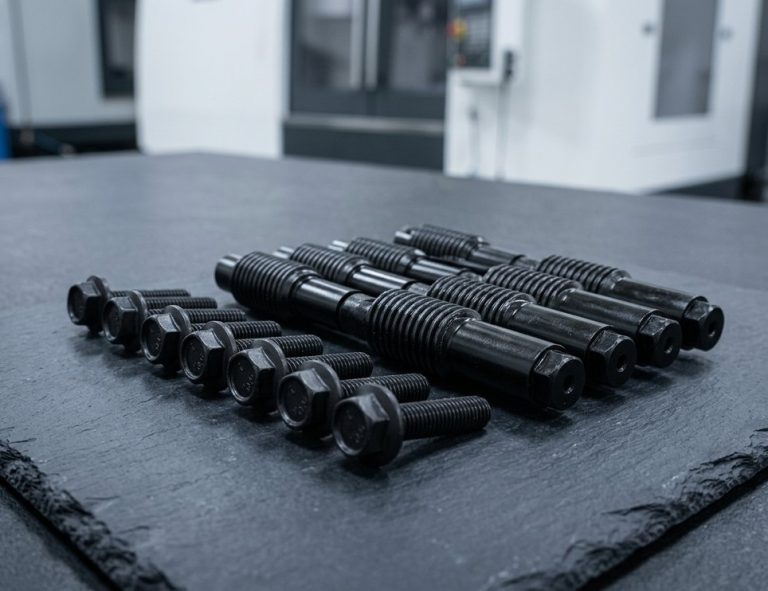 Verbindungselemente, Wellen, ZahnräderSchrauben, Passstifte, Wellen und Zahnradrohlinge, die eine gleichmäßige Schwärzung und leichten Ölschutz benötigen.Angebot anfordern
-
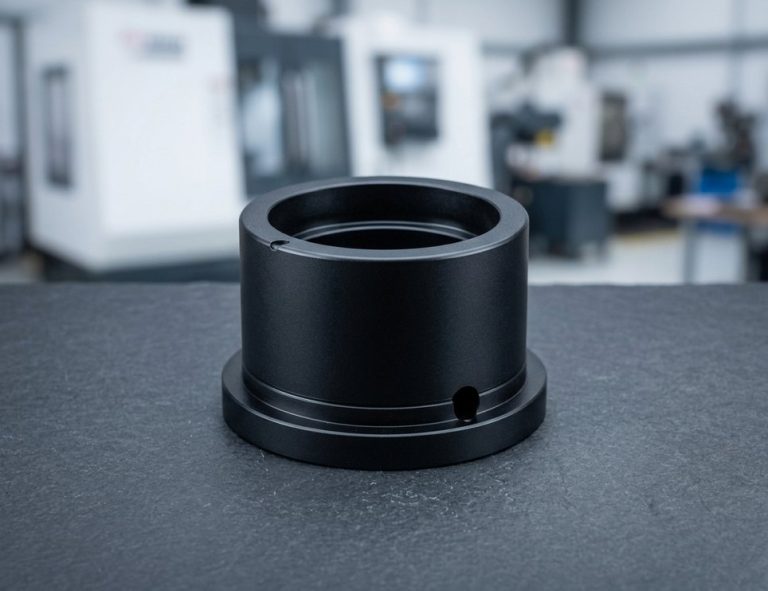 Optik- und InstrumententeileFassungen, Blenden und Strahlfallen, bei denen Blendungsreduzierung zählt; kombiniert mit Glasperlenstrahlen für ein mattes Schwarz.Angebot anfordern
Hinweise zu Konstruktion & Zeichnung
Die Brünierung trägt nicht messbar auf. Die Zeichnungsangaben betreffen daher die Brünierangabe, das Versiegelungsmittel und die Härte des gewählten Stahls.
-
Kein Maßausgleich erforderlich
Die Schicht ist unter 1 µm dick und wächst in die Oberfläche hinein: Bohrungen, Gewinde und Lehrenmaße benötigen keinen Zuschlag und keine Maskierung. Ein geschliffener Passstift mit ±0.005 mm bleibt in der Toleranz.
-
Vollständige Angabe formulieren
„Brünierung nach MIL-DTL-13924 Class 1, Öl als Nachbehandlung. Keine Maßänderung zulässig.“ Verwenden Sie Class 3 für gehärteten Edelstahl.
-
Versiegelung wählen
Unsere Brünierung wird mit Öl, Wachs oder Trockenfilm versiegelt. Öl überträgt sich auf Hände und Verpackung: Geben Sie für gehandhabte Teile „Wachs als Nachbehandlung“ oder „trocken“ an.
-
Strahlen für matte Oberfläche ergänzen
Für eine matte, blendfreie Oberfläche geben Sie „Glasperlenstrahlen #120 vor der Brünierung“ an; siehe Strahlbearbeitung.
-
Gehärtete Teile über 40 HRC
Das Versprödungsrisiko ist gering, da das Verfahren alkalisch ist; über etwa 40 HRC verwendet DEK alkalische Reinigung oder leichtes Strahlen, keine Säure.
Spezifikationen für die Brünierung
- Schichtdicke 0,5–1 µm (Magnetit, Fe₃O₄)
- Maßänderung Keine
- Stahl-Standard MIL-DTL-13924 Class 1, AMS 2485
- Edelstahl-Standard MIL-DTL-13924 Class 3 oder 4
- Heißbad 135–145 °C
- Mitteltemperaturbad 90–120 °C
- Salzsprühtest (geölt) 24–96 Stunden
- Versiegelungen Öl, Wachs oder Trockenfilm
- Oberflächenrauheit Unverändert (Ra 0,4 µm bleibt Ra 0,4 µm)
- Leitfähigkeit Bleibt leitfähig
- Zusätzliche Lieferzeit 1 Tag
- Mindestbestellmenge Keine
Häufig gestellte Fragen
Antworten zu Maßhaltigkeit, Verfahrenswahl und Edelstahl bei der Brünierung bearbeiteter Teile.

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








