


Präzises Senkerodieren im Lohnauftrag
DEK übernimmt das Senkerodieren von Sacktaschen, tiefen Rippen und scharfen Innenkanten in gehärtetem Werkzeugstahl und Hartmetall mit typisch ±0,01 mm. Keine Mindestbestellmenge, 3 Tage Lieferzeit für Prototypen.
-
±0.005 mm
Kritische Merkmale
-
3 Tage
Schnellster Prototyp
-
Ra 0,15 μm
Feinste Oberfläche
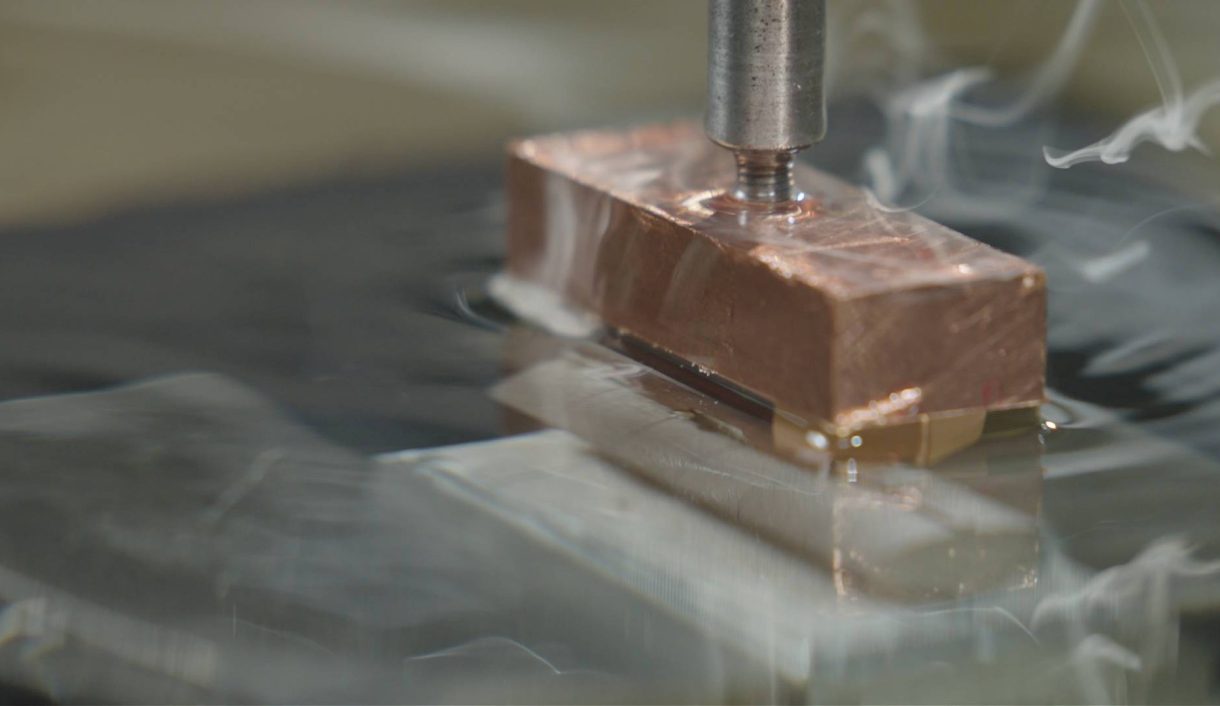

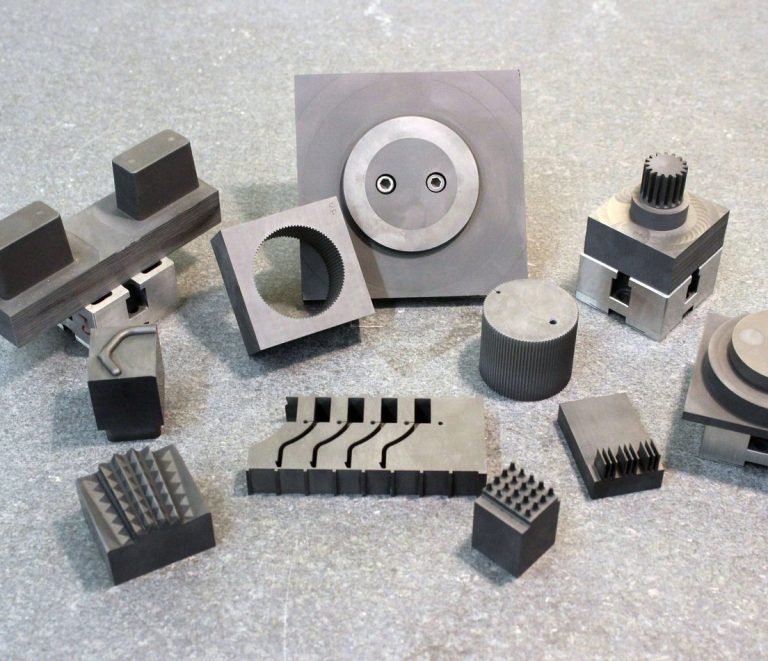
Individuelles Senkerodieren für Formen, Werkzeuge und Vorrichtungen
Beim Senkerodieren, auch funkenerosives Senken genannt, wird eine geformte Elektrode in ein leitfähiges Werkstück erodiert, ohne es zu berühren oder Spannungen einzubringen. Funkenbildung, Elektrodenverschleiß und Spülung erklärt der Beitrag Der ultimative Leitfaden zum Senkerodieren.
DEK erodiert für Formenbauer, Werkzeugbauer aus Luft- und Raumfahrt und Medizintechnik sowie für alle, die gehärteten Werkzeugstahl oder Hartmetall nach dem Härten fertigbearbeiten, mit über 20 Jahren Erfahrung in der Präzisionsbearbeitung. Durchgangsmerkmale übernehmen in der Regel unsere Drahterodier-Dienstleistungen; alle Verfahren sind Teil unserer Erodierdienstleistungen.
Warum DEK als Erodierpartner
Hinter jeder erodierten Kavität steht ein breit aufgestellter Zerspanungsbetrieb, vom einzelnen Formeinsatz bis zum kompletten Satz.
-

Zertifizierte Qualität
Zertifiziert nach ISO 9001, AS9100D und ISO 13485 (über TÜV); jede Kavität durchläuft IQC, IPQC, FAI, OQC, SPC und CAPA.
-

In großem Maßstab bewährt
Die Senkerosion läuft in einem Betrieb, der jährlich über 1,2 Mio. Teile für mehr als 2300 globale OEM-Kunden bearbeitet.
-

Pünktliche Lieferung
Termintreue von über 98,6 %; Prototypenaufträge werden ab Produktionsstart in nur 3 Tagen versandt.
-

EDM-Bearbeitung auf Abruf
Keine Mindestbestellmenge: Ein einzelner Formeinsatz durchläuft dieselbe Prüfkette wie ein kompletter Satz Serienkavitäten.

Elektroden aus eigener Fertigung
Kupferelektroden werden im Haus gefertigt, und diese Arbeit ist in der für das Fertigteil angegebenen 3-tägigen Prototypen-Lieferzeit enthalten, nicht als separater Posten. Sprechen Sie mit einem Senkerodier-Ingenieur, bevor Sie die Zeichnung freigeben.
Leistungsumfang und Spezifikationen
Achsenkonfiguration, Präzision, gehärtete Materialien und Elektrodenarbeit: die Kernspezifikationen hinter jedem Senkerodier-Auftrag bei DEK.
Senkerodieren vs. Drahterodieren und CNC-Fräsen
Wählen Sie die Senkerosion, wenn das Merkmal blind bleiben muss. Für Durchgangsmerkmale siehe den Leitfaden zum Drahterodieren.
| Criteria | Dieses VerfahrenSenkerodieren | Drahterodieren | CNC-Fräsen |
|---|---|---|---|
| Am besten geeignet für | Blinde Kavitäten, Passfedernuten, Rippen | Schlitze, Zahnräder, Profile | Merkmale, die Werkzeuge erreichen können |
| Merkmalgeometrie | Geschlossener Boden, endet in der Tiefe | Geht durch das Teil | Offene, erreichbare Merkmale |
| Innenecken | Scharf | Konturierte Profile | Durch Werkzeugradius begrenzt |
| Gehärteter Werkzeugstahl | Ja, nach dem Härten | Durchgangsmerkmale | Werkzeuge verschleißen schnell |
| Aluminium | Nur blinde Merkmale | Durchgangsmerkmale | Bevorzugt, lässt sich leicht zerspanen |
| Wählen, wenn | Durchgangsschnitt nicht möglich | Schnellere, günstigere Durchgangsschnitte | Weiche, zugängliche Geometrie |
Branchen, die wir bedienen
Kavitäten für Formenbauer, Werkzeugbauer in Luft- und Raumfahrt und Medizintechnik sowie für Turbinen- und Triebwerkswerkzeuge aus Hochtemperaturlegierungen.
-

Telekommunikation
-

Bergbau
-

Militär & Verteidigung
-

Schifffahrt
-

Konsumgüter
-

Bauwesen
-

Landwirtschaft
-

Drohnen & UAV
-

Elektronik
-

Automobil
-

Öl & Gas
-

Energie
-

Industrieausrüstung
-

Halbleiter
-

Robotik
-

Medizintechnik
-

Luft- und Raumfahrt
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 SchifffahrtPropellerwellen, Pumpenteile und Decksbeschläge aus 316-Edelstahl, Bronze und Aluminiumbronze, in erster Linie nach Korrosionsbeständigkeit ausgewählt.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audio-Hardware, bei denen die bearbeitete Oberfläche sichtbar ist, eloxiert, kugelgestrahlt oder nach Muster poliert.Mehr erfahren
-
 BauwesenStrukturelle Halterungen, Verankerungselemente und Hydraulikanschlüsse aus Baustahl, legiertem Stahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Gimbal-Rahmen und Fahrwerksbeschläge aus 7075-Aluminium, Titan und Magnesium zur Gewichtsreduzierung ohne Steifigkeitsverlust.Mehr erfahren
-
 ElektronikSteckergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, an Kontaktmerkmalen auf ±0.01 mm gehalten.Mehr erfahren
-
 AutomobilSensor-, Ventilgehäuse und Wellen für Prototypen und Klein- bis Mittelserien aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeug-Teile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Anschlüsse aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl; Vorrichtungen bleiben für Wiederholaufträge eingelagert.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenkomponenten und Beschläge nach AS9100D aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
Merkmale im Formen- und Gesenkbau, die wir erodieren
Die Elektrode taucht bis auf Tiefe ein und stoppt dort. So entstehen Geometrien, die Fräser wegen Abdrängung oder Radiusgrenzen nicht schneiden können.
-

Sacktaschen
Formennester mit geschlossenem Boden, auf Tiefe erodiert, während der Rest des Teils unberührt bleibt.
-

Sacknuten
Sacknuten auf Tiefe gesenkt, wo ein Durchbruch am fertigen Teil nicht akzeptabel oder nicht möglich ist.
-

Tiefe schmale Rippen
Schmale Rippen mit geschlossenem Boden, von der Elektrode in einem einzigen Eintauchvorgang geformt, ohne Begrenzung durch die Werkzeugreichweite.
-

Dünne Wandstärken
Die berührungslose Erosion vermeidet die Abdrängung, die beim Fräsen dünner Wände in Werkzeugstahl und Hartmetall auftritt.
-

Scharfe Innenkanten
Innenecken frei von den Werkzeugradius-Grenzen des Fräsens, für Formenkomponenten.
-
Texturierte Formennester
Texturierte Nestoberflächen und Taschen für den Formenbau, Oberfläche bis Ra 0,15 μm.
Typische Aufgabenstellungen
-
Teile nach der Wärmebehandlung
Gehärteter Werkzeugstahl und Hartmetall werden nach der Wärmebehandlung fertigbearbeitet, wenn konventionelle Schneidwerkzeuge schnell verschleißen oder nicht schneiden können.
-
Reparatur beschädigter Bohrungen
Verschlissene oder beschädigte Bohrungen und Nestwände werden in situ nachgearbeitet, ohne die ursprüngliche Form oder Position des Teils zu verändern.
-
Einzelne Formeneinsätze
Keine Mindestbestellmenge: Ein einzelner Einsatz durchläuft dieselbe FAI- und OQC-Kette wie ein Satz; siehe Rapid Prototyping.
-
Blinde Merkmale in Aluminium
Aluminium lässt sich sauber erodieren, wird aber meist gefräst; das Senken bleibt blinden Merkmalen vorbehalten, die das Fräsen nicht erreichen kann.
Zertifizierte Qualität in jeder Phase
Jeder Senkerodier-Auftrag läuft unter ISO 9001-, AS9100D- und ISO 13485-Zertifizierung (über TÜV).
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Werkstoffe für die Senkerosion
Jedes leitfähige Metall lässt sich funkenerosiv bearbeiten. Dies sind die gehärteten und hochfesten Legierungen, die wir am häufigsten erodieren.
Metalle
Werkzeugstahl & Kupfer
Werkstoff nicht aufgeführt? Fragen Sie einen Senkerodier-Ingenieur
Werkstoffe ansehenSo bestellen Sie Senkerodier-Teile
FAQs zum Senkerodieren
Klare Antworten zu Genauigkeit, Materialien und dem, was wir für ein Angebot zu Ihrem Teil benötigen.
Angebot für Ihr Erodierteil anfordern
Senden Sie eine STEP-, IGES- oder PDF-Zeichnung mit Material, Härtezustand und kritischen Kavitätsmaßen für ein von Ingenieuren geprüftes Angebot.
- Prototypen in nur 3 Tagen versandt
- Keine Mindestbestellmenge, von einem Einsatz bis zum kompletten Satz
- Typisch ±0,01 mm, auf Anfrage ±0,005 mm
- Kupferelektroden, im eigenen Haus gefertigt
- Zertifiziert nach ISO 9001, AS9100D, ISO 13485

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








