


Tieflochbohren in Lohnfertigung
Beim Tieflochbohren halten wir passungskritische Bohrungen auch über ein L/D-Verhältnis von 10:1 hinaus auf ±0,005 mm. Gundrill- oder BTA-Werkzeuge wählen wir passend zu jeder Bohrung – vom Einzelprototyp bis zur Serie.
-
±0,005 mm
Passungskritische Bohrungen
-
~1000 mm
Werkstücklänge
-
3 Tage
Erstmuster

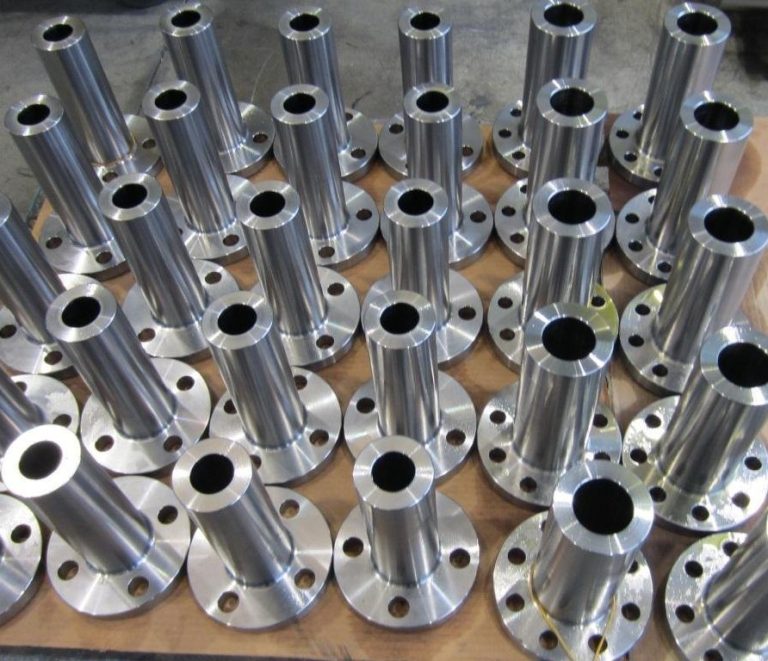
Tieflochbohren für individuelle CNC-Teile
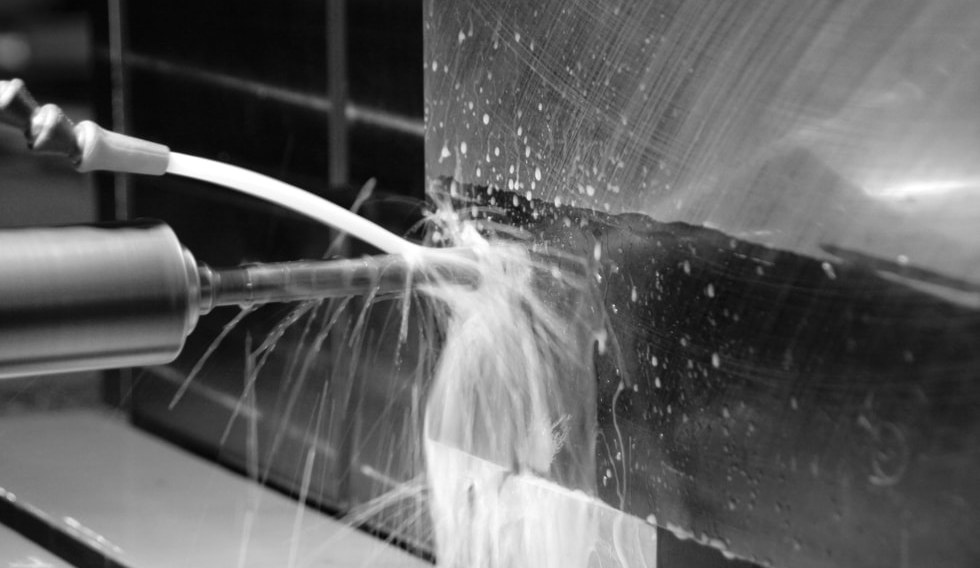
Sobald die Tiefe einer Bohrung etwa das 10-Fache ihres Durchmessers überschreitet (L/D >10:1), verliert ein Standardbohrer an Geradheit, erzeugt Wärme und verläuft aus der Mitte. DEK wählt Einlippen-Gundrill-Werkzeuge oder BTA-Bohrstangen mit Außenkühlung passend zum Bohrungsverhältnis und Werkstoff aus.
Tiefe Bohrungen sind bei uns Teil kompletter Aufträge in der CNC-Bearbeitung – von einer einzelnen Prototypbohrung bis zur Serienfertigung. Da sich Gundrilling und BTA im Kühlmittelweg unterscheiden, hängt die richtige Wahl von Bohrungsdurchmesser und -länge ab; sprechen Sie mit unseren Ingenieuren, um Ihre Bohrung prüfen zu lassen.
Warum Tiefbohrungen über DEK beziehen
Tiefbohren steht selten für sich allein. Deshalb bleiben bei uns die Bohrung und der Rest des Teils unter einem Dach.
-

Ein Qualitätssystem
Fräsen, Drehen, EDM und Schleifen rund um die Bohrung laufen unter demselben dokumentierten QMS, zertifiziert nach ISO 9001, ISO 13485 und AS9100D.
-

Keine Mindestbestellmenge
Es gibt keine Mindestbestellmenge: Eine einzelne Prototypbohrung erhält dieselbe Prozessdisziplin und Prüfung wie eine Seriencharge.
-

Ingenieurgeleitete Prüfung
Unser Engineering-Team mit über 14 Jahren praktischer Fertigungserfahrung prüft die Bohrungsgeometrie, bevor die Bearbeitung beginnt.
-

Erstmuster in 3 Tagen
Erstmuster sind in der Regel innerhalb von 3 Tagen fertig, sobald Bohrungsgeometrie, Werkstoff und Toleranz bestätigt sind.

Bohrungen am realen Teil verifiziert
Jede Bohrung wird auf hauseigenen CMM-Anlagen mit rückverfolgbaren, dokumentierten Ergebnissen gemessen, sodass Geradheit und Koaxialität am tatsächlichen Teil bestätigt werden. Wir liefern an Kunden in ganz Europa und Nordamerika.
Leistungsspektrum Tiefbohren
Wir dimensionieren die Bohrmethode nach Ihrer Geometrie, statt eine pauschale Maximaltiefe anzugeben; die genauen Werte werden bei der Angebotsprüfung bestätigt.
Tiefbohren im Vergleich zu anderen Bohrverfahren
Wählen Sie Tiefbohren, sobald die Tiefe etwa das 10-Fache des Durchmessers überschreitet; darunter genügt Standard-CNC-Bohren.
| Criteria | Dieses VerfahrenTiefbohren | CNC-Bohren | CNC-Drehen |
|---|---|---|---|
| Am besten geeignet für | Lange, gerade Bohrungen | Flache Bohrungen | Merkmale rund um die Bohrung |
| Tiefenverhältnis | L/D über 10:1 | Bis etwa 10:1 | Kein Bohrverfahren |
| Geradheit in der Tiefe | Eingehalten, per CMM geprüft | Läuft außermittig | Unterstützt die Koaxialität der Bohrung |
| Wärme und Späne | Kühlmittel durch das Werkzeug | Wärmestau in der Tiefe | Nicht zutreffend |
| Werkzeuge | Gundrill- oder BTA-Stange | Standardbohrer | Drehzentren |
Tiefe Bohrungen in verschiedenen Branchen
Programme in Medizintechnik, Energie, Industrieausrüstung und Werkzeugbau setzen auf tiefe, gerade Bohrungen, die in einem einzigen Qualitätssystem gefertigt und geprüft werden.
-

Telekommunikation
-

Bergbau
-

Militär & Verteidigung
-

Schifffahrt
-

Konsumgüter
-

Bauwesen
-

Landwirtschaft
-

Drohnen & UAV
-

Elektronik
-

Automobil
-

Öl & Gas
-

Energie
-

Industrieausrüstung
-

Halbleiter
-

Robotik
-

Medizintechnik
-

Luft- und Raumfahrt
-
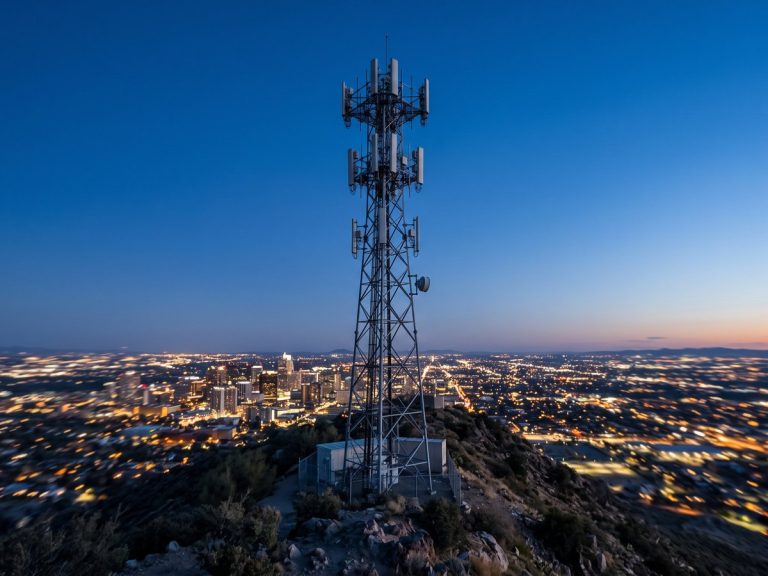 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
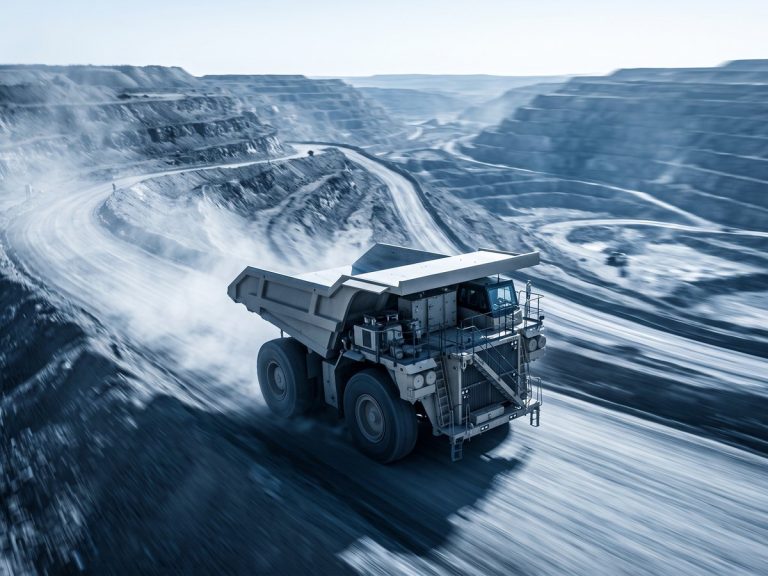 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
-
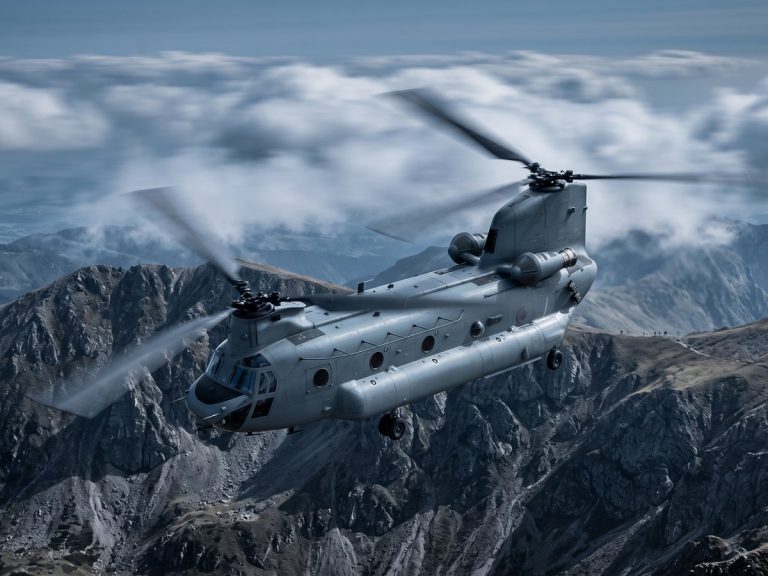 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
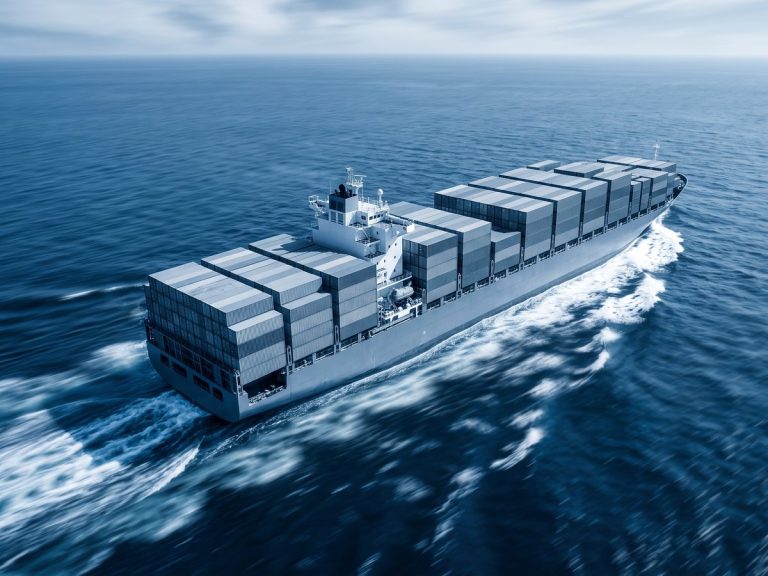 SchifffahrtPropellerwellen, Pumpenteile und Decksbeschläge aus 316-Edelstahl, Bronze und Aluminiumbronze, in erster Linie nach Korrosionsbeständigkeit ausgewählt.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audio-Hardware, bei denen die bearbeitete Oberfläche sichtbar ist, eloxiert, kugelgestrahlt oder nach Muster poliert.Mehr erfahren
-
 BauwesenStrukturelle Halterungen, Verankerungselemente und Hydraulikanschlüsse aus Baustahl, legiertem Stahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Gimbal-Rahmen und Fahrwerksbeschläge aus 7075-Aluminium, Titan und Magnesium zur Gewichtsreduzierung ohne Steifigkeitsverlust.Mehr erfahren
-
 ElektronikSteckergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, an Kontaktmerkmalen auf ±0.01 mm gehalten.Mehr erfahren
-
 AutomobilSensor-, Ventilgehäuse und Wellen für Prototypen und Klein- bis Mittelserien aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeug-Teile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Anschlüsse aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl; Vorrichtungen bleiben für Wiederholaufträge eingelagert.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenkomponenten und Beschläge nach AS9100D aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
Typische Tiefbohrteile und Herausforderungen
Tiefe, gerade Bohrungen sind überall dort gefragt, wo ein Fluid, eine Welle oder ein Werkzeug sauber durch einen langen Metallabschnitt geführt werden muss.
-

Hydraulikzylinder & Kolbenstangen
Bei Körpern bis 1000 mm Länge bleibt die Durchgangsbohrung über die gesamte Länge bei ±0.005 mm Koaxialität, sodass der Kolben nie klemmt.
-

Wellen & Spindeln
Lange Innenbohrungen in kundenspezifischen Wellen und Spindeln, mit einer Koaxialität Welle zu Bohrung von ±0.005 mm.
-

Verteiler & Ventilkörper
Lange Fluidkanäle, gebohrt in kundenspezifischen Verteilern und Ventilkörpern, anschließend um die Bohrungen gefräst.
-

Kühlkanäle in Formen
Tiefe Kühlkanäle in Werkzeugen und Formenkomponenten, gerade über die gesamte Länge gebohrt.
-

Bohrungen für Medizininstrumente
Kleine, tiefe Bohrungen für die medizinische CNC-Bearbeitung, unter ISO 13485 und mit Merkmalen unter 10 mm auf ±0.003 mm.
-
Gehäuse für Energieanlagen
Lange Bohrungen in Gehäusen für Energie- und Industrieanlagen, oft kombiniert mit CNC-Bearbeitung großer Teile.
Häufige Herausforderungen, die wir meistern
-
Bohrungsdrift
Jenseits von 10:1 driften Standardbohrer aus der Mitte; Tiefbohren mit Gundrill- oder BTA-Werkzeugen und Pilotbuchsen-Genauigkeit hält die Bohrung gerade.
-
Wärme und Spanabfuhr
Kühlmittel durch das Werkzeug führt Späne ab und kontrolliert die Wärme über die gesamte Bohrung; Durchfluss und Druck werden je Werkstoff und Durchmesser eingestellt.
-
Koaxialität über die gesamte Länge
Passungskritische Bohrungen mit ±0.005 mm Koaxialität und Konzentrizität, auf CMM verifiziert statt aus einer Katalogangabe angenommen.
-
Zähe Legierungen
Titan, Edelstahl und Inconel widerstehen anhaltendem Schnittdruck; das maximale L/D-Verhältnis wird je Werkstoff bei der Angebotsprüfung bestätigt.
Zertifizierte Qualität für jede Bohrung
Tiefbohrteile durchlaufen IQC, IPQC, FAI, OQC, SPC und CAPA, zertifiziert durch TÜV.
-
 AS9100D
QM-System für die Luft- und Raumfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Metalle, die wir tiefbohren
Lange, präzise Bohrungen hängen davon ab, wie sich der Werkstoff unter anhaltendem Schnittdruck und Hitze verhält. Diese Legierungen bohren wir.
Metalle
Ausgewählte Sorten
Sie bohren eine andere Legierung? Fragen Sie unsere Ingenieure zu Ihrem Werkstoff.
Alle MetalleSo bestellen Sie tiefgebohrte Teile
FAQ zum Tiefbohren
Kurze Antworten zu Tiefenlimits, Toleranzen und Bohrmethoden für lange Bohrungen.
Angebot für Tieflochbohr-Dienstleistungen anfordern
Senden Sie uns Ihre Bohrungsgeometrie, den Werkstoff und die Toleranz; unsere Ingenieure prüfen die Angaben und melden sich mit Feedback, bevor Sie sich für einen Anbieter entscheiden.
- Von Ingenieuren geprüftes Angebot innerhalb von 6 Stunden
- Keine Mindestbestellmenge, ab einer einzelnen Prototypbohrung
- Erstmuster in der Regel in 3 Tagen
- Passungskritische Bohrungen mit ±0.005 mm eingehalten
- Jede Bohrung im hauseigenen CMM verifiziert

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








