


CNC-bearbeitete Teile aus Edelstahl passivieren
Edelstahl passivieren wir bei DEK nur an Teilen, die wir im selben Auftrag im Haus bearbeiten: Die Säure entfernt freies Eisen ohne Maßänderung. Ein auf ±0,005 mm gefertigtes Teil wird mit ±0,005 mm ausgeliefert.
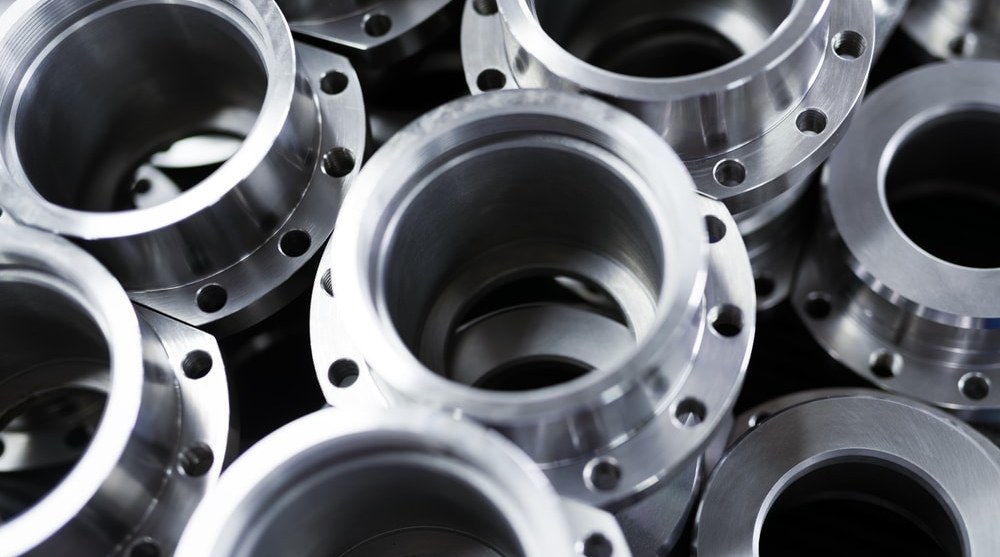
- ±0,005 mm Toleranz bleibt erhalten
- ASTM A967 Auch AMS 2700
- 1–2 Tage Zusätzliche Lieferzeit


Edelstahl passivieren bei DEK: der Ablauf
Die Passivierung löst freies Eisen und ermöglicht die Neubildung von Chromoxid. Sie wird zusammen mit der Bearbeitung im selben DEK-Auftrag geplant; reine Passivierungsaufträge nehmen wir nicht an.
Was die Passivierung leistet & worauf Sie achten sollten
Die Passivierung stellt die Korrosionsbeständigkeit von Edelstahl nach der Bearbeitung wieder her, ist aber unsichtbar und verändert sonst nichts am Teil. Kennen Sie beide Seiten.
-

Wesentliche Vorteile
- Entfernt freies Eisen: löst Eisen, das durch Werkzeuge, Vorrichtungen und Späne verschmiert wurde und an dem Rostflecken entstehen
- Stellt Chromoxid wieder her: erhöht das Cr:Fe-Verhältnis an der Oberfläche, sodass sich an Luft ein gleichmäßiger Passivfilm neu bildet
- Keine Maßänderung: nur wenige Atomlagen werden abgetragen; Toleranzen von ±0,005 mm und Ra bleiben unverändert
- Gewindepassung bleibt erhalten: Gewinde und Passungen bleiben exakt wie bearbeitet
- Verifiziert, nicht angenommen: ASTM A967 / AMS 2700-Tests auf Anfrage mit CMM-Daten im Bericht
- Schnell und flexibel: fügt einem typischen Edelstahlauftrag ein bis zwei Tage hinzu, ohne Mindestbestellmenge
-

Einschränkungen & Alternativen
- Sie benötigen eine glänzendere Oberfläche: geben Sie Elektropolieren an, das 5–10 µm abträgt, entgratet und in einem Schritt passiviert
- Sie benötigen eine matte Optik: geben Sie Glasperlenstrahlen mit anschließender Passivierung an; die Säure entfernt eingebettetes Strahlmittel
- Teile aus Kohlenstoff- oder legiertem Stahl: Passivierung wirkt nur bei nichtrostenden Stählen; verwenden Sie Brünieren oder Verzinken
- Keine Änderung von Grat oder Rauheit: es wird keine Schicht aufgebracht und nicht entgratet; planen Sie das Entgraten während der Bearbeitung ein
- Einlegeteile aus anderen Metallen: die Säure greift Einlegeteile aus Messing oder Aluminium an, daher vor der Montage passivieren
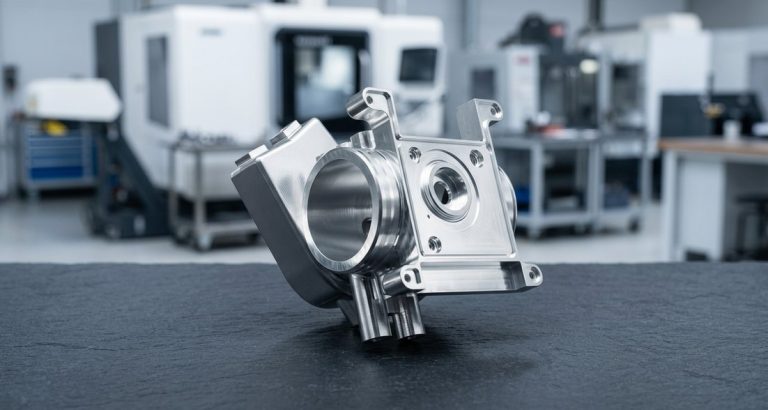
Schutzergebnisse auf Edelstahlteilen
Die Passivierung verleiht bearbeitetem Edelstahl einen sauberen, gleichmäßigen Passivfilm, der Rostflecken widersteht und dabei Maß und Oberfläche wie bearbeitet belässt.
-

Rostbeständigkeit
Freies Eisen wird entfernt, sodass Teile in feuchter Luft nicht mehr innerhalb von Tagen Rostflecken bilden; verifiziert durch einen 24-stündigen Wassertauchtest (Practice A).
-

Salzsprühbeständig
Neutraler 5% NaCl-Nebel für 2 Stunden oder länger, wenn die Zeichnung es vorschreibt, für Marine- und Luftfahrtteile (Practice C).
-

Unveränderte Geometrie
Keine messbare Auswirkung auf Maße, Oberflächenrauheit oder Gewindepassung: Toleranzen von ±0,005 mm und Ra-Werte bleiben wie bearbeitet.
Salpetersäure- vs. Zitronensäurepassivierung
| Kriterium | Salpetersäurepassivierung | Zitronensäurepassivierung |
|---|---|---|
| Typisches Bad | 20–50% HNO₃, mit oder ohne Natriumdichromat | 4–10% Zitronensäure, pH-geregelt |
| Temperatur und Zeit | 20–60 °C, 20–30 min | 50–70 °C, 4–20 min |
| Norm | ASTM A967 Nitric 1–5, AMS 2700 Method 1 | ASTM A967 Citric 1–5, AMS 2700 Method 2 |
| Angriffsrisiko bei Automatenstählen | Höher; 303 und 416 können ohne Dichromat anlaufen oder dunkel werden | Gering; unbedenklich bei 303, 416, 420 und 440C |
| Umwelt und Handhabung | Starkes Oxidationsmittel, Absaugung erforderlich | Biologisch abbaubar, keine Stickoxidemissionen |
| Typische Verwendung | Luftfahrt und Altzeichnungen, die einen Salpetersäure-Typ vorgeben | Medizin, Lebensmittel und die meisten neuen Zeichnungen |
Edelstahlsorten für die Passivierung
Die Passivierung wirkt nur bei Edelstahl. Der Großteil der Teile aus der Edelstahlbearbeitung von DEK wird passiviert ausgeliefert, wobei wir die Chemie an jede Sorte anpassen.
Schwefelhaltige und martensitische Sorten erfordern Zitronensäure- oder kontrollierte Salpetersäurezyklen; die Chemie erklärt unser Leitfaden zur Passivierung von Edelstahl.
-
304 / 304LLässt sich in beiden Chemien problemlos passivieren; der Großteil der von DEK gelieferten 304-Teile wird passiviert ausgeliefert.Empfohlen
-
316 / 316LLässt sich in Zitronensäure oder Salpetersäure problemlos passivieren; Standard bei den meisten von uns gelieferten 316L-Teilen.Empfohlen
-
Edelstahl 303Schwefel kann in reiner Salpetersäure Anlaufen oder Lochfraß verursachen; DEK verwendet Zitronensäure oder Salpetersäure-Dichromat nach gründlicher Vorreinigung.Mit Einschränkungen
-
Edelstahl 416Martensitisch und schwefelhaltig; neigt leicht zu Flugrost, daher Zitronensäure oder ein kurzer Salpetersäurezyklus mit zügiger Trocknung.Mit Einschränkungen
-
Edelstahl 440CMartensitische Sorte, passiviert nach Härten und Schleifen, mit Zitronensäureprozess oder kurzem Salpetersäurezyklus.Mit Einschränkungen
-
17-4 PHLässt sich nach dem Auslagern in beiden Chemien gut passivieren; geben Sie den Zustand (H900, H1025, H1150) auf der Zeichnung an.Gut
Typische Anwendungen der Passivierung
Die Passivierung wird überall dort vorgeschrieben, wo bearbeiteter Edelstahl gegen Rostflecken beständig sein muss: Luftfahrtzeichnungen, Medizin- und Lebensmittelteile sowie Marinekomponenten.
-
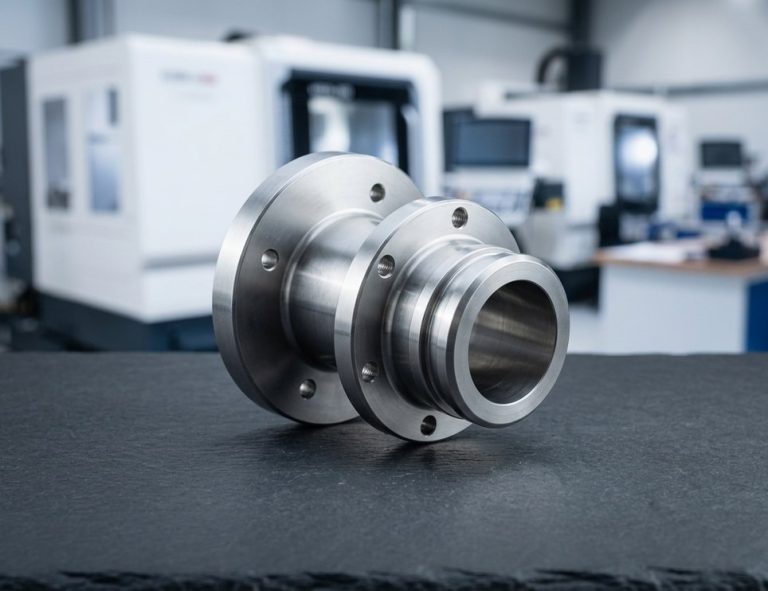 LuftfahrtkomponentenTeile nach Zeichnungen, die AMS 2700 oder einen Salpetersäure-Typ vorgeben, oft durch Salzsprühtests verifiziert.Angebot anfordern
-
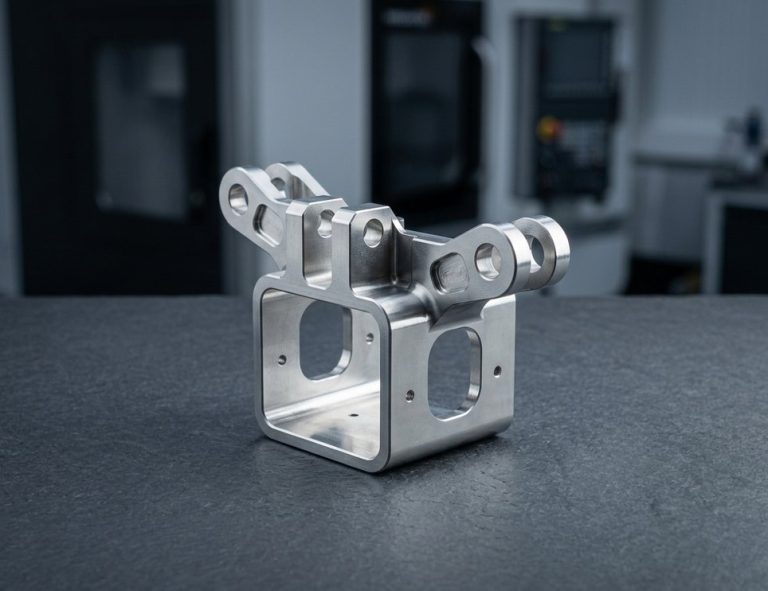 MedizinprodukteteileIn Zitronensäure passivierte Edelstahlteile, mit Prüfverfahren und Prüffrequenz im Prüfplan ergänzt.Angebot anfordern
-
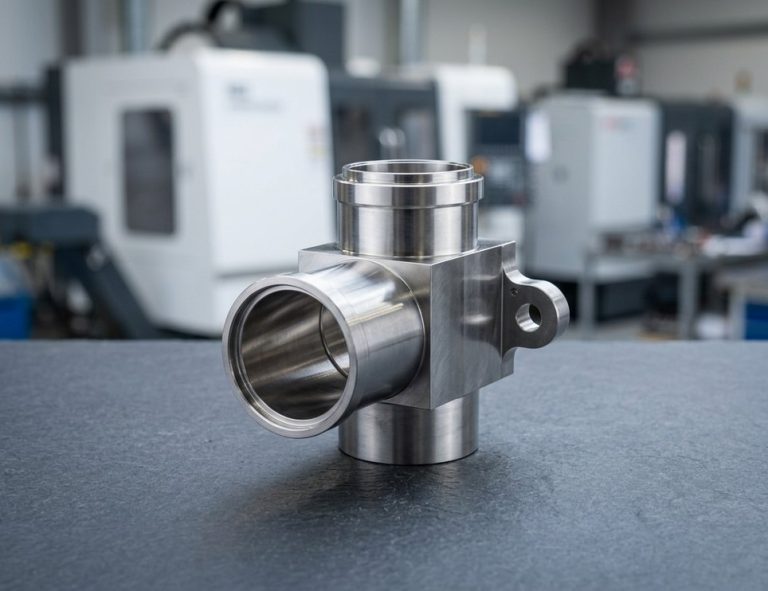 LebensmittelanlagenteileEdelstahlkomponenten für Lebensmittelanwendungen, bei denen die Passivierung mit Zitronensäure bei neuen Zeichnungen die übliche Wahl ist.Angebot anfordern
-
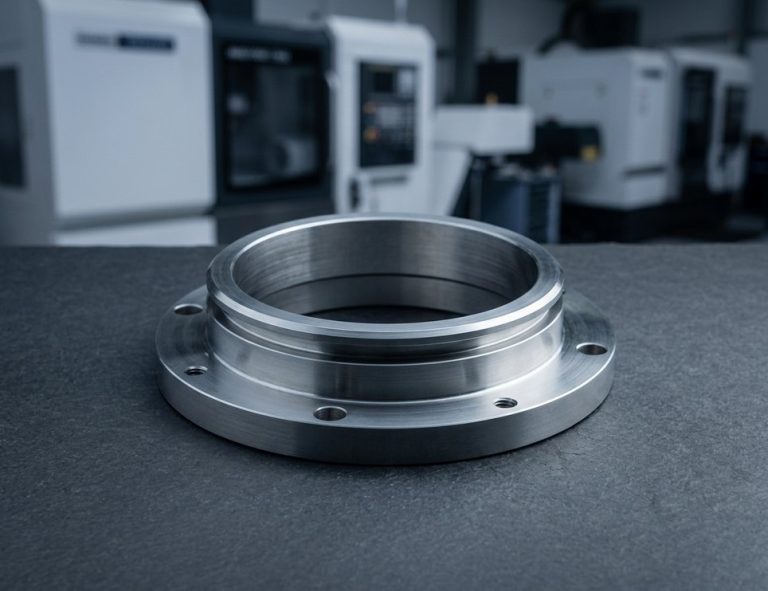 Marine-HardwareBearbeitete Edelstahlteile, die Salzumgebungen ausgesetzt sind, verifiziert durch neutralen 5%-NaCl-Salzsprühtest.Angebot anfordern
Konstruktions- & Toleranzhinweise
Die Passivierung ist am Teil unsichtbar, daher entscheiden der Zeichnungshinweis, die Reihenfolge und das Prüfverfahren über das Ergebnis. Befolgen Sie diese Regeln, wenn Sie sie vorgeben.
-
ASTM A967 Passivierung angeben
Geben Sie Verfahren und Typ an, z. B. „Passivieren nach ASTM A967, Citric 2“ oder „Nitric 2“. Die ASTM A967 Passivierung definiert auch die Abnahmeprüfungen.
-
Oder AMS 2700 Passivierung angeben
Für die Luftfahrt: „Passivieren nach AMS 2700 Method 1 (Salpetersäure), Type 2, Class 3“ oder „Method 2 (Zitronensäure)“. Die Classes ordnen die Prüfung der Legierungsfamilie zu.
-
Einen vollständigen Zeichnungshinweis verfassen
„Passivieren nach ASTM A967 Citric 2 nach der Endbearbeitung. Wasserimmersionstest nach A967 Practice A. Keine Maßänderung zulässig.“
-
Nach dem letzten Arbeitsgang passivieren
Bearbeitung, Schleifen, EDM oder Lasermarkierung können freies Eisen wieder einbringen, daher erfolgt die Passivierung zuletzt.
-
EDM-Wiederaufschmelzung zuerst entfernen
Ist die Korrosionsbeständigkeit entscheidend, sollte die Wiederaufschmelzschicht des Drahterodierens vor dem Passivieren durch Präzisionsschleifen entfernt werden.
-
Vor der Montage passivieren
Passivieren Sie vor der Montage mit unterschiedlichen Metallen, da die Säure Messing- oder Aluminiumeinsätze angreift.
Passivierungsspezifikationen
- Normen ASTM A967, AMS 2700
- Vorreinigung ASTM A380
- Salpetersäurebad 20–50 % HNO₃, 20–60 °C, 20–30 min
- Zitronensäurebad 4–10 % Zitronensäure, 50–70 °C, 4–20 min
- Maßänderung Keine messbare
- Toleranz danach ±0,005 mm unverändert
- Wasserimmersion Verfahren A, 24 Stunden
- Salzsprühnebel Verfahren C, 5 % NaCl, 2 Stunden
- Kupfersulfat Verfahren D, 6 Minuten
- Zusätzliche Lieferzeit 1–2 Tage
- Mindestbestellmenge Keine
Häufig gestellte Fragen
Antworten auf häufige Fragen zur Passivierung von CNC-bearbeiteten Edelstahlteilen bei DEK.

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








