


Entgratungsservices für CNC-bearbeitete Teile
Entgratungsservices für jedes Teil, das DEK im eigenen Haus bearbeitet – von 0,1 mm Kantenbrüchen bis zur thermischen Entgratung von Querbohrungen. Das Kantenbrechen verursacht keine zusätzliche Lieferzeit; Gleitschleifen oder thermisches Entgraten benötigt einen Tag mehr.
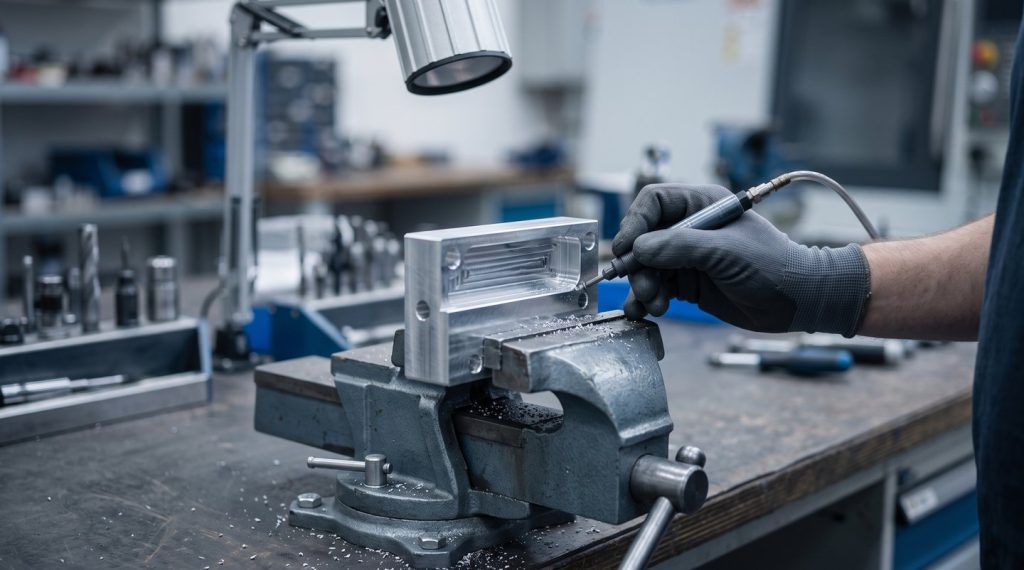
- 0,1 mm Kantenbrüche ab
- +1 Tag Gleitschleifen oder thermisch
- 10× Prüflupe


Unser Prozess für Entgratungsservices
Die Entgratung von CNC-Teilen entfernt Grate und bricht scharfe Kanten auf ein definiertes Maß. Sie wird im Bearbeitungsprogramm eingeplant und im selben Auftrag geprüft; keine reinen Entgratungsaufträge.
Was Entgratung leistet & worauf Sie achten sollten
Saubere, definierte Kanten schützen Montage, Dichtungen und Ermüdungslebensdauer, doch jede Methode hat Grenzen bei Geometrie, Werkstoff und Abmessungen.
-

Wesentliche Vorteile
- Saubere Montage: keine Grate an Bohrungskanten oder Gewindeanfängen, die das Setzen von Stiften verhindern oder Passflächen verkratzen
- Dichtungsschutz: gratfreie O-Ring-Nuten, damit die Dichtung bei der Montage nicht eingeschnitten wird
- Bessere Ermüdungslebensdauer: ein definierter Kantenradius beseitigt Spannungsspitzen an Wellen und Halterungen
- Keine losen Verunreinigungen: Grate in Verteilern und Ventilen können nicht abbrechen und Steuerschieber blockieren
- Keine zusätzliche Lieferzeit: das standardmäßige Kantenbrechen ist in jedem bearbeiteten Teil enthalten
- Bereit für die nächste Veredelung: Kanten werden vor jedem Kugelstrahlen- oder Eloxierschritt fertiggestellt
-

Einschränkungen & Alternativen
- Gleitschleifen verrundet jede Kante: es trägt 2–10 µm ab; bei Passungen mit ±0,01 mm vermeiden oder diese Merkmale abdecken
- Thermisches Entgraten hinterlässt einen Oxidfilm: der Film muss entfernt werden, und die Methode eignet sich nicht für Kunststoffe
- ECD und AFM benötigen Vorrichtungen: eine Vorrichtung pro Teil; ECD ist ab etwa 50 Stück wirtschaftlich
- Medizinischer Edelstahl und Titan: nach dem manuellen Entgraten Elektropolieren einsetzen, um feine Grate zu entfernen
- Glänzende Oberfläche, nicht nur Kanten: wählen Sie Polieren für ein glattes, glänzendes Finish
- Gleichmäßige matte Textur: Fügen Sie Kugelstrahlen ergänzen, dann Eloxieren
Ergebnisse an Kanten und Oberflächen
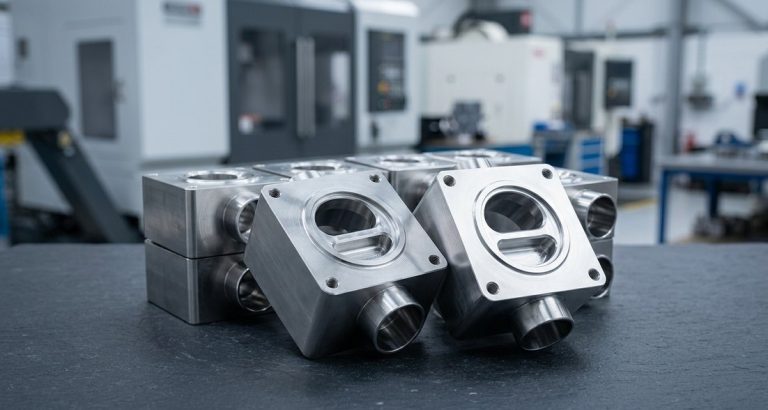
Jede Entgratungsmethode hinterlässt einen anderen Kantenzustand – von einer definierten Fase bis zu einer leicht verrundeten, gratfreien Querbohrung.
-

Definierte Fasen
Fasen im Programm ergeben Kanten von 0,1–0,5 mm × 45° oder R mit ±0,05 mm, geprüft als Maß an jeder zugänglichen Kante.
-

Gleitschleifkanten
Vibrationsgleitschleifen verrundet alle Kanten auf einen Radius von 0,05–0,3 mm und hinterlässt einen leichten Seidenglanz auf in Chargen bearbeiteten Kleinteilen.
-

Gebürstete Kanten
Schleifnylon- oder Drahtbürsten erzeugen eine Kante von 0,05–0,2 mm an Planflächen, Querbohrungskanten und Zahnrädern, automatisiert in der Maschine.
-

Gratfreie Querbohrungen
Thermisches Entgraten verbrennt Grate in Millisekunden, auch in internen Querbohrungen, wobei die Kante leicht verrundet wird und keine Maßänderung erfolgt.
-

Gezielter Radius
Elektrochemisches Entgraten löst Metall an einer gezielten Kante für einen präzisen Radius von 0,1–0,5 mm – ideal für eine bestimmte Querbohrung in einem Verteiler.
-

Glatte Kanäle
Abrasives Flow-Entgraten verrundet sich kreuzende Innenkanten und bringt das Innen-Ra auf 0,2 µm in Injektoren und medizinischen Lumen.
Entgratungsmethoden im Vergleich
| Verfahren | Funktionsweise | Ergebnis an der Kante | Am besten geeignet für | Grenzen |
|---|---|---|---|---|
| Entgraten im Programm | Fasen- oder Radiuswerkzeug im CNC-Zyklus | Definiert 0,1–0,5 mm × 45° oder R, ±0,05 mm | Jede zugängliche Kante; das reproduzierbarste Verfahren | Erfordert Werkzeugzugang; erhöht die Zykluszeit |
| Manuelles Entgraten | Handwerkzeuge, Schaber, Schleifvlies unter Vergrößerung | 0,1–0,5 mm Kantenbruch, abhängig vom Bediener | Prototypen, komplexe Teile, sichtbare Kanten | Kosten pro Teil; erfordert erfahrene Mitarbeiter |
| Vibrationsgleitschleifen | Teile und keramische oder Kunststoff-Schleifkörper vibrieren 1–8 Stunden in einem Trog | 0,05–0,3 mm Radius an allen Kanten | Kleine Teile in Chargen: Stifte, Abstandshalter, Fittings | Rundet jede Kante; nicht für dünne Wandungen oder feine Gewinde, sofern nicht abgedeckt |
| Bürstentgraten | Schleifende Nylon- oder Drahtbürsten an der Maschine oder am Werktisch | 0,05–0,2 mm | Planflächen, Kanten von Querbohrungen, Zahnräder; automatisiert in der Maschine | Begrenzte Reichweite in Bohrungen |
| Thermisches Entgraten (TEM) | Gasgemisch zündet in einer geschlossenen Kammer und verbrennt Grate in Millisekunden | Grat entfernt, Kante leicht verrundet; keine Maßänderung | Interne Querbohrungen in Gehäusen aus Stahl, Aluminium und Zink | Hinterlässt einen zu reinigenden Oxidfilm; nicht für Kunststoffe |
| Elektrochemisches Entgraten (ECD) | Elektrolyt und eine formgebende Kathode lösen Metall an einer gezielten Kante ab | Präziser Radius von 0,1–0,5 mm an einer Stelle | Querbohrungen in Hydraulikblöcken, Zahnräder, Medizinteile | Werkzeug pro Teil; wirtschaftlich ab etwa 50 Stück |
| Schleiffließbearbeitung (AFM) | Mit Schleifmittel beladenes Polymer wird durch Kanäle gepresst | Innenkanten verrundet; Innen-Ra bis 0,2 µm | Sich kreuzende Innenkanäle, Injektoren, medizinische Lumen | Werkzeug pro Teil; trägt Material von den Kanalwandungen ab |
Werkstoffe, die wir nach der Bearbeitung entgraten
DEK entgratet jedes Metall, das wir bearbeiten, darunter Aluminium, Stahl, Edelstahl und Titan.
Thermisches Entgraten eignet sich für Stahl, Aluminium und Zinkgehäuse, jedoch nicht für Kunststoffe; medizinische Edelstahl- und Titanbauteile werden unter Vergrößerung von Hand entgratet und anschließend elektropoliert.
-
AluminiumThermisches Entgraten für Verteilerblöcke; Fasen und manuelles Finishing an sichtbaren Gehäusen vor dem Strahlen und Eloxieren.Empfohlen
-
StahlThermisches Entgraten entfernt interne Querbohrungen in Stahlblöcken und Gehäusen ohne Maßänderung.Empfohlen
-
EdelstahlManuelles Entgraten unter Vergrößerung an medizinischen Instrumenten, anschließend Elektropolieren zur Entfernung feiner Grate.Gut
-
TitanMedizinische Titanbauteile werden unter Vergrößerung von Hand entgratet, mit Elektropolieren als Folgeschritt.Gut
-
ZinkZinkgehäuse mit internen Querbohrungen lassen sich thermisch entgraten; der zurückbleibende Oxidfilm muss entfernt werden.Mit Einschränkungen
-
KunststoffeThermisches Entgraten ist für Kunststoffe nicht geeignet; Kanten werden stattdessen durch Entgraten im Programm oder von Hand gebrochen.Kein thermisches Entgraten
Die richtige Entgratmethode wählen
Der richtige Weg hängt vom Bauteil ab: sichtbare Gehäuse, kleine Drehteile in Serie, Hydraulikblöcke oder medizinische Instrumente erfordern jeweils ein anderes Verfahren.
-
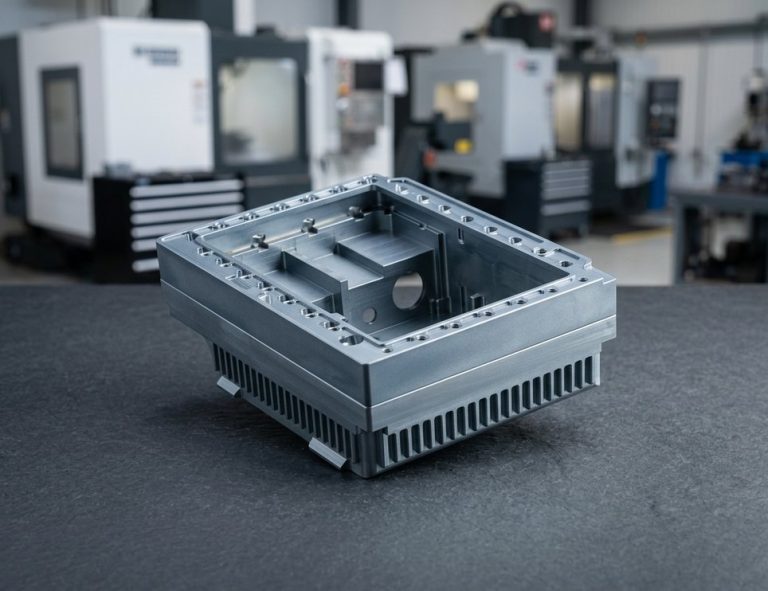 AluminiumgehäuseFase im Programm an sichtbaren Kanten, manuelles Finishing, anschließend Kugelstrahlen und Eloxieren bei sichtbaren Aluminiumgehäusen und Halterungen.Angebot anfordern
-
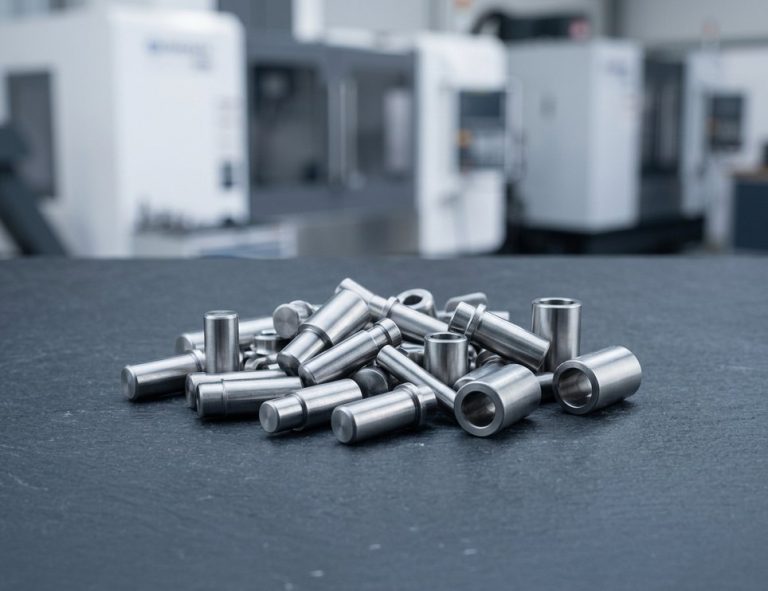 Gleitschleifbearbeitete KleinteileStifte, Abstandshalter und Fittings: Vibrationsgleitschleifen mit keramischen Schleifkörpern, der wirtschaftlichste Weg ab etwa 200 Stück.Angebot anfordern
-
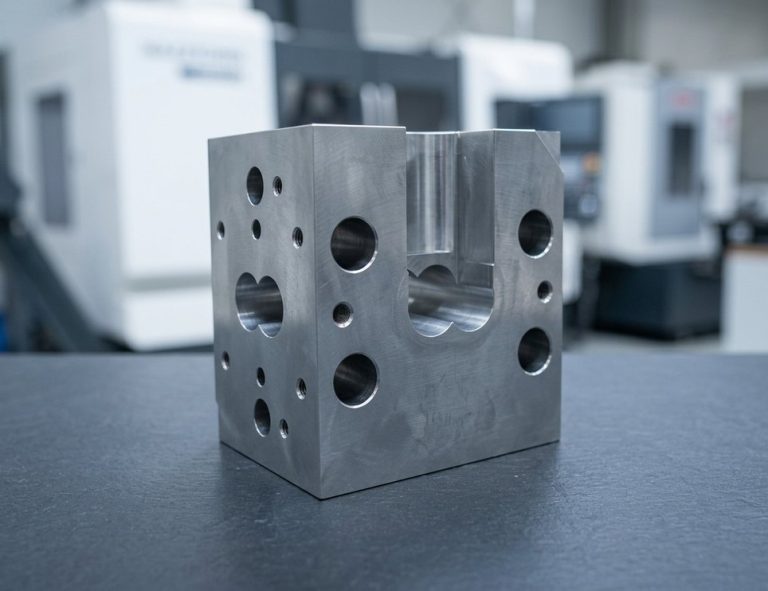 HydraulikblöckeThermisches Entgraten für Aluminium- und Stahlblöcke, elektrochemisches Entgraten für einen definierten Querbohrungsradius, anschließend eine Reinheitsprüfung.Angebot anfordern
-
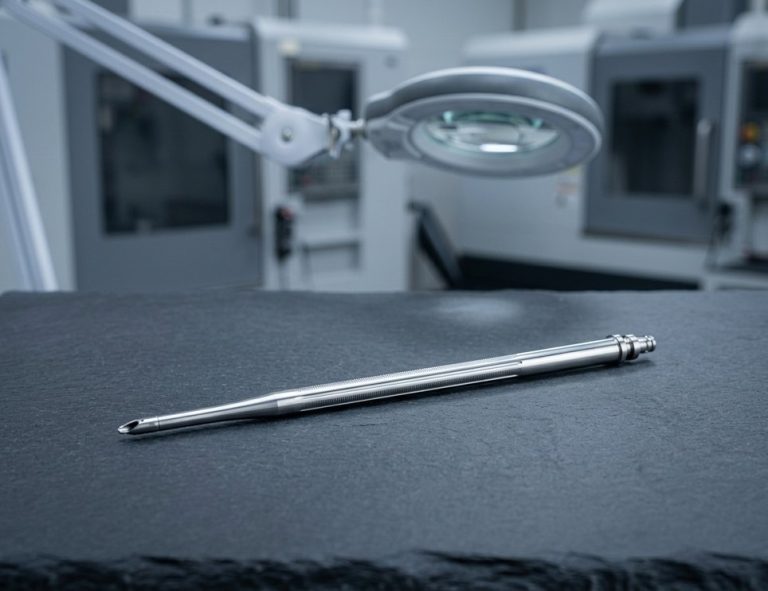 Medizinische InstrumenteInstrumente aus Edelstahl und Titan werden unter Vergrößerung von Hand entgratet und anschließend elektropoliert, um feine Grate zu entfernen.Angebot anfordern
Kantenbruch an bearbeiteten Teilen: Zeichnungsangaben
Der Kantenbruch an bearbeiteten Teilen bleibt oft der Auslegung überlassen. Diese Hinweise helfen Ihnen, einen definierten Kantenzustand anzugeben und zu wissen, wie sich die einzelnen Verfahren auf die Maße auswirken.
-
Allgemeine Angabe verwenden
„Alle scharfen Kanten 0,1–0,3 mm brechen“ oder „Alle Grate und scharfen Kanten entfernen“ nach ASME Y14.5 ist das Minimum und ermöglicht DEK das wirtschaftlichste Verfahren.
-
ISO 13715 an kritischen Kanten
Das Symbol mit einem Wert gibt den zulässigen Zustand an, z. B. „−0,1 bis −0,3“ für den Kantenbruch und „+0,05“ als maximalen Grat. Siehe unseren symbole-technische-zeichnung guide.
-
Passende Kanten bemaßen
Geben Sie „C0,2“, „0,3 × 45°“ oder „R0,2“ an Kanten an, die an Dichtungen, Lager oder Vorrichtungen angrenzen, damit die Kante im Programm geschnitten und als Maß geprüft wird.
-
Scharfe Kanten kennzeichnen
Vermerken Sie „kein Kantenbruch, scharfe Kante“ an Schneidkanten, Dichtschneiden und sichtbaren Ecken, die scharf bleiben müssen.
-
Innere Kanäle spezifizieren
Schreiben Sie „Querbohrungen gratfrei, mit Endoskop geprüft“ sowie eine Reinheitsanforderung wie ISO 16232 oder ISO 4406 für Hydraulik- und Kraftstoffteile.
-
Materialabtrag berücksichtigen
Anfasen, manuelles Entgraten, thermisches Entgraten und ECD lassen Maße, Gewinde und Ra unverändert; Gleitschleifen trägt 2–10 µm und Schleiffließbearbeitung 5–50 µm von den Kanalwänden ab.
Entgratungsspezifikationen
- Anfasen der Kante 0,1–0,5 mm × 45° oder R, ±0,05 mm
- Manueller Bruch 0,1–0,5 mm
- Gleitschleifradius 0,05–0,3 mm
- Abtrag beim Gleitschleifen 2–10 µm, alle Oberflächen
- Gleitschleifzyklus 1–8 Stunden
- Bürstenkante 0,05–0,2 mm
- ECD-Radius 0,1–0,5 mm
- AFM-Abtrag 5–50 µm von den Kanalwänden
- AFM-Innen-Ra Bis 0,2 µm
- Zeichnungsnormen ASME Y14.5, ISO 13715
- Sauberkeit ISO 16232, ISO 4406
- Prüfung 10-fache Sichtprüfung, Vergleichsmuster, Endoskop
- Zusätzliche Lieferzeit Gleitschleifen oder thermisch: ein Tag
- Zertifizierungen ISO 9001:2015, ISO 13485, AS9100D
Thermisches und elektrochemisches Entgraten
Für innere Querbohrungen und Kanäle bietet DEK diese Verfahren an, wenn Stückzahl oder Geometrie sie rechtfertigen.
Häufig gestellte Fragen
Antworten zu Kantenbrüchen, Entgratungsverfahren und dazu, wie DEK das Entgraten in Ihrem Bearbeitungsauftrag handhabt.

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








