


Pulverbeschichtung für CNC-bearbeitete Teile
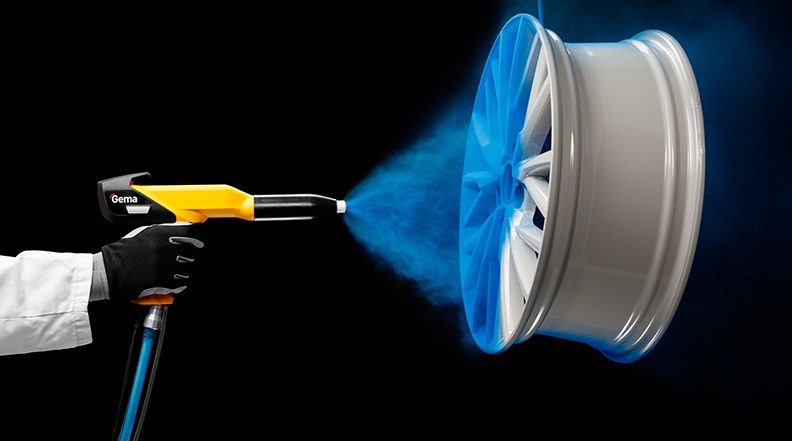
DEK liefert pulverbeschichtete Aluminiumteile, die wir im Haus fertigen – im selben Auftrag: eine elektrostatische Beschichtung von 60–80 µm für Farbe, Korrosions- und Schlagfestigkeit.
- 60–80 µm Typische Schichtdicke
- 400 °F Einbrenntemperatur
- 9 Pulvertypen


Der Pulverbeschichtungsprozess
Die Pulverbeschichtung ist eine trockene, lösemittelfreie Veredelung: Geladenes Pulver wird auf das Teil gesprüht und anschließend im Ofen aufgeschmolzen. DEK plant sie gemeinsam mit der Bearbeitung Ihres Teils im selben Auftrag; keine reinen Beschichtungsaufträge.
Was die Pulverbeschichtung leistet – und ihre Grenzen
Die Pulverbeschichtung ist dicker und schlagfester als Lack, erzeugt aber deutlich mehr Schichtaufbau als Eloxieren oder Chemfilm. Erfahren Sie, wo sie am besten passt.
-

Wesentliche Vorteile
- Langlebige Oberfläche: ein dicker, ausgehärteter Film, der Kratzern, Abplatzungen und Verschleiß besser widersteht als Flüssiglack
- Korrosionsbeständigkeit: Die Beschichtung blockiert Feuchtigkeit und Luft und verhindert Rost an exponierten Teilen
- Farben und Texturen: eine große Auswahl an Farben, Glanzgraden und strukturierten Oberflächen
- Keine Lösemittel: trockenes Pulver, keine schädlichen Lösemittel beim Auftragen oder Einbrennen
- Recycelbarer Overspray: Nicht haftendes Pulver wird aufgefangen und wiederverwendet, sodass kaum Material verloren geht
- Kurze Einbrennzeit: 10 bis 20 Minuten im Ofen halten den Veredelungsschritt schnell
-

Einschränkungen & Alternativen
- Enge Passungen und Gewinde: Der Aufbau von 60–80 µm erfordert Abkleben; wenn kein Aufbau gewünscht ist, wählen Sie chemische-film-beschichtung
- Dünne, harte Verschleißfläche: Spezifizieren Sie Typ II oder Typ III Eloxieren an
- Orangenhaut und Farbabweichungen: Geringe Unterschiede in Struktur und Farbton zwischen Chargen sind normal; vereinbaren Sie eine Farbtoleranz
- Filiformkorrosion an Fügestellen: Dünne Korrosionslinien können bei schlechter Vorbehandlung an Fügestellen entstehen
- Kreiden in Sonnenlicht: Epoxidpulver kreiden unter UV-Licht; verwenden Sie im Außenbereich Polyester- oder TGIC-Pulver
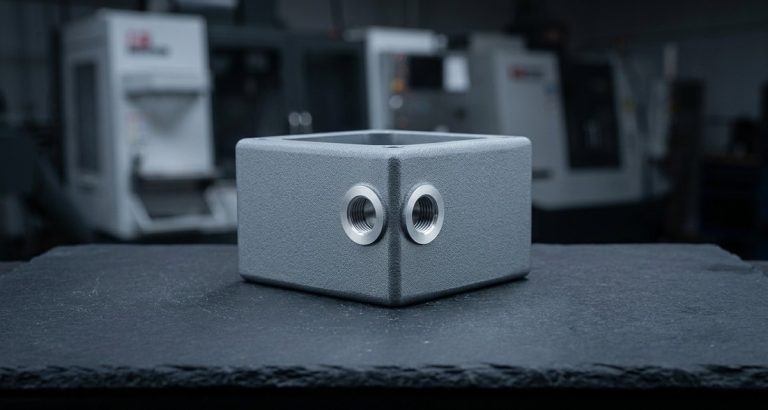
Ergebnisse der Pulverbeschichtung auf Teilen
Eine ausgehärtete Pulverbeschichtung verleiht bearbeitetem Aluminium dauerhafte Farbe und eine robuste, schützende Oberfläche, deren Leistung durch Pulverchemie und Schichtdicke bestimmt wird.
-

Korrosionsschutz
Ein durchgehender Film, der Feuchtigkeit und Luft blockiert. Eine größere Schichtdicke verbessert den Rostschutz bei Teilen, die Regen oder Umweltverschmutzung ausgesetzt sind.
-

Farbe & Textur
Eine breite Palette an Farben und Glanzgraden, glatt oder strukturiert. Acrylpulver liefern die klarste Farbe und die glatteste Oberfläche.
-

Schlag- & Kratzfestigkeit
Widersteht Verschleiß, Abplatzungen und Stößen besser als Lack. Stark beanspruchte Maschinenteile erhalten 100 bis 150 µm für zusätzlichen Schutz.
-

UV- & Witterungsbeständigkeit
Polyester-, TGIC- und Fluorpolymerpulver bewahren Farbe und Glanz im Außenbereich; Epoxid bleibt Innen- und Industrieanwendungen vorbehalten.
-

Chemikalienbeständigkeit
Epoxid-, Polyurethan- und Fluorpolymerpulver widerstehen Chemikalien – für Teile, die Fluiden, Reinigungsmitteln oder Kraftstoffen ausgesetzt sind.
-

Reibungsarme Optionen
Nylon-Pulverbeschichtungen reduzieren die Reibung und widerstehen Verschleiß an Zahnrädern und Lagern; antimikrobielle Pulver eignen sich für Hygienebereiche.
Pulverbeschichtung vs. Lackieren vs. Eloxieren
| Veredelung | Beschichtung | Verschleiß & Schlag | Korrosion | Umgebung | Wann wählen |
|---|---|---|---|---|---|
| Pulverbeschichtung | Dicke Schicht, typischerweise 60–80 µm; weniger gleichmäßig als Eloxieren | Widersteht Verschleiß, Korrosion und Stößen besser als Lack | Starke Barriere gegen Feuchtigkeit und Luft | Keine Lösungsmittel; Overspray wird recycelt | Farbige, langlebige Teile, bei denen Schichtaufbau akzeptabel ist |
| Lackieren | Flüssigbeschichtung, größte Farbauswahl | Splittert und verschleißt schneller; häufigeres Nachlackieren nötig | Geringer als bei der Pulverbeschichtung | Gibt Lösungsmittel an die Luft ab | Kostengünstige Sichtteile und Ausbesserungsarbeiten |
| Eloxieren | Dünne, gleichmäßige Oxidschicht, die auch schwer zugängliche Bereiche erreicht | Härtere Oberfläche als Pulverbeschichtung, aber geringerer Stoßschutz | Ausgezeichnet | Elektrochemisches Badverfahren | Enge Passungen, Verschleißflächen und dünne, harte Oberflächen |
Pulverbeschichtung von Aluminiumlegierungen
Die Pulverbeschichtung eignet sich für jede Aluminiumlegierung, die DEK bearbeitet. Die Legierungswahl richtet sich nach dem Teil: 6061 für Felgen und Motorteile, 3003 und 5052 für umgeformte Architekturteile, 7075 für hochbeanspruchte Luftfahrtteile.
Aluminium ist nicht magnetisch, daher wird die Schichtdicke mit Wirbelstrommessgeräten geprüft; bei Stahlteilen kommen magnetische Messgeräte zum Einsatz. Die Legierungsauswahl wird auf unserer Seite Aluminiumbearbeitung .
-
6061 AluminiumFest, leicht und korrosionsbeständig; die übliche Wahl für pulverbeschichtete Felgen und Motorkomponenten.Empfohlen
-
5052 AluminiumLeicht umformbar und witterungsbeständig wie 3003; verwendet für pulverbeschichtete Paneele, Rahmen und Gehäuse.Empfohlen
-
7075 AluminiumHochfeste Legierung für Teile unter extremer Beanspruchung, etwa Flugzeugrahmen, zum Schutz pulverbeschichtet.Kompatibel
-
1018 BaustahlStahlhalterungen und -rahmen werden nach Phosphatvorbehandlung pulverbeschichtet; die Dicke wird mit einem magnetischen Messgerät geprüft.Kompatibel
Anwendungen der Pulverbeschichtung
Pulverbeschichtete Bearbeitungsteile kommen in der Automobil-, Luftfahrt-, Elektronik- und Industriebranche zum Einsatz, wo Farbe dauerhaft halten und die Oberfläche Verschleiß aufnehmen muss.
-
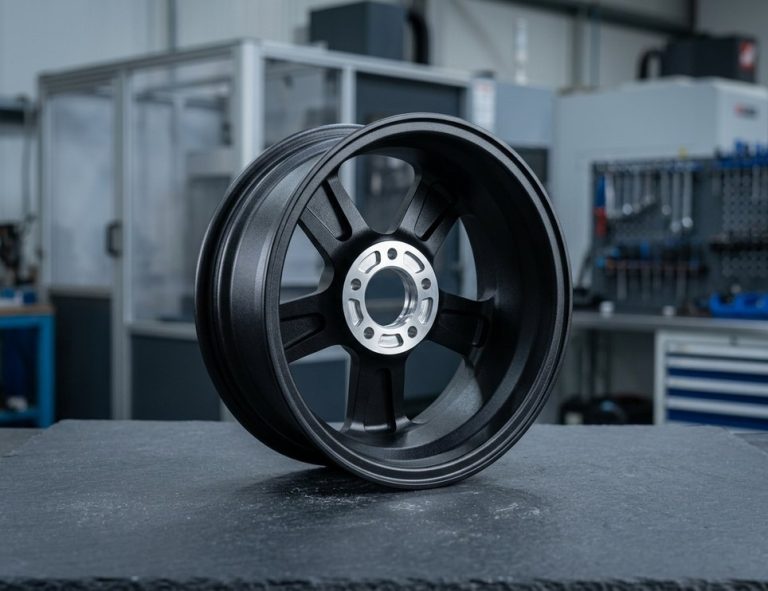 Felgen & ZierleistenPulverbeschichtete 6061-Felgen und -Zierleisten bleiben leicht und langlebig, mit einer Farbbeschichtung, die gegen Abplatzen und Streusalz beständig ist.Angebot anfordern
-
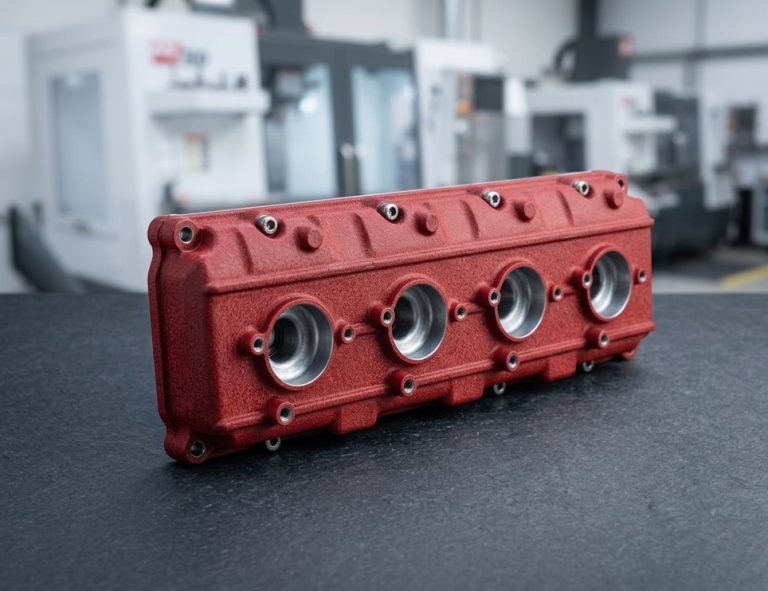 MotorkomponentenBearbeitete Motorblöcke, Abdeckungen und Gehäuse, pulverbeschichtet für Farbe und Korrosionsschutz; Bohrungen und Auflagen werden abgedeckt.Angebot anfordern
-
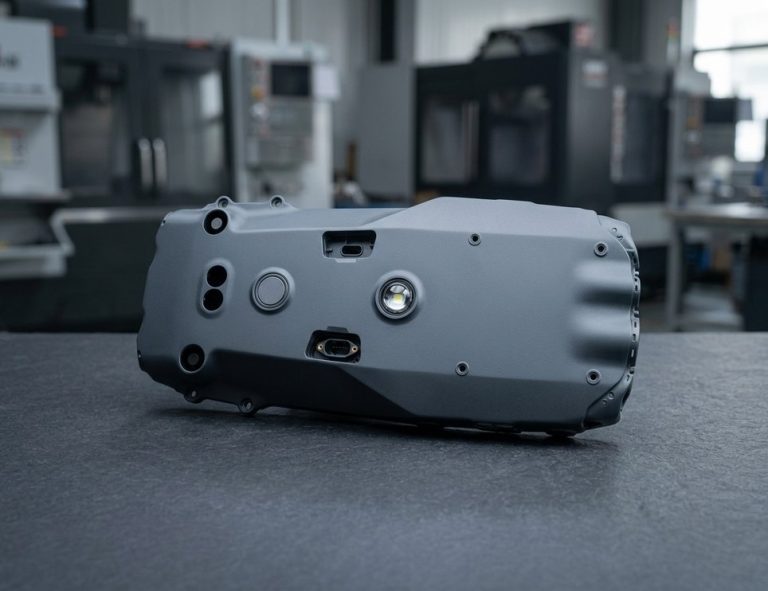 Luftfahrt- & UAV-Teile7075-Rahmen und Drohnengehäuse, die unter Belastung fest bleiben müssen, mit einer schützenden Pulverbeschichtung über der Legierung.Angebot anfordern
-
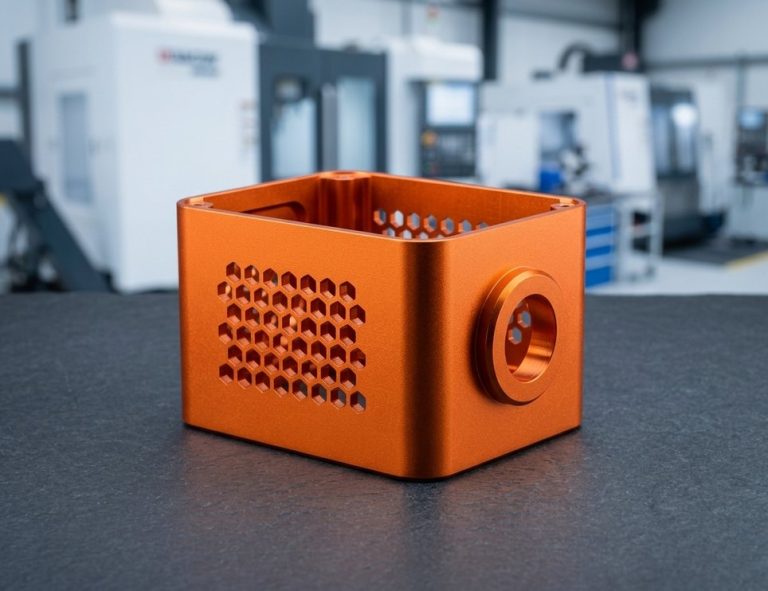 ElektronikgehäuseBelüftete Aluminiumgehäuse und -umschließungen, in Markenfarben pulverbeschichtet, mit Acryl- oder Polyesterpulvern für ein sauberes Erscheinungsbild.Angebot anfordern
-
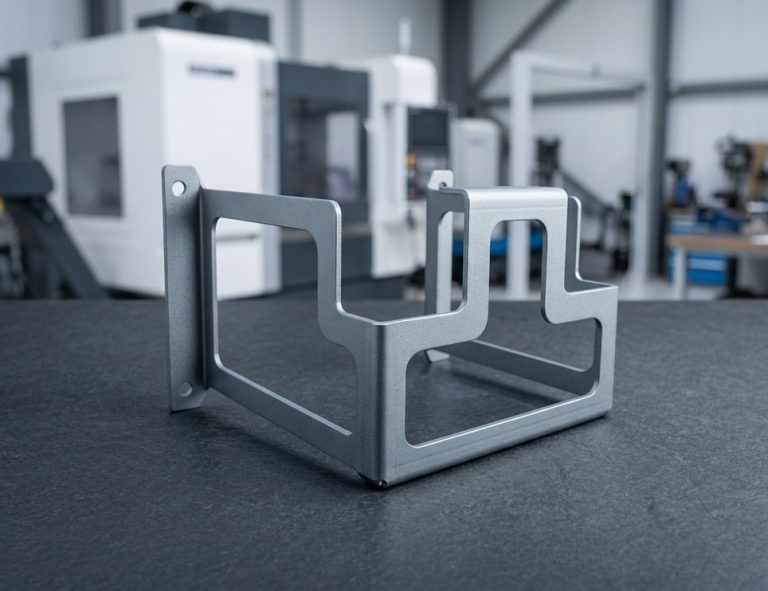 Halterungen & RahmenMaschinenhalterungen und -rahmen für schwere Maschinen erhalten dicke Epoxid- oder Polyurethanbeschichtungen gegen Verschleiß, Stöße und Rost.Angebot anfordern
-
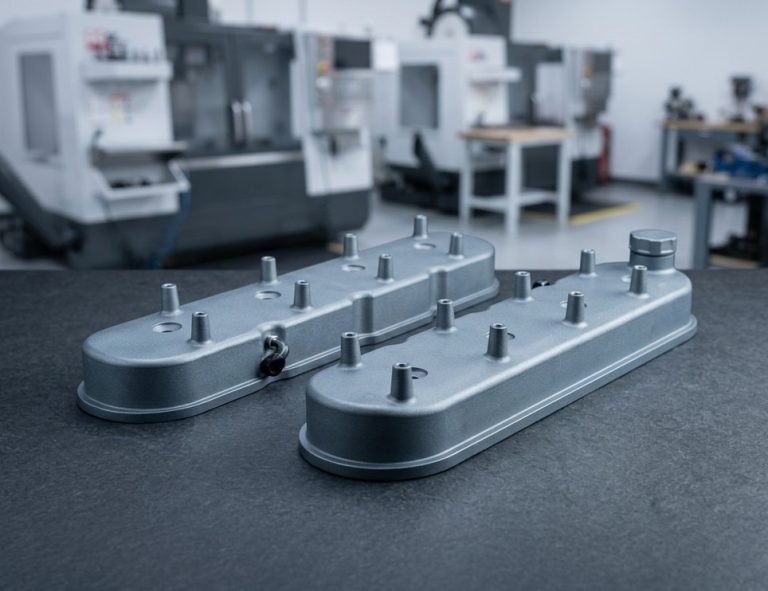 Turbo- & PumpengehäuseGegossene und bearbeitete Gehäuse für Industrieanlagen, pulverbeschichtet für Chemikalien- und Abriebbeständigkeit im Einsatz.Angebot anfordern
Konstruktionshinweise zur Pulverbeschichtung
Die Pulverbeschichtung trägt eine messbare Schicht auf jede beschichtete Oberfläche auf, daher liegt der Fokus der Konstruktion auf Schichtaufbau, Abdeckung und dem richtigen Pulver für die Umgebung.
-
Schichtaufbau einplanen
Auf jede beschichtete Fläche wird eine Schicht von 60–80 µm aufgetragen. Teilen Sie uns mit, welche Passungen und Bohrungen nach der Beschichtung maßhaltig bleiben müssen, damit wir die Abdeckung planen.
-
Gewinde & Kontakte abdecken
Gewindebohrungen, Passflächen und Erdungspunkte werden abgedeckt; listen Sie diese auf der Zeichnung auf, damit sie blank bleiben.
-
Schichtdicke an den Einsatz anpassen
100–150 µm für stark verschleißbeanspruchte Maschinenteile, 60–120 µm für Fensterrahmen und Fassaden, 50–100 µm für Möbel und Haushaltsgeräte.
-
Pulver passend zum Standort wählen
Innenteile können Epoxid- oder Hybridpulver erhalten; Außenteile benötigen Polyester-, TGIC- oder Fluorpolymerpulver für UV- und Witterungsbeständigkeit.
-
Farbe & Glanzgrad angeben
Geben Sie die Farbreferenz, den Glanzgrad und die Textur an und akzeptieren Sie bei unkritischen Teilen geringe Farbtonabweichungen zwischen Chargen.
Spezifikationen der Pulverbeschichtung
- Typische Schichtdicke 60–80 µm
- Stark verschleißbeanspruchte Teile 100–150 µm
- Architekturteile 60–120 µm
- Möbel & Haushaltsgeräte 50–100 µm
- Anwendung Elektrostatisches Sprühen, Kreuzgänge von ca. 20 µm
- Vorbehandlung Waschen, alkalische und Lösemittelreinigung, Spülen
- Oberflächenvorbereitung Strahlbehandlung oder Phosphatierung
- Einbrennen Etwa 400 °F, 10–20 min
- Prüfung Kratz-, Stempel- und Mikron-Tests
- Schichtdickenmessgerät Wirbelstrom (Aluminium), magnetisch (Stahl)
- Pulver Epoxid, Polyester, TGIC, Polyurethan, Hybrid
- Spezialpulver Acryl, Fluorpolymer, Nylon, antimikrobiell
Pulvertypen für bearbeitete Teile
Die Pulverchemie bestimmt, wie die Beschichtung auf Sonnenlicht, Chemikalien und Verschleiß reagiert. DEK wählt sie passend zum Einsatzort Ihres Bauteils aus.
Häufig gestellte Fragen
Antworten auf häufige Fragen zur Pulverbeschichtung von bearbeiteten Aluminiumteilen.

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








