


Aluminium eloxieren für CNC-bearbeitete Teile
Aluminium eloxieren nach MIL-A-8625 im selben Auftrag wie die Bearbeitung: DEK fräst oder dreht Aluminium- und Titanteile im Haus auf ±0,005 mm und eloxiert sie anschließend.
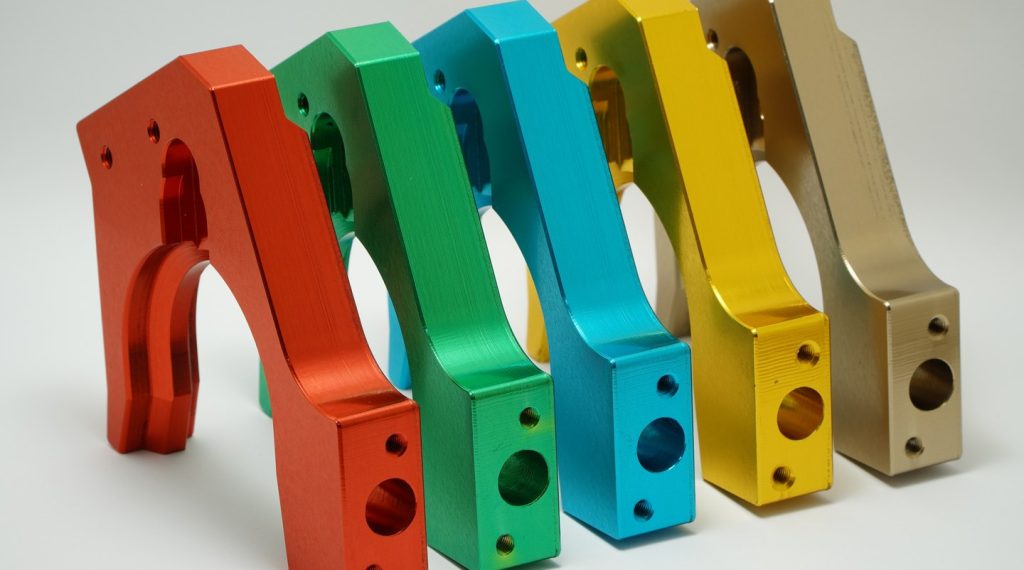
- 5–75 µm Schichtdicke
- MIL-A-8625 Eloxiernorm
- 5–7 Tage Lieferzeit für Prototypen


Vom bearbeiteten Teil zum eloxierten Teil
Beim Eloxieren wird durch Elektrolyse eine integrale Oxidschicht aufgebaut. DEK plant dies gemeinsam mit der Bearbeitung in einem Auftrag und nimmt keine reinen Veredelungsaufträge für fremdgefertigte Teile an.
Was Eloxieren leistet & worauf Sie achten sollten
Kennen Sie die Stärken und Grenzen des Eloxierens auf bearbeiteten Teilen, bevor Sie die Angabe in die Zeichnung schreiben, damit die richtige Veredelung auf die richtige Oberfläche kommt.
-

Wesentliche Vorteile
- Integrale Oxidschicht: wächst aus dem Grundmetall heraus statt abgeschieden zu werden und splittert oder schält daher nicht ab
- Korrosionsschutz: versiegelte Schichten bestehen 336 Stunden neutralen Salzsprühnebel
- Verschleißhärte: Typ III Hardcoat erreicht etwa 350–500 HV für Gleit- und Reibflächen
- Farblos oder gefärbt: Klasse 1 farblos bewahrt einen metallischen Seidenglanz; Klasse 2 nimmt Schwarz, Rot, Blau, Gold und mehr an
- Geplante Maße: Passungen werden bei der Angebotsprüfung um die Schichtdicke vorgehalten, damit die Toleranzen nach der Beschichtung gelten
- Ein Lieferant: Bearbeitung und Eloxieren im selben Auftrag, ohne Mindestbestellmenge
-

Wann Sie eine andere Veredelung wählen sollten
- Stahlteile: Stahl kann nicht eloxiert werden; geben Sie stattdessen Brünieren an
- Dicke Farbe im Außenbereich: Für abplatzfeste Farbe vergleichen Sie Pulverbeschichtung in unserem Leitfaden Eloxieren vs. Pulverbeschichten
- 2024 mit Schutzbedarf: Hoher Kupferanteil senkt die Korrosionsbeständigkeit; erwägen Sie Chemfilm
- Werkzeugspuren kaschieren: Sehen Sie Glasperlenstrahlen vor dem Eloxieren vor, um ein gleichmäßig mattes Aussehen zu erzielen
- Nicht verschleißende Oberflächen: Geben Sie Typ II an, sofern eine Oberfläche nicht gleitet, reibt oder Stößen ausgesetzt ist
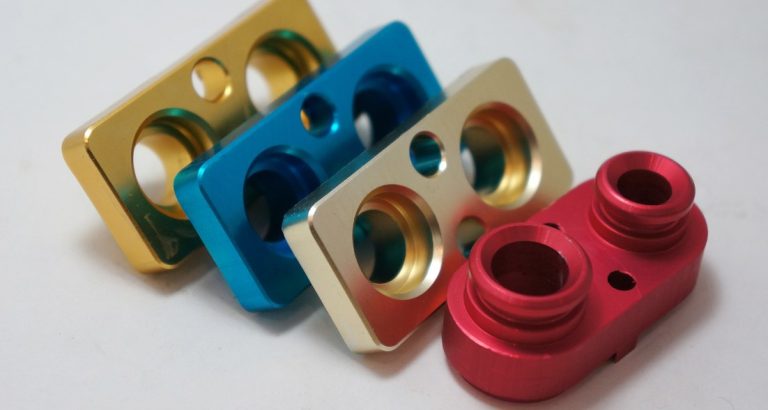
Ergebnisse zu Aussehen & Schutz
Eloxieren verleiht bearbeiteten Aluminium- und Titanteilen messbaren Schutz, Härte und Farbe, festgelegt durch Typ, Klasse und Versiegelung auf der Zeichnung.
-

Korrosionsschutz
Versiegelte Schichten Typ II und Typ III bestehen 336 Stunden neutralen Salzsprühnebel, und das integrale Oxid blättert nicht ab wie eine galvanische Schicht.
-

Verschleißfestigkeit
Hardcoat baut eine dichte Schicht, typischerweise 50 µm, bei etwa 350–500 HV für Kolben, Ventilgehäuse und Gleitführungen auf; Typ II liegt bei 200–300 HV.
-

Farboptionen
Gefärbte Schichten der Klasse 2 sind in Schwarz, Rot, Blau, Gold, Grün, Orange und Grau erhältlich; senden Sie ein Referenzmuster, wenn der Farbabgleich wichtig ist.
-

Farbloses metallisches Aussehen
Farbloses Eloxieren der Klasse 1 lässt das Oxid ungefärbt, mit einem metallischen, leicht seidenglänzenden Aussehen, das sich bei Wiederholaufträgen gut reproduzieren lässt.
-

Farbcodierung bei Titan
Auf Titan entsteht ein Submikron-Oxid, das durch Spannung statt durch Farbstoff gefärbt wird: Bronze und Blau, dann Gelb, Violett, Grün und Rosa, wenn die Spannung steigt.
-

Option Abriebfestigkeit
Typ III kann für maximale Abriebfestigkeit unversiegelt bleiben oder für Korrosionsschutz versiegelt werden; geben Sie auf der Zeichnung an, was gilt.
Spezifikationstabelle Eloxieren
| MIL-A-8625-Bezeichnung | Verfahren | Typische Schichtdicke | Härte | Korrosion (Salzsprühnebel, versiegelt) | Typische Angabe |
|---|---|---|---|---|---|
| Typ I, Klasse 1 | Chromsäure | 2–7 µm | Gering | 336 h | Grundierung, ermüdungskritische Luftfahrtteile |
| Typ II, Klasse 1 | Schwefelsäure, klar | 5–25 µm | 200–300 HV | 336 h | Gehäuse, Kühlkörper, Sichtbauteile |
| Typ II, Klasse 2 | Schwefelsäure, gefärbt | 8–25 µm | 200–300 HV | 336 h | Schwarze oder farbige Sicht- und Kennzeichnungsteile |
| Typ III, Klasse 1 | Harteloxal, ungefärbt | 25–75 µm | 350–500 HV | 336 h (versiegelt) | Verschleißflächen, Kolben, Gleitführungen, Ventilgehäuse |
| Typ III, Klasse 2 | Harteloxal, schwarz gefärbt | 25–75 µm | 350–500 HV | 336 h (versiegelt) | Optik- und Waffenkomponenten, Verschleißschutz plus Optik |
Aluminium eloxieren: Ergebnis nach Legierung
Das Eloxieren läuft im selben Auftrag wie Fräsen, Drehen und Schleifen im Rahmen unserer CNC-Bearbeitungsdienstleistungen. Die meisten Teile auf unserer Seite Aluminiumbearbeitung sind in 6061 spezifiziert, da sich diese Legierung am besten eloxieren lässt.
Die Legierungszusammensetzung beeinflusst das Ergebnis: Kupfer trübt die Schicht, Silizium dunkelt sie ab. Für Titan siehe unsere Seite Titanbearbeitung.
-
6061 AluminiumBeste Eloxierlegierung, mit gleichmäßiger klarer und gefärbter Farbe und voller Typ-III-Schichtdicke. Tiefes, gleichmäßiges Schwarz.Empfohlen
-
6063 AluminiumBeste Eloxierlegierung neben 6061: gleichmäßige klare und gefärbte Farbe, volle Typ-III-Schichtdicke und tiefes Schwarz.Empfohlen
-
7075 AluminiumLässt sich gut eloxieren; klar zeigt einen schwachen gelbbraunen Farbton, Schwarz ist etwas weniger tief, Harteloxal fällt dunkler grau aus.Gut
-
2024 AluminiumHoher Kupferanteil ergibt eine matte graue Klarschicht und geringere Korrosionsbeständigkeit; erwägen Sie Chemfilm zum Schutz.Mit Einschränkungen
-
MIC6 PlatteSilizium erzeugt eine fleckige dunkelgraue Schicht, akzeptabel für den Schutz, aber nicht für dekorative Farben.Nicht dekorativ
-
Ti-6Al-4VTitan-Eloxieren umfasst Ti-6Al-4V und CP-Grade 2 und 4, ohne messbare Maßänderung.Farbcodierung
Typische eloxierte Teile
DEK eloxiert bearbeitete Teile von Gehäusen und Kühlkörpern bis hin zu harteloxierten Kolben und farbcodierten chirurgischen Instrumenten, jeweils im selben Auftrag wie die Bearbeitung.
-
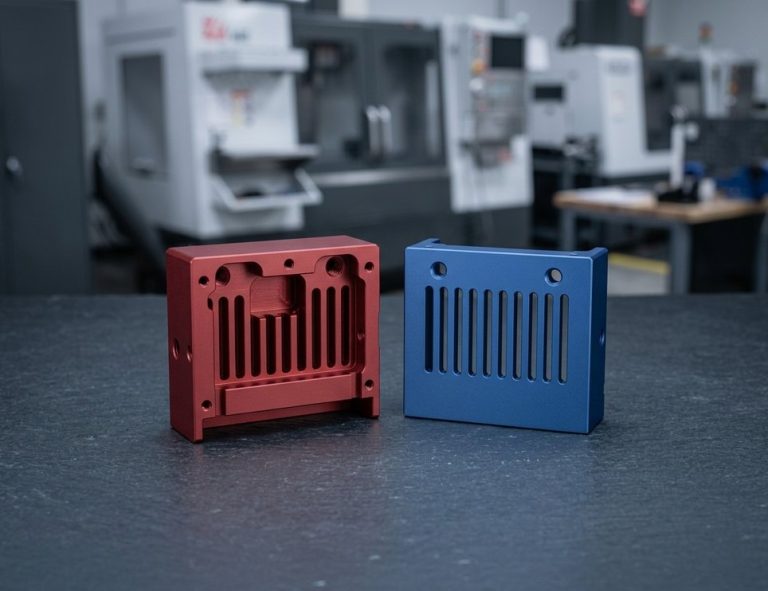 Gehäuse & HalterungenTyp II ist der Standard für Gehäuse, Halterungen und Sichtbauteile aus 6061 oder 6063.Angebot anfordern
-
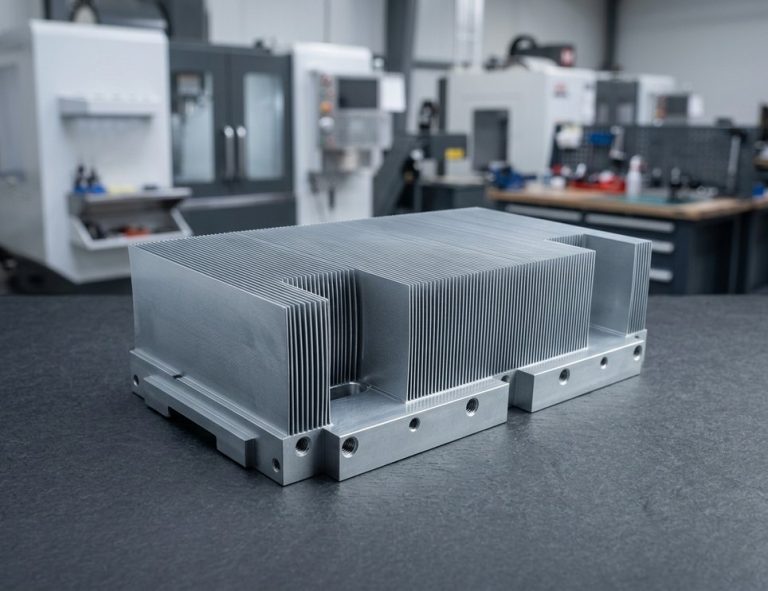 KühlkörperKlares Typ-II-Eloxal auf Kühlkörpern für Korrosionsschutz mit metallisch-matter Optik.Angebot anfordern
-
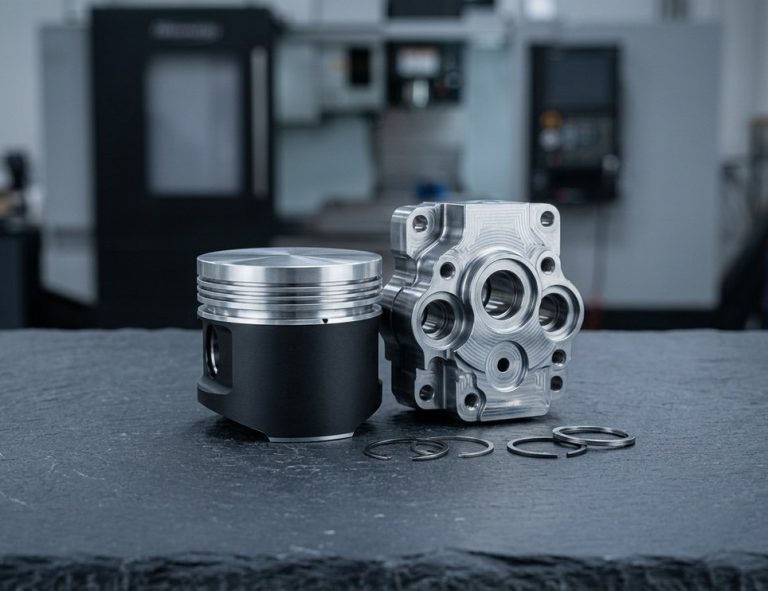 Kolben, Gleitführungen & VentileTyp-III-Harteloxal auf Kolben, Ventilgehäusen, Gleitführungen und jeder Aluminiumoberfläche, die Verschleiß ausgesetzt ist.Angebot anfordern
-
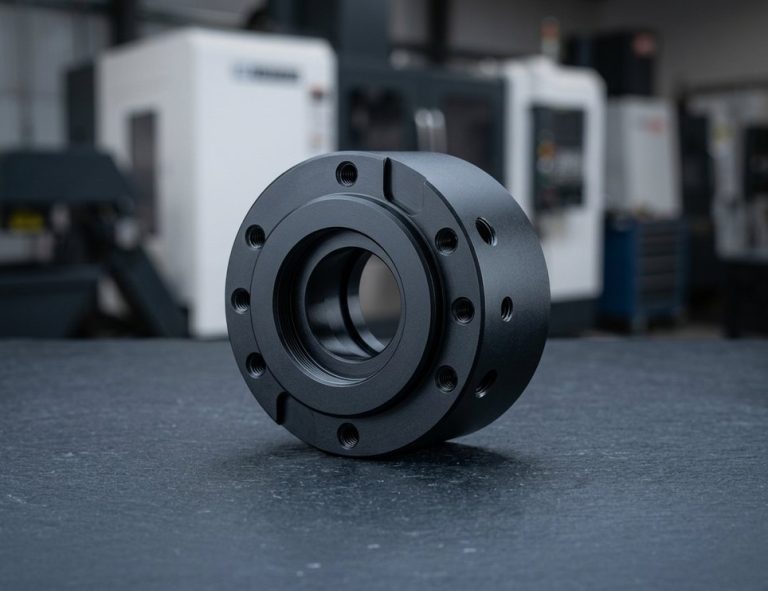 Optische KomponentenOptische Halterungen in Typ II und schwarz gefärbtem Typ-III-Harteloxal für Verschleißschutz plus Optik.Angebot anfordern
-
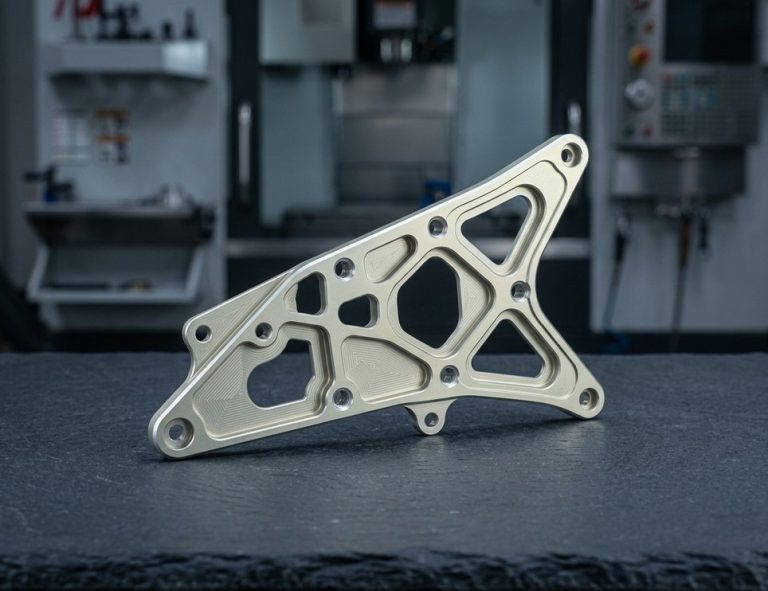 Ermüdungskritische TeileTyp I mit Chromsäure, eine dünne Schicht von 2–7 µm, ist auf Anfrage für ermüdungskritische Luftfahrtteile und Grundierungen erhältlich.Angebot anfordern
-
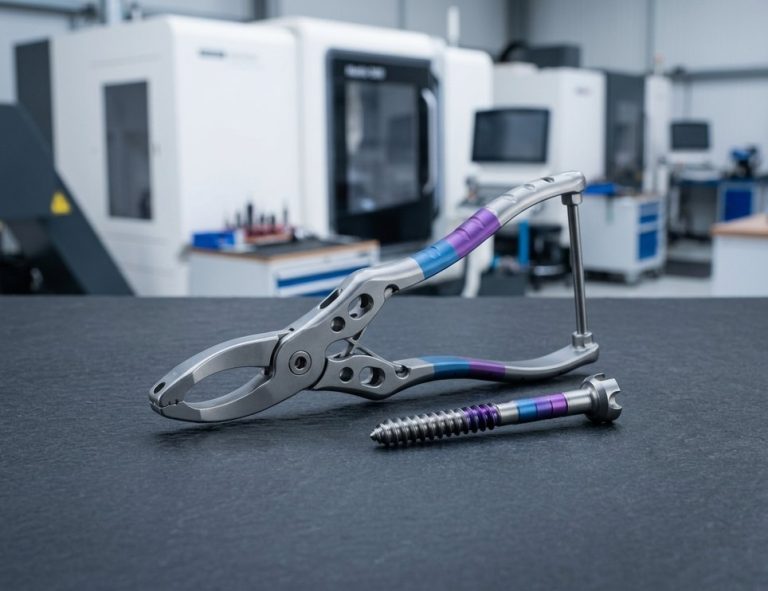 Chirurgische InstrumenteTitan-Eloxieren kennzeichnet chirurgische Instrumente, orthopädische Schrauben und Implantat-Testteile unter ISO 13485-Rückverfolgbarkeit farblich.Angebot anfordern
Konstruktions- & Toleranzhinweise
Eloxieren verändert die Maße, daher muss die Zeichnung angeben, ob Toleranzen vor oder nach der Beschichtung gelten. Diese Hinweise helfen Ihnen, eine Angabe zu schreiben, mit der DEK bereits in der Angebotsprüfung planen kann.
-
Maßwachstum berücksichtigen
Etwa die Hälfte des Oxids wächst nach außen. Eine 50 µm dicke Typ-III-Schicht vergrößert einen Außendurchmesser um etwa 50 µm und verkleinert eine Bohrung um etwa 50 µm; Typ II mit 15 µm fügt rund 7 µm pro Fläche hinzu.
-
Schichtdicke bei Passungen vorhalten
DEK plant das Schichtwachstum in der Angebotsprüfung ein: Bohrungen, Bolzen und Gleitpassungen werden um die erwartete Schichtdicke vorgehalten, sodass die Maße nach der Beschichtung gelten.
-
Maskierung auf der Zeichnung kennzeichnen
Gewinde werden standardmäßig bei Typ III sowie bei M3 und feiner bei Typ II maskiert; Presssitzbohrungen, geschliffene Flächen und Erdungspads werden bei Kennzeichnung maskiert.
-
Scharfe Kanten brechen
Brechen Sie Kanten auf 0,2–0,5 mm, da scharfe Kanten unter Hardcoat reißen, und geben Sie an, wo eine Kontaktstelle vom Eloxalgestell zulässig ist.
-
Vollständige Angabe formulieren
Beispiel: Eloxieren nach MIL-A-8625 Typ II Klasse 2, schwarz, 12–18 µm, versiegelt. Gewinde M6 und Bezugsfläche A maskieren. Maße gelten nach der Beschichtung.
-
Hardcoat mit Schleifen kombinieren
Harteloxieren wird häufig mit Nachschleifen oder Läppen für eine ebene, versiegelte Gleitfläche kombiniert; siehe Harteloxieren erklärt.
Eloxier-Spezifikationen
- Norm MIL-A-8625
- Schichtdicke Typ I 2–7 µm
- Schichtdicke Typ II 5–25 µm
- Schichtdicke Typ III 25–75 µm (typ. 50 µm)
- Härte Typ II 200–300 HV
- Härte Typ III 350–500 HV
- Salzsprühnebel (versiegelt) 336 h
- Klassen Klasse 1 klar, Klasse 2 gefärbt
- Versiegelung Heißwasser oder Nickelacetat
- Bearbeitungstoleranz ±0,005 mm
- Kantenbruch 0,2–0,5 mm
- Dickenprüfung Wirbelstrommessgerät, im Bericht
- Lieferzeit für Prototypen 5–7 Tage
- Zertifizierungen ISO 9001:2015, ISO 13485, AS9100D
Typ II, Hardcoat, Farbe und Titan-Eloxieren
Wählen Sie die Eloxier-Variante nach Funktion: Korrosionsschutz und Farbe, Verschleiß, dekorative Oberfläche oder Farbcodierung bei Titan.
Häufig gestellte Fragen
Antworten auf häufige Fragen zum Eloxieren von CNC-bearbeiteten Teilen bei DEK.

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








