


Präzises Drahterodieren
DEK übernimmt das Drahterodieren gehärteter, leitfähiger Metalle auf ±0,005 mm, ohne Verzug und ohne Mindestbestellmenge. Prototypen versenden wir in nur 3 Tagen, vom einzelnen Einsatz bis zur Serienfertigung.
-
±0.005 mm
Profiltoleranz
-
1000 mm
Max. Bauteilabmessung
-
3 Tage
Schnellster Prototyp
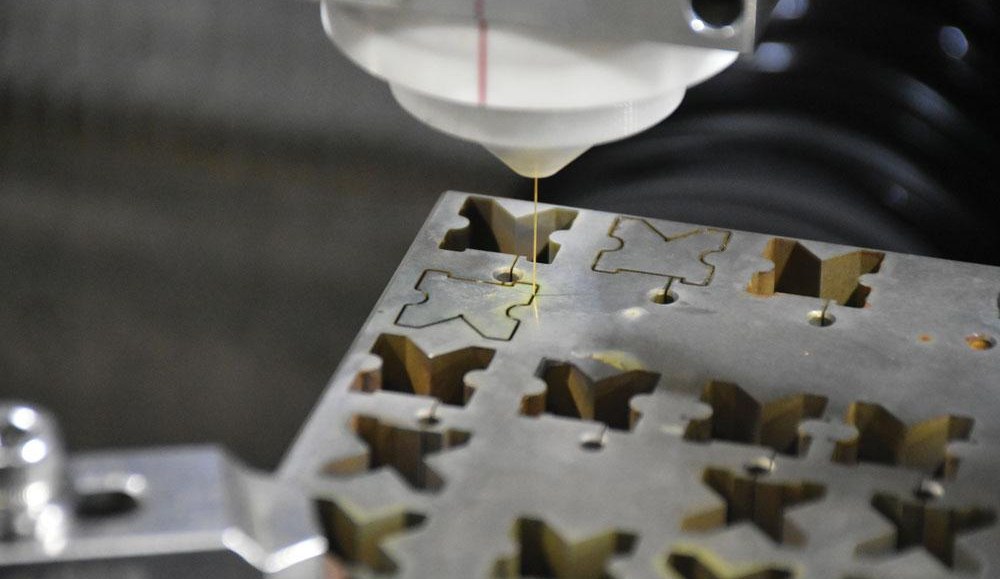

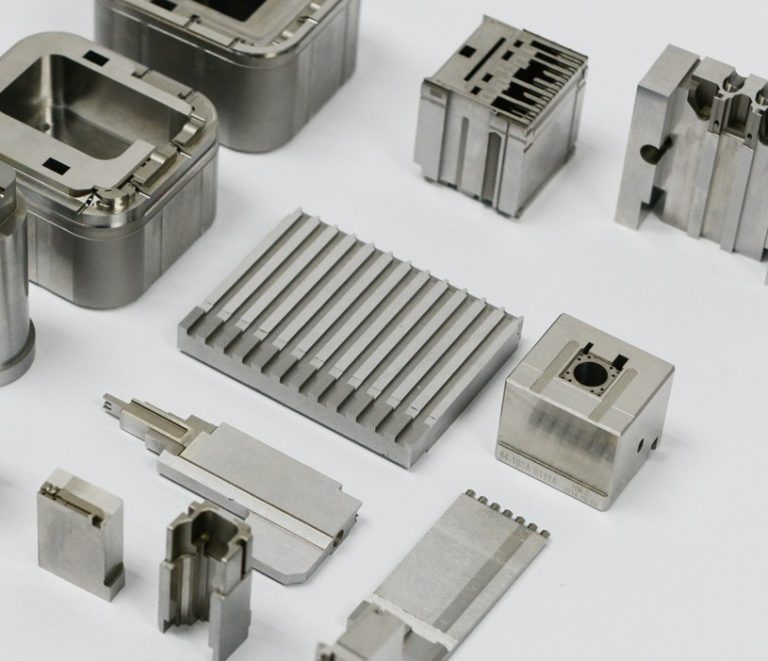
Drahterodieren für gehärtete Werkzeuge und Bauteile
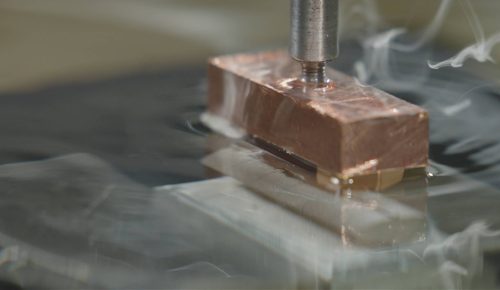
Da der Draht das Bauteil nie berührt, schneidet das Verfahren gehärteten Werkzeugstahl genauso schnell wie weiches Metall. Gesenke und Stempel durchlaufen zuerst die Wärmebehandlung und werden anschließend direkt auf das Endprofil gebracht, ohne erneutes Weichglühen und ohne Maßdrift.
In über 20 Jahren hat unser Betrieb für CNC-Bearbeitung China mehr als 1,2 Mio. Teile pro Jahr für über 2.300 OEM-Kunden gefertigt. Ein einzelner Ersatzstempel erhält dieselbe technische Prüfung wie eine Serie von 500 Stück. Wie das Verfahren funktioniert, lesen Sie in Alles, was Sie über Drahterodieren wissen müssen.
Warum Werkzeugbauer bei der Drahterosion auf DEK setzen
Formenbauer, Werkzeugbaubetriebe und OEMs ohne eigenes EDM geben gehärtete Arbeiten mit engen Toleranzen an unsere Drahterodier-Abteilung.
-

Schnitt nach dem Härten
Gehärteter Werkzeugstahl und wärmebehandelte Legierungen werden genauso schnell geschnitten wie weiches Metall. Die Wärmebehandlung erfolgt daher vor dem Endprofil, nicht danach.
-

Berührungsloses Schneiden
Der Draht berührt das Werkstück nie: keine Schnittkraft, keine Werkzeugdurchbiegung und keine Verzerrung bei dünnen oder empfindlichen Querschnitten.
-

Keine Mindestbestellmenge, jede Losgröße
Vom Einzelprototyp bis zur Serienfertigung. Prototypen versenden wir in nur 3 Tagen – ob einzelner gehärteter Einsatz oder Seriencharge.
-

Enge, reproduzierbare Profile
±0,005 mm bei Serienprofilen, bis ±0,003 mm bei Mikromerkmalen unter 10 mm, maßhaltig auch über Wiederholaufträge hinweg.

Technische Prüfung bei jedem Auftrag
Unsere Ingenieure prüfen die Fertigbarkeit und bestätigen vor dem Angebot, ob die Drahterosion für Ihre Geometrie das richtige Verfahren ist oder ob Fräsen bzw. Senkerodieren besser passt. Teile, die eine Spiegeloberfläche oder engere Ebenheit erfordern, gehen zum Schleifen.
Drahterodier-Kapazitäten & Spezifikationen
Bauteilgröße, Toleranzen, Werkstoffe und Anwendungen für drahterodierte Profile in gehärteten und leitfähigen Metallen.
Drahterodieren vs. Senkerodieren und CNC-Fräsen
Wählen Sie die Drahterosion für Durchgangsprofile in gehärtetem Metall. Draht- und Senkerodieren gehören beide zu unserer EDM-Bearbeitung, sodass eine Anfrage direkt zum richtigen Verfahren geleitet wird.
| Criteria | Dieses VerfahrenDrahterodieren | Senkerodieren | CNC-Fräsen |
|---|---|---|---|
| Am besten geeignet für | Durchgangsprofile | Hohlräume und 3D-Formen | Leichtere Strukturteile |
| Werkzeug | Bewegte Drahtelektrode | Bearbeitete, geformte Elektrode | Schaftfräser |
| Gehärtetes Metall | Gleiche Rate wie bei weichem Metall | Funkenerosion | Geschwindigkeit abhängig von der Härte |
| Schnittkraft | Keine, kein Kontakt | Funkenerosion | Risiko der Werkzeugdurchbiegung |
| Wählen, wenn | Scharfe Ecken, dünne Wände | Tasche oder Sackform | Aluminium, baustahl Teile |
Drahterodierte Teile für Schlüsselbranchen
Wir liefern drahterodierte Teile für Luftfahrt (nicht flugkritisch), Medizingeräte, Halbleiterausrüstung und Automobil-Werkzeugprogramme.
-

Telekommunikation
-

Bergbau
-

Militär & Verteidigung
-

Schifffahrt
-

Konsumgüter
-

Bauwesen
-

Landwirtschaft
-

Drohnen & UAV
-

Elektronik
-

Automobil
-

Öl & Gas
-

Energie
-

Industrieausrüstung
-

Halbleiter
-

Robotik
-

Medizintechnik
-

Luft- und Raumfahrt
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 SchifffahrtPropellerwellen, Pumpenteile und Decksbeschläge aus 316-Edelstahl, Bronze und Aluminiumbronze, in erster Linie nach Korrosionsbeständigkeit ausgewählt.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audio-Hardware, bei denen die bearbeitete Oberfläche sichtbar ist, eloxiert, kugelgestrahlt oder nach Muster poliert.Mehr erfahren
-
 BauwesenStrukturelle Halterungen, Verankerungselemente und Hydraulikanschlüsse aus Baustahl, legiertem Stahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Gimbal-Rahmen und Fahrwerksbeschläge aus 7075-Aluminium, Titan und Magnesium zur Gewichtsreduzierung ohne Steifigkeitsverlust.Mehr erfahren
-
 ElektronikSteckergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, an Kontaktmerkmalen auf ±0.01 mm gehalten.Mehr erfahren
-
 AutomobilSensor-, Ventilgehäuse und Wellen für Prototypen und Klein- bis Mittelserien aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeug-Teile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Anschlüsse aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl; Vorrichtungen bleiben für Wiederholaufträge eingelagert.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenkomponenten und Beschläge nach AS9100D aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
Merkmale und Herausforderungen, die wir lösen
Die Funkenerosion schneidet Geometrien, die beim Fräsen kleine Schaftfräser und mehrere Aufspannungen erfordern oder in gehärtetem Material nicht machbar sind.
-

Scharfe Innenkanten
Profile, die einen Fräser ausbrechen lassen oder mehrere Aufspannungen erfordern, entstehen in einem Durchgang, gratfrei.
-

Dünne Wände und feine Schlitze
Keine Schnittkraft bedeutet keine Verformung bei dünnen oder empfindlichen Querschnitten, selbst bei gehärtetem Material.
-

Freiwinkel für Stempel und Matrizen
Das Kegelschneiden erzeugt Freiwinkel direkt in derselben Aufspannung, ohne sekundäre Winkelvorrichtung.
-

Mikromerkmale unter 10 mm
±0,003 mm bei Merkmalen unter 10 mm; siehe unsere Mikrobearbeitung.
-

Profile bis 1000 mm
Bauteilabmessungen bis 1000 mm in der größten Dimension, von dünnem Blechmaterial bis zu dicken Werkzeugstahlblöcken.
-
Drahterodierte und gedrehte Merkmale
Eine Welle mit verzahntem Ende durchläuft im selben Auftrag Drahterosion und CNC-Langdrehen.
Häufige Herausforderungen, die wir meistern
-
Gehärteter Werkzeugstahl
Werkzeuge werden zuerst gehärtet und gehen dann direkt an den Draht. Das Risiko, weich zu fräsen und auf die Toleranz nach dem Härten zu hoffen, entfällt.
-
Wolframcarbid
Verschleißteile und Elektroden schneiden wir aus Wolframstahl und Hartmetall, Werkstoffe, die sich konventionell kaum zerspanen lassen.
-
Verzug nach der Wärmebehandlung
Kein erneutes Weichglühen und kein zweiter Wärmebehandlungszyklus, daher kein Maßverzug zwischen Härten und finaler Profilierung.
-
Spiegelglanz oder Ebenheit
Reichen Schlichtschnitte für eine Oberflächen- oder Ebenheitsvorgabe nicht aus, gehen die Teile nach dem Schneiden zum Präzisionsschleifen.
Zertifizierte Qualität für drahterodierte Teile
Jeder Auftrag durchläuft IQC, IPQC, FAI, OQC, SPC und CAPA, mit CMM-Prüfung.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Leitfähige Metalle und Drahterodier-Oberflächen
Die Drahterosion schneidet ausschließlich elektrisch leitfähige Metalle. Kombinieren Sie die richtige Legierung mit Wärmebehandlung, Schlichtschnitten oder Schleifen.
Metalle
Oberflächenveredelungen
Möchten Sie eine weitere leitfähige Legierung schneiden lassen? Alle unsere Werkstoffe durchsuchen
Alle Metalle ansehenSo erhalten Sie ein Angebot für Drahterodieren
Häufige Fragen zur Drahterosion
Klare Antworten zur Funktionsweise, zu den Kosten und zum Unterschied zwischen Draht- und Senkerodieren.
Drahterodier-Angebot anfordern
Senden Sie Ihre Zeichnung für ein von Ingenieuren geprüftes Angebot zu gehärteten oder leitfähigen Metallteilen, von einem einzelnen Einsatz bis zu einer Produktionscharge.
- Keine Mindestbestellmenge, jede Bestellgröße
- Prototypen in nur 3 Tagen
- ±0,005 mm bei Serienprofilen
- Teile bis 1000 mm
- CMM-Prüfung und vollständige Rückverfolgbarkeit

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








