


Inconel 718 CNC-Bearbeitung
Auch bekannt als UNS N07718 · 2.4668 · ASTM B637DEK fertigt Teile aus UNS N07718 / 2.4668 vom einzelnen Prototyp bis zur Serie, ohne Mindestbestellmenge und mit 3 Tagen Lieferzeit für Prototypen. Die ausscheidungshärtende Nickel-Superlegierung wird auf 3/4/5-Achs-Plattformen mit innengekühlten Werkzeugen gefräst und mit hauseigener CMM-Messung geprüft.
-
~1275 MPaZugfestigkeit (ausgehärtet)
-
~1035 MPaStreckgrenze (ausgehärtet)
-
40–45 HRCHärte (ausgehärtet)
-
≤650 °CMax. Einsatztemperatur
CNC-Bearbeitungsmöglichkeiten für Inconel 718
Toleranzen bei der CNC-Bearbeitung der ausscheidungshärtenden Legierung Inconel 718: von ISO 2768-f/m bis ±0,003 mm bei Mikrobauteilen.
-

Allgemeintoleranz
±0.013 mmtypisch, ISO 2768-f/m
-

Kritische Merkmale
±0,005 mmBohrungspassungen, Koaxialität
-

5-Achs-Profil
±0,01 mmkomplexe Geometrie
-

Mikrokomponenten
±0,003 mmBauteile unter 10 mm
-

Oberfläche wie bearbeitet
Ra 0,8–1,6 µmtypisch
-

Geschliffene Oberfläche
Ra 0,4 µmoder besser, geschliffen/geläppt
-

Max. Bauteilgröße
~1000 mmgroße Strukturbauteile
-

Lieferzeit für Prototypen
3 TageVersand in nur 1 Tag möglich
Eigenschaften und Bezeichnungen von Inconel 718
Werkstoffdaten der Legierung 718 im lösungsgeglühten und im ausgehärteten Zustand – einer Nickel-Chrom-Superlegierung, die durch Niob und Molybdän verfestigt wird.
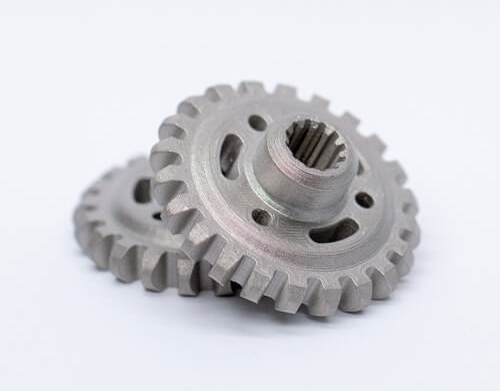

- Zugfestigkeit 900–930 MPa
- Streckgrenze 490–510 MPa
- Bruchdehnung 40–45%
- Härte ≤35 HRC

- Zugfestigkeit ~1275 MPa
- Streckgrenze ~1035 MPa
- Bruchdehnung 12–20%
- Härte 40–45 HRC

- Elastizitätsmodul 190–200 GPa
- Wärmeleitfähigkeit 11–11.4 W/(m·°C)
- Max. Dauerbetriebstemperatur ≤650 °C (1200 °F)
- Zeitstandfestigkeit, kurzzeitig 700 °C (1300 °F)

- UNS N07718
- W.Nr. 2.4668
- Norm ASTM B637
- Lieferzustand Lösungsgeglüht
- Aushärtungsspezifikation AMS 2774
- Schweißbarkeit Ausgezeichnet (geglüht)
- Lieferformen Stangen/Bleche/Platten/Schmiedestücke
Warum die Legierung 718 schwer zu zerspanen ist
Wie DEK Kaltverfestigung, Wärme und Werkzeugverschleiß bei der Bearbeitung von Nickel-Superlegierungen mit Werkzeug- und Vorschubdaten beherrscht.
Die Legierung 718 verfestigt sich unter Schnittdruck schnell und leitet wenig Wärme ab, sodass die Schneide die Last trägt. DEK bearbeitet sie auf steifen 3/4/5-Achs-Plattformen mit scharfen, beschichteten Hartmetallwerkzeugen und konstanten, positiven Vorschüben.
Mit Vollhartmetall liegen die Schnittwerte bei etwa 20–40 SFM und 0.002–0.004 in/Zahn – ein Bruchteil der bei Aluminium üblichen 300+ SFM. Daraus ergeben sich längere Zykluszeiten und höhere Stückkosten, und deshalb steht 718 auf der validierten Prozessliste von DEK für schwer zerspanbare Legierungen.
- Innenkühlung, gezielt auf die Kontaktzone zwischen Werkzeug und Werkstück gerichtet, nicht nur Überflutungskühlung
- Hauseigene CMM-Messung und SPC-Prüfpunkte erkennen Abweichungen direkt am Bauteil, nicht erst nach dem Versand
- Die validierte Liste umfasst außerdem Ti-6Al-4V, 17-4PH, 316LVM und PEEK
-
Schnittgeschwindigkeit
20–40 SFMVollhartmetallwerkzeuge
-
Zahnvorschub (in/Zahn)
0.002–0.004mit Vollhartmetall
-
Zerspanbarkeit
~12%bezogen auf Automatenstahl
-
Wärmeleitfähigkeit
11–11.4 W/(m·°C)Wärme geht ins Werkzeug
-
Kaltverfestigung
Schnellverfestigt sich unter Schnittdruck
Kundenspezifische 718-Teile nach Branchen
Branchen, die 718-Teile von DEK wegen ihrer Warmfestigkeit und Korrosionsbeständigkeit einsetzen.
-
 LuftfahrtkomponentenStruktur- und Kabinenstützteile, die nicht flugkritisch sind und ihre Maßhaltigkeit nach wiederholten thermischen Zyklen behalten müssen.
-
 EnergiekomponentenKomponenten, die dauerhafter Hitze und korrosiven Prozessmedien ausgesetzt sind, wobei 718 seine Festigkeit bei erhöhter Temperatur behält.
-
 Halbleiter-HardwareKammer- und prozessnahe Hardware, bei der die Korrosionsbeständigkeit von 718 für anspruchsvolle Einsatzumgebungen geeignet ist.
-
 RobotikkomponentenHochfeste Komponenten, bei denen das Gewicht gegen die Tragfähigkeit abgewogen wird – vom Prototyp bis zur Serienfertigung bearbeitet.
Inconel 718 im Vergleich zu Inconel 625 und 17-4 PH
Wählen Sie 718, wenn Teile seine ausgehärteten mechanischen Eigenschaften bei Temperatur benötigen. Inconel 625 ist besser schweißbar für korrosionsintensive Anwendungen; 17-4 PH ist kostengünstiger, wenn die Temperaturobergrenze von 718 nicht erforderlich ist.
| Criteria | Diese Sorteinconel-718 | Inconel 625 | 17-4 PH |
|---|---|---|---|
| Legierungstyp | Ni-Cr-Superlegierung | Inconel-Güte | Edelstahl |
| Festigkeit | ~1275 MPa (ausgehärtet) | Geringer | – |
| Schweißbarkeit | Ausgezeichnet (geglüht) | Besser schweißbar | – |
| Ausgehärtete Eigenschaften | Ja | Nicht erforderlich | – |
| Temperaturobergrenze | ≤650 °C dauerhaft | – | Geringer |
| Kosten | Höher | – | Geringer |
| Typische Verwendung | Festigkeit bei Hitze | Korrosionsanwendungen | Luftfahrtgüte |
Wärmebehandlung und Oberflächenveredelung für Alloy 718
CNC-Bearbeitung + Oberflächenoptionen für 718-Teile, einschließlich Lösungsglühen + Auslagern nach AMS 2774 und Oberflächenveredelungen.
-
Lösungsglühen + Auslagern VerfügbarDEK koordiniert das Lösungsglühen + Auslagern nach AMS 2774 im Anschluss an die CNC-Bearbeitung und bringt 718-Teile auf ausgehärtete Eigenschaften, statt sie im weicheren geglühten Zustand zu liefern.
-
Passivierung VerfügbarCNC-Bearbeitung + Passivierung für 718-Teile, angeboten als Oberflächenoption im selben, von Ingenieuren geprüften Angebot wie die Bearbeitung.
-
Galvanisieren VerfügbarCNC-Bearbeitung + Galvanisierung ist für 718-Teile verfügbar; geben Sie die Galvanisierungsart auf Ihrer Zeichnung an, und sie wird zusammen mit der Bearbeitung kalkuliert.
-
Pulverbeschichtung VerfügbarCNC-Bearbeitung + Pulverbeschichtung ist unter den Oberflächenoptionen für 718-Teile aufgeführt und wird zusammen mit der Bearbeitung kalkuliert.
-
Schleifen VerfügbarGeschliffene oder geläppte 718-Merkmale erreichen Ra 0,4 µm oder besser, wenn eine Spezifikation dies verlangt – gegenüber typischen Ra 0,8–1,6 µm im bearbeiteten Zustand.
Angebot für die CNC-Bearbeitung von Inconel 718
Keine Mindestbestellmenge: Ein einzelnes Validierungsteil durchläuft denselben Angebots- und QS-Prozess wie eine Serienfreigabe. Prototypen in 3 Tagen, Versand bereits 1 Tag nach der Prüfung.
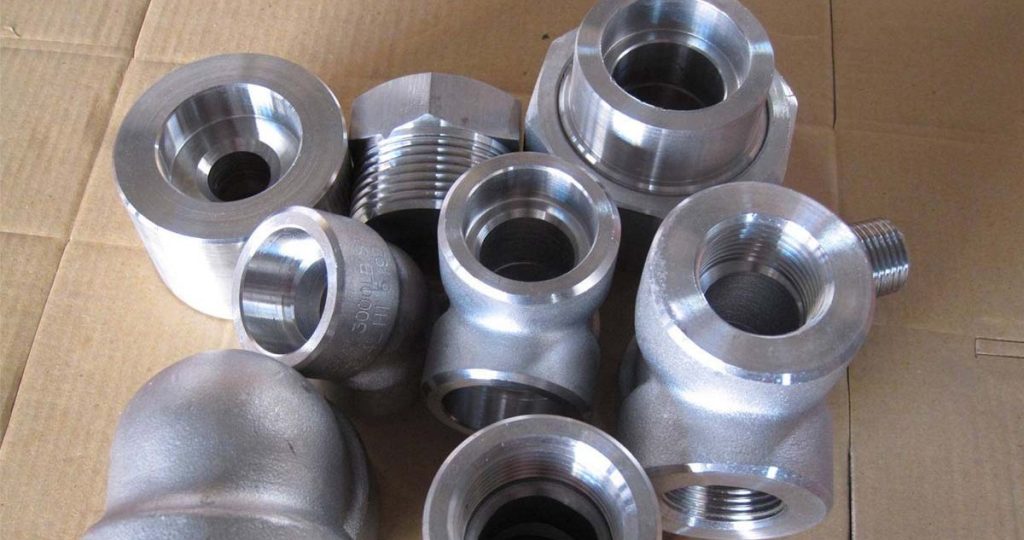
Warum DEK für die Bearbeitung von 718-Teilen
DEK führt 718-Teile vom Prototyp bis zur Serie nach einem durchgängigen Prozessplan, mit zertifizierten Prüfpunkten in der Qualitätssicherung. Kostentreiber benennen wir, bevor Sie eine Zeichnung einreichen.
Für Teile aus UNS N07718 bzw. 2.4668 arbeitet DEK nach ISO 9001, AS9100D und ISO 13485, alle vom TÜV zertifiziert. Jeder Auftrag durchläuft die Prüfpunkte IQC, IPQC, FAI, OQC, SPC und CAPA, gestützt auf hauseigene CMM-Messung und vollständige Materialrückverfolgbarkeit.
Werkszeugnisse können auf AMS 5662 (Stangen, Schmiedeteile, Ringe) und AMS 5663 (ausgehärtete Stangen und Schmiedeteile) verweisen; Erstmusterprüfberichte nach AS9102 erhalten Sie, wenn ein Programm dies verlangt. Siehe unser Qualitätssystem.
718 nutzt Schneidkanten schneller ab als Aluminium oder Baustahl. Werkzeugwechsel und das Umsetzen der Wendeschneidplatten verursachen zusätzliche Nebenzeiten, die ein realistisches Angebot von vornherein berücksichtigt.
- Dünne Wände federn unter der Schnittkraft, was langsamere Vorschübe und mehr Schlichtdurchgänge erfordert
- Tiefe Taschen und große Verhältnisse von Tiefe zu Durchmesser begrenzen die Werkzeugsteifigkeit und erzwingen kleinere seitliche Zustellungen
- Prototypenstückzahlen tragen höhere Rüstkosten pro Teil; Serienstückzahlen verteilen diese nach der Validierung
-
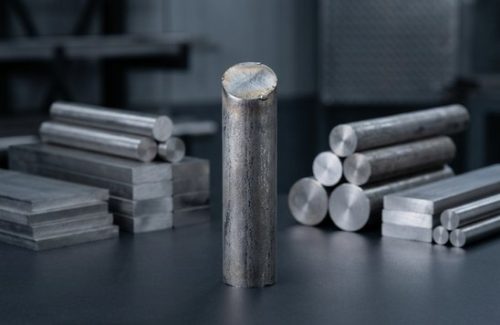 Rohmaterial
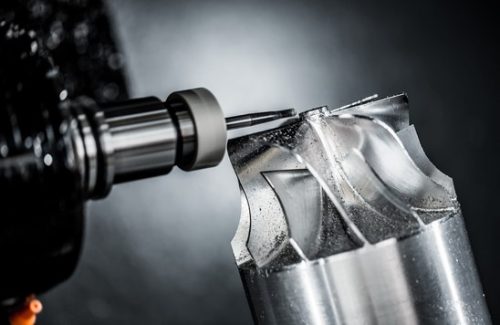 CNC-bearbeitet
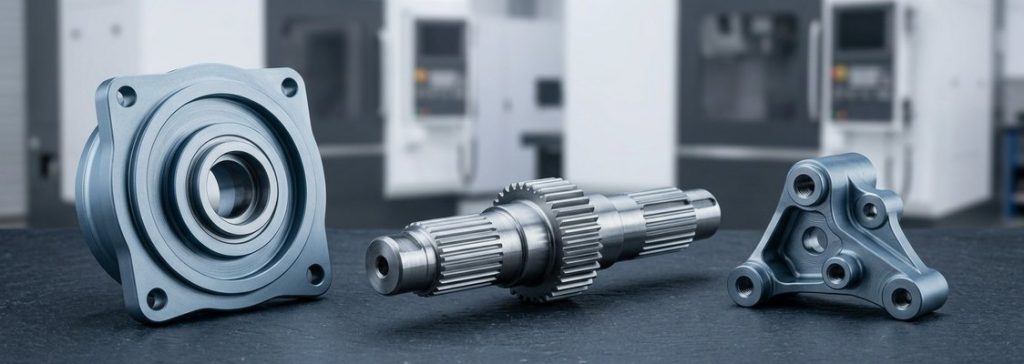 Fertige Teile
-
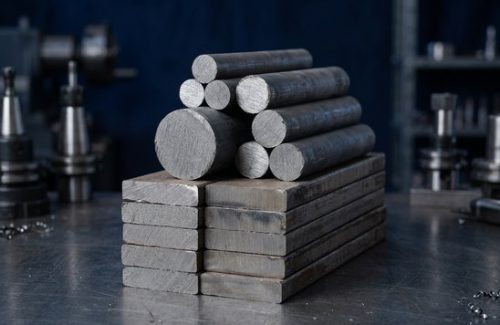 Rohmaterial
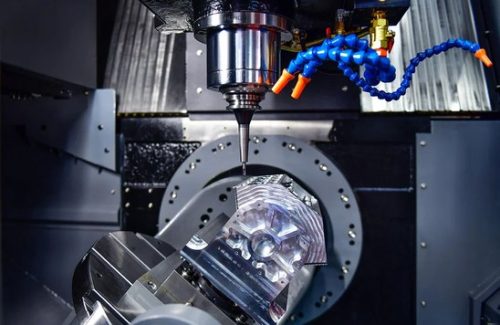 CNC-bearbeitet
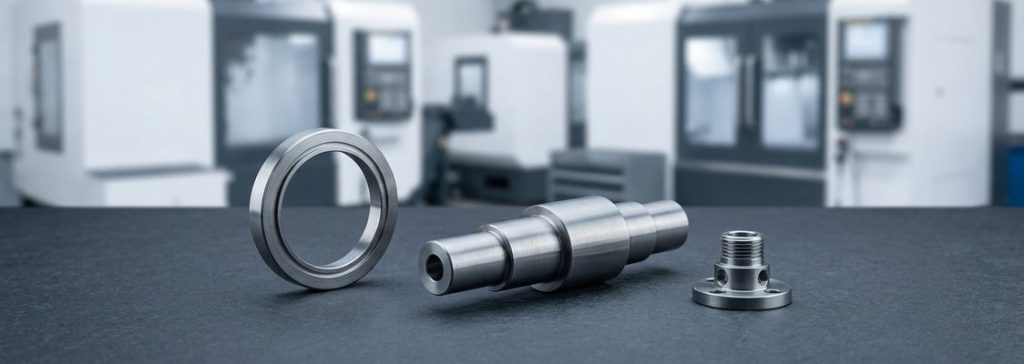 Fertige Teile
FAQ zur Inconel-718-Bearbeitung
Häufige Fragen von Ingenieuren und Einkäufern, die Teile aus 2.4668 beschaffen.
Weitere Werkstoffe
-
 Wolframstahl YG6Wolframstahl YG6 ist eine Art Wolframkarbid mit außergewöhnlicher Härte und Verschleißfestigkeit.Mehr erfahren
-
 42CrMo4 (4140) BearbeitungDie 4140-Stahlbearbeitung bei DEK umfasst geglühten Stabstahl mit etwa 200 HB, vorvergütetes Material mit 28–32 HRC und Q&T-Teile, die auf 50+ HRC geschliffen werden. Wir drehen, fräsen, schleifen und wärmebehandeln Wellen, Zahnräder und Werkzeuge auf Anfrage auf ±0.005 mm, ohne Mindestbestellmenge und mit Prototypen in 3–5 Tagen.Mehr erfahren
-
 Edelstahl 440CEdelstahl 440C ist ein kohlenstoffreicher Chromstahl. Er bietet hervorragende Härte, Verschleißfestigkeit und Korrosionsbeständigkeit.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








