


Wärmebehandlung für bearbeitete Teile
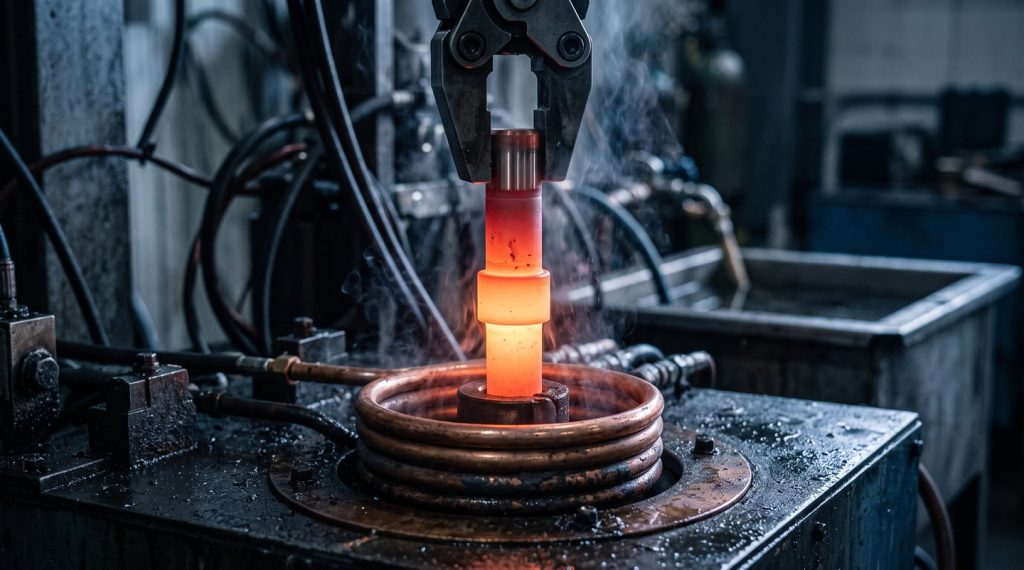
DEK führt die Wärmebehandlung für bearbeitete Teile im selben Auftrag durch, in dem wir sie bearbeiten – niemals als reine Wärmebehandlungsdienstleistung. Wir schruppen, härten und schleifen anschließend auf ±0.005 mm.
- ±0,005 mm Endtoleranz
- 58–62 HRC Gehärteter Werkzeugstahl
- 7–10 Tage Gehärtete Prototypen


Wärmebehandlung für bearbeitete Teile: Ablauf
Die Wärmebehandlung verändert Härte und Gefüge und verschiebt das Teil um 0,05–0,3 mm. DEK plant sie gemeinsam mit der Bearbeitung in derselben Reihenfolge, festgelegt bei der Zeichnungsprüfung.
Was die Wärmebehandlung leistet & worauf Sie achten sollten
Das Härten erhöht Festigkeit und Verschleißfestigkeit, verschiebt aber auch das Teil. Kennen Sie beide Seiten, bevor Sie ein Verfahren auf der Zeichnung festlegen.
-

Wesentliche Vorteile
- Härte bis 62 HRC: O1-, A2- und D2-Werkzeugstähle erreichen nach Abschrecken und Anlassen 57–62 HRC
- Harte Randschicht, zäher Kern: einsatzgehärteter 8620 oder 1018 erreicht 58–62 HRC an der Oberfläche, während der Kern zäh bleibt
- Option mit nahezu keiner Verformung: Nitrieren bei 500–580 °C lässt die Kernhärte unverändert und das Teil nahezu unbewegt
- Korrosionsbeständigkeit: QPQ erzeugt eine schwarze Oberfläche vergleichbar mit Hartchrom, bei nur 5–15 µm Zuwachs
- Bessere Zerspanbarkeit: Glühen bringt D2 und O1 auf 220–255 HB für die Schwerzerspanung vor dem Härten
- Toleranz nach dem Härten: Inhouse-Schleifen und Drahterodieren bringen gehärtete Teile wieder auf ±0.005 mm
-

Einschränkungen & Alternativen
- Durchhärten verformt: Rechnen Sie mit 0,1–0,3 mm Verzug bei langen oder asymmetrischen Teilen und etwa 0,1 % Wachstum
- Randschicht kann weggeschliffen werden: Begrenzen Sie das Fertigungsaufmaß bei einsatzgehärteten Teilen, damit das Schleifen die Randschicht nicht entfernt
- Einsatzhärten erfordert niedrigen Kohlenstoff: Einsatzhärten eignet sich für kohlenstoffarme Stähle wie 8620, 1018 oder 9310
- Harte Oberfläche auf Aluminium: Legen Sie für Aluminiumteile Eloxieren Typ III an
- Geringe Reibung auf Stahl: Fügen Sie DLC oder eine PVD-Beschichtung auf der gehärteten Oberfläche hinzu
- Keine reinen Wärmebehandlungsaufträge: DEK behandelt nur Teile, die es selbst bearbeitet, da das Material auf beiden Seiten des Ofens kontrolliert wird
Ergebnisse zu Härte & Leistung
Jedes Verfahren verleiht dem bearbeiteten Teil ein messbares Ergebnis: Oberflächenhärte, Einsatztiefe, Verschleiß- und Korrosionsbeständigkeit oder Maßhaltigkeit.
-

Oberflächenhärte
Durchgehärtete O1-, A2- und D2-Stähle erreichen 57–62 HRC; einsatzgehärtete Randschichten auf 8620, 1018 oder 9310 erreichen nach dem Abschrecken 58–62 HRC.
-

Verschleißfestigkeit
Gasnitrieren von 4140, H13 und Nitrierstählen erzeugt eine 0,1–0,5 mm dicke Randschicht mit 900–1.200 HV über 20–80 Stunden.
-

Korrosionsschutz
Die QPQ-Nachoxidation erzeugt eine schwarze Oberfläche mit einer Korrosionsbeständigkeit vergleichbar mit Hartchrom, eingesetzt bei Hydraulikstangen und Waffenteilen.
-

Tragender Kern
Durchhärten trägt Last über den gesamten Querschnitt: 4140 mit 28–32 HRC vorvergütet oder 40–50 HRC für Wellen, Vorrichtungen und Kupplungen.
-

Lokales Härten
Induktionshärten erzeugt eine 1–3 mm dicke Randschicht mit 50–60 HRC auf 1045, 4140 und 4340, während der Rest des Teils weich bleibt.
-

Maßhaltigkeit
Die Aushärtung von 17-4 PH lässt Teile vorhersehbar um 0,04–0,1 % schrumpfen, mit geringer Verformung, daher werden sie vor dem Aushärten fertig bearbeitet.
Durchhärten: Härte nach Werkstoff
| Werkstoff | Typische Härte nach Härten und Anlassen | Typische Teile |
|---|---|---|
| 4140 | 28–32 HRC (vorgehärtet) oder 40–50 HRC | Wellen, Vorrichtungen, Kupplungen |
| O1 | 58–62 HRC | Lehren, Stempel, kleine Gesenke |
| A2 | 57–62 HRC | Klingen, Umformwerkzeuge, Verschleißplatten |
| D2 | 58–62 HRC | Schnittwerkzeuge, Längsschneidemesser |
| 440C | 56–60 HRC | Lager, Messer, Ventilkomponenten |
| 17-4 PH (Aushärten) | H900: 40–44 HRC; H1150: 28–33 HRC | Luftfahrt- und Medizinkomponenten |
Für die Wärmebehandlung geeignete Stähle
Die Wärmebehandlung bei DEK gilt für die von uns bearbeiteten Stähle: legiertem Stahl, Werkzeugstahl, kohlenstoffarme Stähle zum Aufkohlen und härtbare Edelstahl wie 440C und 17-4 PH.
Kohlenstoffarme Sorten eignen sich für das Einsatzhärten; 1045, 4140 und 4340 für das Durchhärten oder Induktionshärten; Nitrierstähle und H13 für das Gasnitrieren; 17-4 PH wird durch Aushärten ausscheidungsgehärtet.
-
Legierter Stahl 4140Vorgehärtet auf 28–32 HRC oder durchgehärtet auf 40–50 HRC; außerdem gasnitriert und induktionsgehärtet.Empfohlen
-
Legierter Stahl 8620Kohlenstoffarmer Stahl, bei 900–950 °C aufgekohlt auf eine Randschicht von 58–62 HRC, während der Kern zäh bleibt.Einsatzhärten
-
Werkzeugstahl D2Weichgeglüht auf 220–255 HB für die Bearbeitung, dann gehärtet auf 58–62 HRC für Schnittwerkzeuge und Messer.Empfohlen
-
Edelstahl 17-4 PHAusgehärtet auf H900 (40–44 HRC) oder H1150 (28–33 HRC), mit Schrumpfung um 0,04–0,1 % und geringer Verformung.Zuerst fertig bearbeiten
-
Werkzeugstahl H13Gasnitriert auf eine Randschicht von 0,1–0,5 mm bei 900–1.200 HV mit nahezu keiner Verformung.Nitrieren
-
Kohlenstoffstahl 1045Mittelkohlenstoffstahl, induktionsgehärtet auf eine Randschicht von 1–3 mm bei 50–60 HRC an ausgewählten Zonen.Induktion
Typische Anwendungen
Die Wärmebehandlung dient bearbeiteten Teilen, die Last tragen oder Verschleiß widerstehen müssen – von Formenkomponenten und Gesenken bis zu Wellen, Zahnrädern und Hydraulikstangen.
-
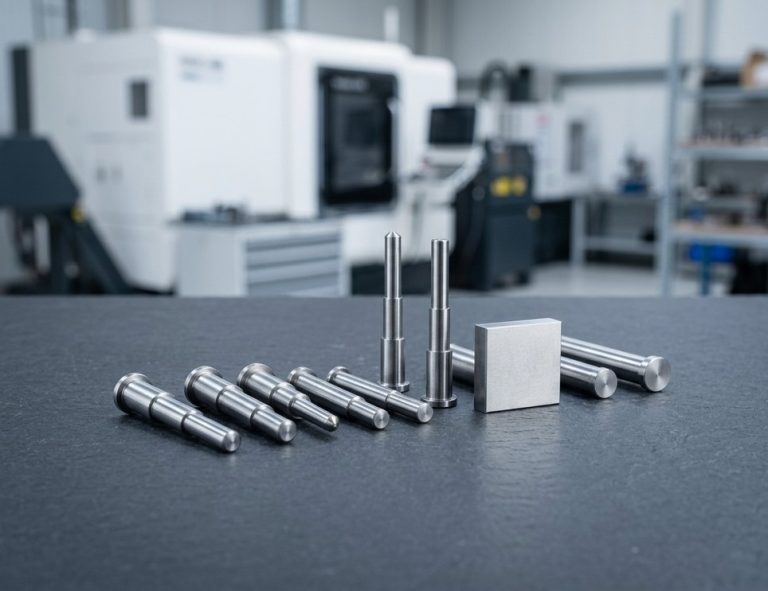 FormkomponentenKernstifte, Auswerferstifte, Stempel, Lehren und kleine Gesenke aus O1, A2 und D2, gehärtet auf 57–62 HRC.Angebot anfordern
-
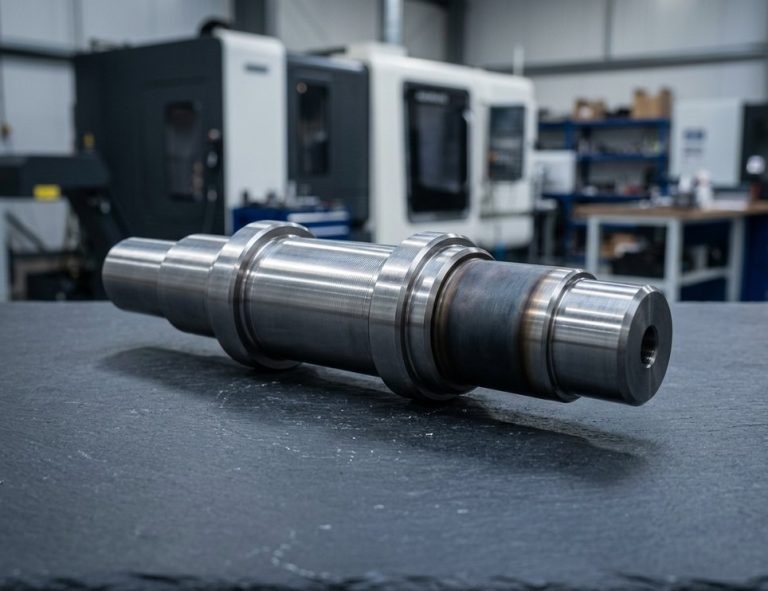 Wellen & ZapfenLagerzapfen induktionsgehärtet auf eine Randschicht von 1–3 mm; 4140-Wellen und -Kupplungen durchgehärtet.Angebot anfordern
-
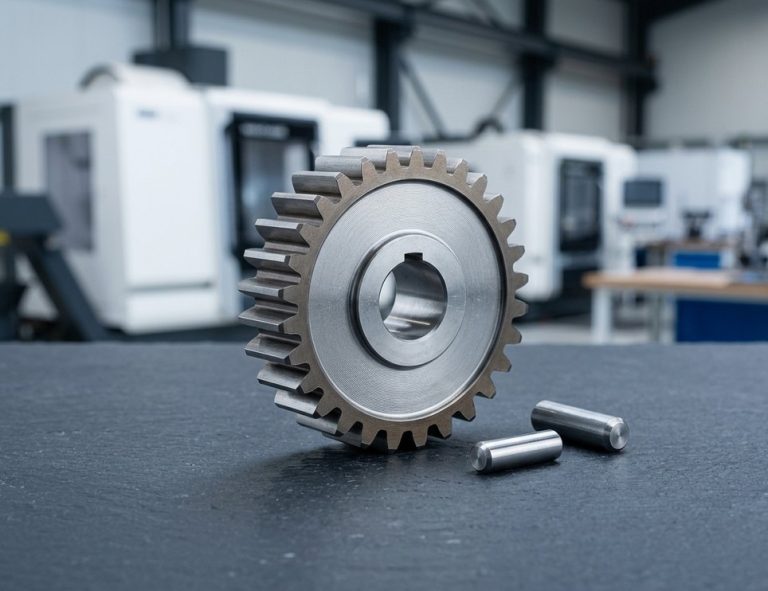 Zahnräder und StifteAufgekohlte Zahnräder und Stifte mit einer Randschicht von 58–62 HRC und zähem Kern; Carbonitrieren für kleine Stifte.Angebot anfordern
-
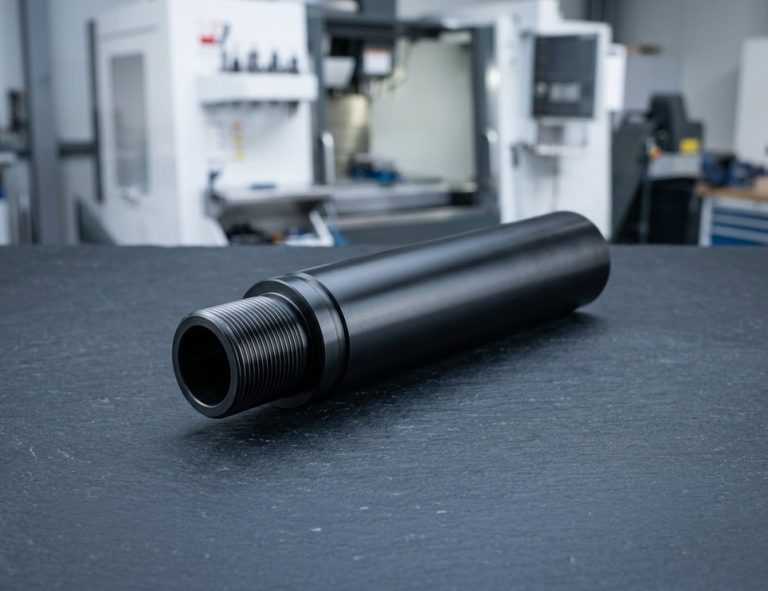 HydraulikstangenQPQ-nitrierte Stangen mit schwarzer, korrosionsbeständiger Oberfläche und nur 5–15 µm Wachstum.Angebot anfordern
-
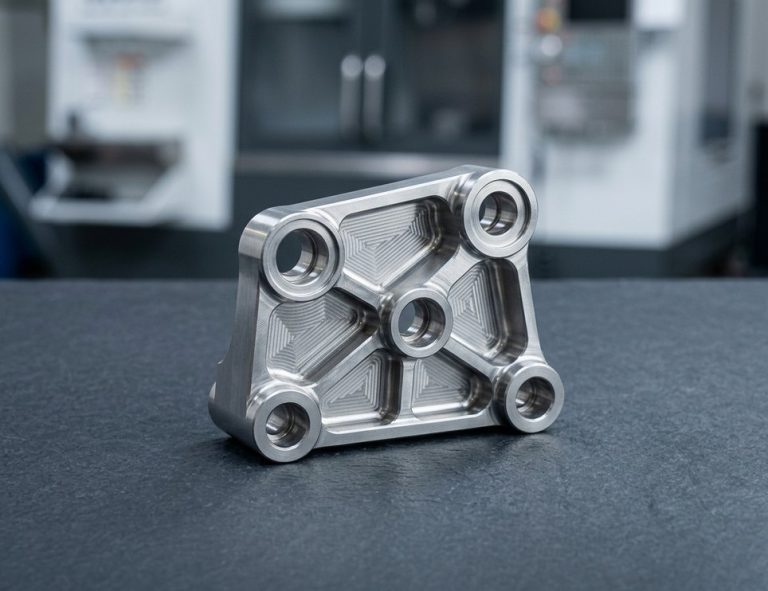 Luftfahrt- und Medizinteile17-4 PH-Komponenten, ausgehärtet auf H900 oder H1150, vor dem Aushärten fertig bearbeitet für geringe Verformung.Angebot anfordern
-
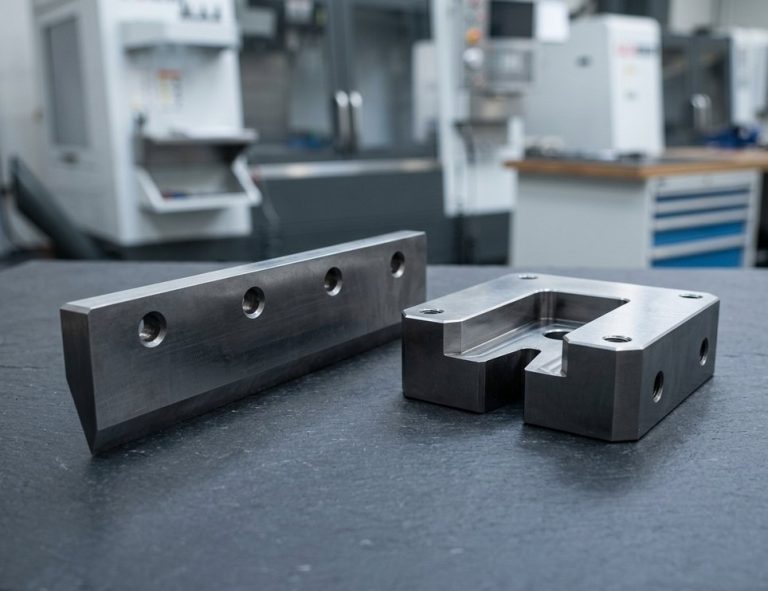 Klingen und MesserA2-Klingen und Verschleißplatten, D2-Schnittwerkzeuge und Längsschneidemesser, 440C-Messer, Lager und Ventilteile.Angebot anfordern
-
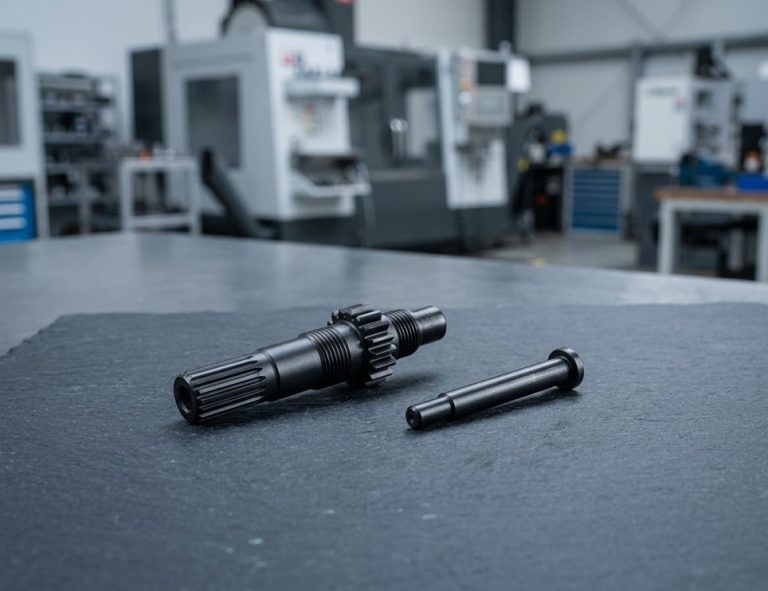 AutomobilkomponentenQPQ-nitrierte Automobilkomponenten und Waffenteile, die sowohl Verschleiß- als auch Korrosionsbeständigkeit erfordern.Angebot anfordern
Hinweise zu Konstruktion & Spezifikation
Die Wärmebehandlung verändert und härtet das Teil, daher gehören Aufmaße, Prüfstellen und Angaben auf die Zeichnung. Diese Hinweise folgen der technischen Prüfung von DEK.
-
Das richtige Fertigungsaufmaß vorsehen
Sehen Sie 0,2–0,3 mm pro Seite für das Durchhärten und 0,1–0,15 mm für das Einsatzhärten vor; nitrierte und ausscheidungsgehärtete Teile sind endkonturnah.
-
Die gehärtete Randschicht schützen
Die wirksame Einsatzhärtungstiefe liegt dort, wo die Härte auf 50 HRC abfällt. Begrenzen Sie das Schleifaufmaß, damit die Fertigbearbeitung sie nicht entfernt; siehe unseren Leitfaden zum Einsatzhärten.
-
Nitrierte Teile zuerst fertig bearbeiten
Das Nitrieren bewirkt nur ein Wachstum von 5–15 µm, daher werden Teile vor der Behandlung fertig bearbeitet und danach nur geläppt oder leicht poliert.
-
Die Induktionszone festlegen
Geben Sie beim Induktionshärten die Zone, die Einhärtungstiefe und die Oberflächenhärte an; nur die gehärtete Zone muss anschließend Außenrundschleifen afterward.
-
Prüfstelle markieren
Markieren Sie, wo die Härte gemessen wird, und geben Sie an, dass die Toleranzen nach der Wärmebehandlung und dem Fertigschleifen gelten.
-
Verfahren eindeutig angeben
Schreiben Sie „Härten und Anlassen auf 58–62 HRC“ mit AMS 2759, falls relevant, oder „Gasnitrieren, Gesamteinhärtungstiefe 0,3–0,4 mm, Oberfläche ≥ 900 HV“.
Wärmebehandlungsspezifikationen
- Durchhärten 0,1–0,3 mm, etwa 0,1 % Wachstum
- Einsatzgehärtete Randschicht 0,3–1,5 mm bei 58–62 HRC
- Aufkohlungstemperatur 900–950 °C
- Karbonitrierte Randschicht 0,1–0,5 mm
- Induktionsgehärtete Randschicht 1–3 mm bei 50–60 HRC
- Gasnitrierte Randschicht 0,1–0,5 mm bei 900–1.200 HV
- Salzbadnitrieren 10–20 µm bei 500–700 HV, 1–3 h
- Nitriertemperatur 500–580 °C
- QPQ-Wachstum 5–15 µm
- Normen AMS 2759, AMS 2753
- Endtoleranz ±0,005 mm
- Lieferzeit für Prototypen 7–10 Tage, keine Mindestbestellmenge
- Zertifizierungen ISO 9001:2015, ISO 13485, AS9100D
Wärmebehandlungsverfahren bei DEK
Fünf Verfahren – jedes ausgewählt danach, wo das Bauteil hart sein muss, wie stark es sich verziehen darf und aus welchem Stahl es gefertigt ist.
Häufig gestellte Fragen
Antworten zu Ablauf, Verzug und Verfahrenswahl bei gehärteten bearbeiteten Teilen.

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








