


Gusseisen-Bearbeitung
DEK bietet Gusseisen-Bearbeitung für Grauguss, Sphäroguss und Temperguss – aus Ihren Gussstücken oder unserem stranggegossenen Stabmaterial – mit ±0.005 mm auf fertigen Merkmalen. keine Mindestbestellmenge, von Ingenieuren geprüfte Angebote innerhalb von 6 Stunden.
-
±0.005 mm
Fertige Merkmale
-
5
Eisensorten
-
6 Std.
Von Ingenieuren geprüft
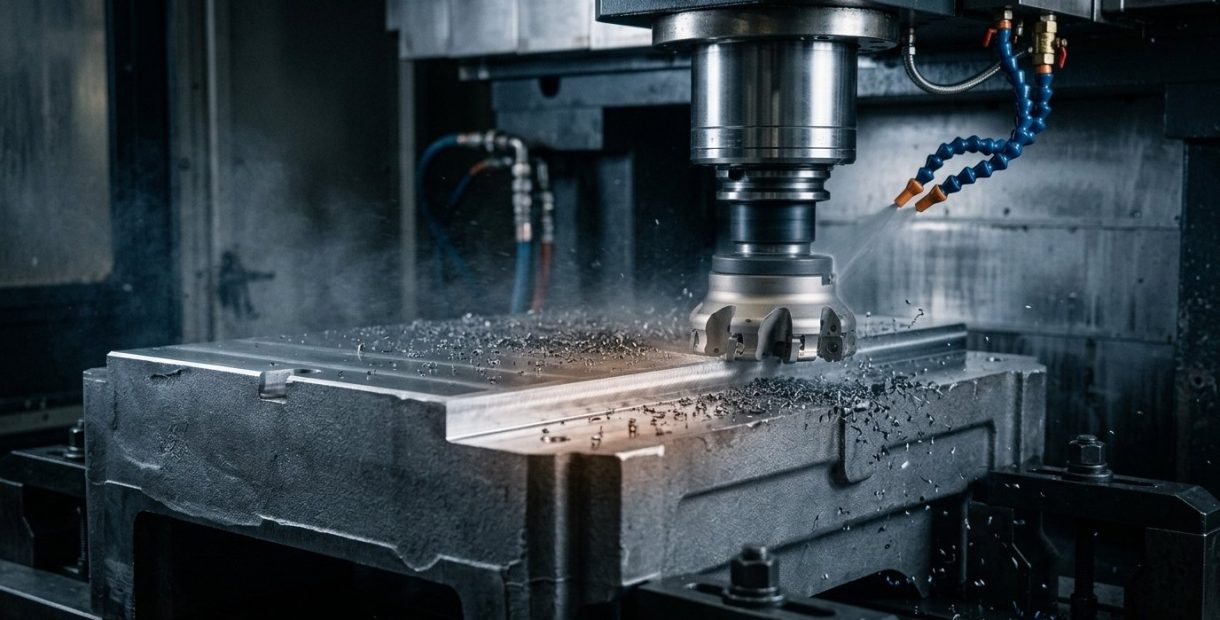

Gusseisen-Bearbeitung: Gussstücke oder Stabmaterial
Die meisten Gusseisen-Bearbeitungen bei DEK beginnen mit kundenseitig gelieferten Gussstücken: Ihre Gießerei versendet Rohgussstücke nach Shenzhen, wir spannen an den Gussbezugsflächen auf, bearbeiten fertig, prüfen und versenden. Wir bearbeiten das Gussstück; wir gießen es nicht.
Für Prototypen und Kleinserien bearbeiten wir stranggegossenes Grau- oder Sphäroguss-Stabmaterial (Class 40 und 65-45-12) in Rundmaterial bis etwa 300 mm, ohne abgeschreckte Randschicht. Sie schwanken noch zwischen Gussstück und Halbzeug? Siehe gusseisen-vs-stahl oder unser vollständiges Angebot an Metallbearbeitung an.
-

Über 20 Jahre Präzisionsbearbeitung seit 2002
-

Über 100 CNC-Maschinen für trockene Gusseisenbearbeitung eingerichtet
-

CMM-Prüfungen von Bohrungspositionen und Ebenheit
-

Prototypen in 3–5 Tagen aus Stabmaterial, keine Mindestbestellmenge
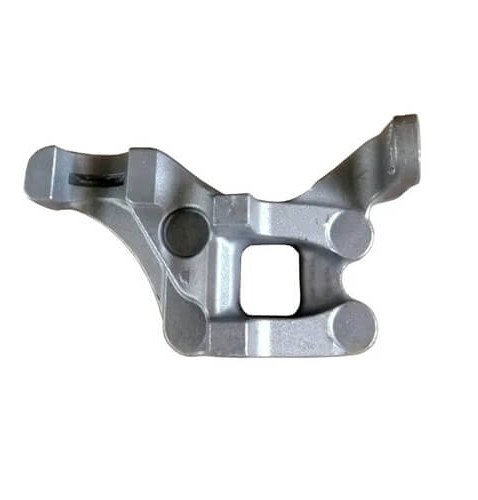
Gusseisensorten, die wir bearbeiten
Grauguss-, Sphäroguss- und Tempergusssorten, bewertet gegen den Automatenstahl AISI 1212 (100 %). Die Bewertungen beziehen sich auf das Grundmetall, nicht auf die Gusshaut.
-

Grauguss Class 30
207 MPa min., 180–220 HBA48 Class 30 / EN-GJL-200 / GG-20 / FC200. Zerspanbarkeit ca. 80–100 %: die schnell schneidende Wahl für gedämpfte Grundplatten und Gehäuse.
-

Grauguss Class 40
276 MPa min., 210–260 HBA48 Class 40 / EN-GJL-300 / GG-30 / FC300. Zerspanbarkeit ca. 70–80 %, gängiges Stabmaterial für festere Graugussteile.
-

Sphäroguss 65-45-12
448 MPa (Streckgrenze 310)A536 65-45-12 / EN-GJS-450-10 / GGG-40 / FCD450. 156–217 HB, ca. 70–80 % Zerspanbarkeit; als Stabmaterial für stoßbelastete Teile vorrätig.
-

Sphäroguss 80-55-06
552 MPa (Streckgrenze 379)A536 80-55-06 / EN-GJS-500-7 / GGG-50 / FCD500. 187–255 HB, ca. 55–65 % Zerspanbarkeit, für Zahnräder und höhere Lasten.
-

Temperguss 32510
345 MPa (Streckgrenze 224)A47 32510 / EN-GJMB-350-10 / GTS-35 / FCMB340. 110–156 HB, ca. 90–100 % Zerspanbarkeit, verwendet in Rohrformstücken und landwirtschaftlicher Hardware.
-

Sphäroguss
6–18 % DehnungMit 0,03–0,06 % Magnesium behandelt, sodass sich der Graphit kugelförmig ausbildet; Grauguss mit Graphitlamellen hat nahezu keine Dehnung.
-
±0.005 mm
Auf Anfrage, aus Stabmaterial
-
H7
Gebohrte Lagersitze
-
1000 mm
Großer Bauteilbereich
CNC-Bearbeitung von Gusseisen: Leistungsumfang
Gussstücke und Stabmaterial werden auf 3-, 4- und 5-Achs-Anlagen gefräst, gebohrt, gedreht und geschliffen – von einem Teil bis über 10.000 Stück, mit merkmalsbezogenen Toleranzen.
-
1
Flächen und Taschen fräsen
CNC-Fräsen auf 3-, 4- und 5-Achs-Maschinen für Montageflächen, Lochbilder, Dichtflächen und Taschen, standardmäßig ±0.025 mm aus Stabmaterial.
-
2
Bohren auf H7
CNC-Bohren und Koordinatenbohren für Lager- und Zylinderbohrungen auf H7, typischerweise ±0.01 mm bei 50–100 mm, Ra 0.8–1.6 µm.
-
3
Flachschleifen
Flachschleifen für Maschinengrundplatten, Führungen und Dichtflächen: Ebenheit 0,005–0,01 mm auf 300 mm, Ra 0.4–0.8 µm.
-
4
Bearbeitung großer Teile
Bearbeitung großer Teile bis etwa 1000 mm für Grundplatten, Rahmen und Getriebegehäuse, mit Seefracht für schwere Grundplatten.
Was die Gusseisenbearbeitung besonders macht
Graphit, abgeschreckte Randschicht und geringe Steifigkeit bestimmen unseren Ansatz bei der Grauguss- und Sphärogussbearbeitung.
-
1
Graphitschmierung und -staub
Graphit schmiert den Schnitt und bricht Späne in kurze Segmente oder Pulver, sodass Grauguss schneller zerspanbar ist als Stahl gleicher Härte – doch sein abrasiver Staub greift Führungen und Spindellager an.
-
2
Trockenbearbeitung als Standard
Grauguss wird trocken bearbeitet: Kühlmittel plus Graphitstaub wird zu einem abrasiven Schlamm. Sphäroguss erzeugt einen heißeren, durchgehenden Span, daher können tiefe Bohrungen und Gewinde in 80-55-06 Nebelkühlung erhalten.
-
3
Schnitt unter der Randschicht
Die abgeschreckte Gusshaut erreicht 350–450 HB über einem Kern von 200 HB. Der erste Schnitt muss in einem Durchgang darunter liegen, typischerweise 1,5–3 mm, sodass Gussteile 3–5 mm Aufmaß pro Fläche benötigen.
-
4
Bezüge & dünne Wände
Wenn Gussteile um 1 mm variieren, spannt die Vorrichtung nach der ersten Operation an einem bearbeiteten Bezug. Bei einem E-Modul von 100–120 GPa werden dünnwandige Gehäuse sanft auf bearbeiteten Auflageflächen gespannt.
Wann Gusseisen die richtige Wahl ist (und wann nicht)
Gusseisen punktet bei Dämpfung, komplexen Hohlräumen und Stückpreisen; ein bearbeiteter Block aus legiertem oder unlegiertem Stahl punktet bei Schweißbarkeit, Festigkeit und sehr kleinen Serien.
| Criteria | Dieses MaterialGusseisen | Legierter Stahl | Kohlenstoffstahl |
|---|---|---|---|
| Wählen Sie es für | Gehäuse mit Hohlräumen | Festigkeit, Schweißnähte | Kleine Serien, Schweißnähte |
| Schwingungsdämpfung | 10–20× Stahl (Grauguss) | – | – |
| Zugfestigkeit | 207–552 MPa | Über ca. 700 MPa | – |
| Dünne Wandungen | ab 4 mm | unter 4 mm | unter 4 mm |
| Beste Stückzahl | Stückpreise | 1–20 Stk. (4140) | 1–20 Stk. (1045) |
Typische Gusseisenteile, die wir bearbeiten
Grauguss für Dämpfung und stabile Verschleißflächen, Sphäroguss für Schlag- und Biegebeanspruchung, Temperguss für Fittings und Landmaschinenteile.
-
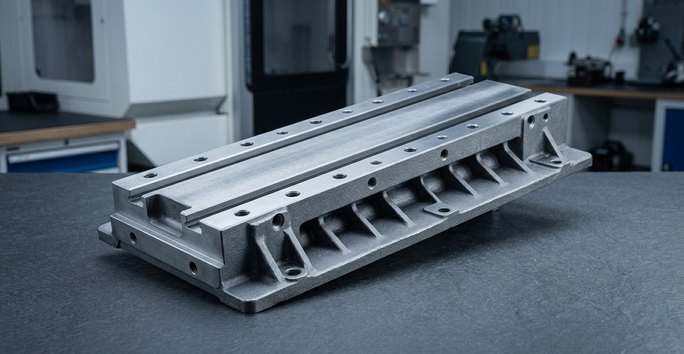 MaschinenbettgestelleGrauguss-Bettgestelle und -Schlitten, die Dämpfung, Druckfestigkeit und flach geschliffene Führungsbahnen für Präzisionsgeräte erfordern.
-
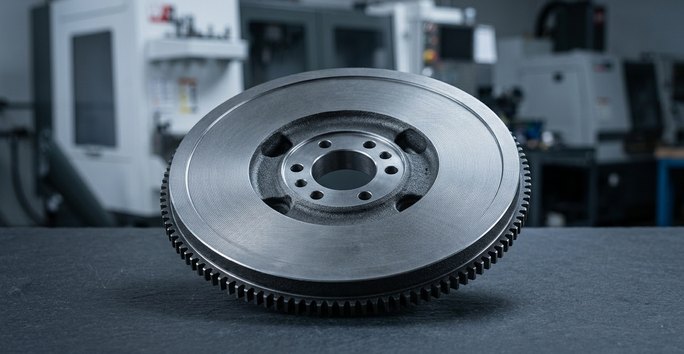 AutomobilkomponentenGrauguss-Bremsscheiben und -Schwungräder, Sphäroguss-Kurbelwellen und Aufhängungshalter, die Schlag und Biegung ausgesetzt sind.
-
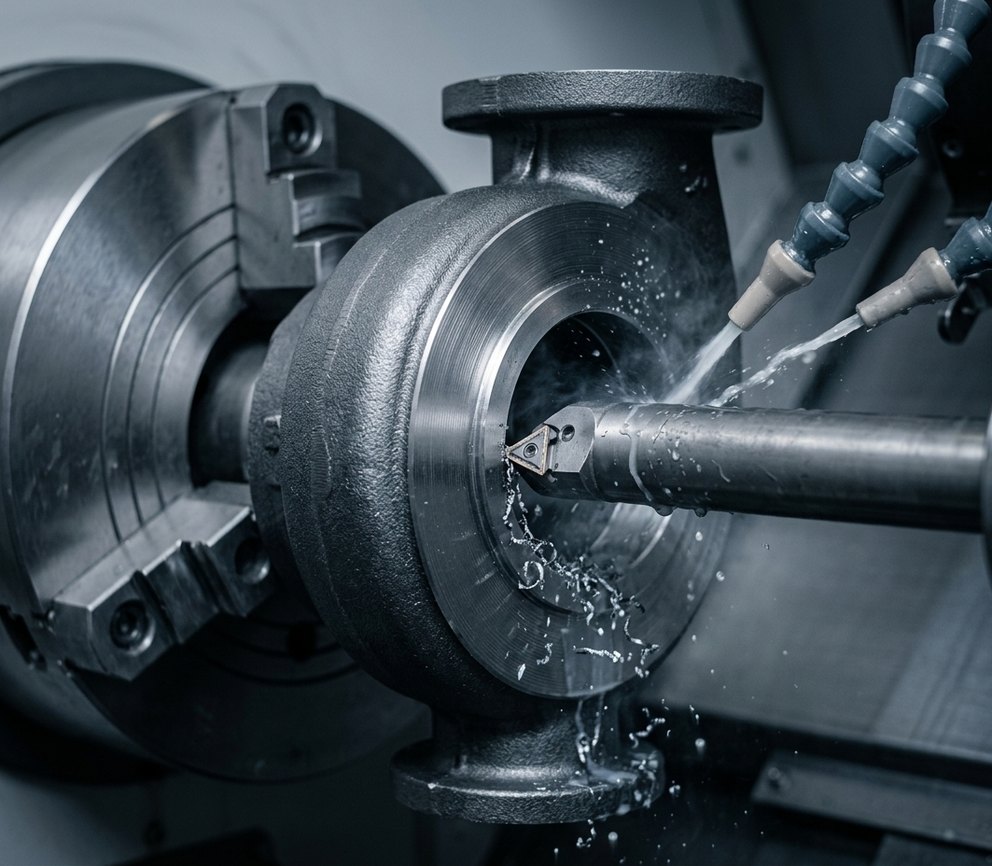
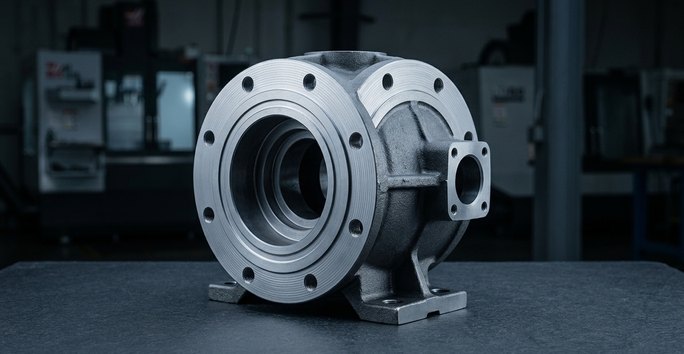 Pumpen & VentileSphäroguss-Pumpengehäuse, Laufräder und Ventilgehäuse, bearbeitet aus Gussteilen mit Innenhohlräumen, die ein Halbzeug nicht erreichen kann.
-
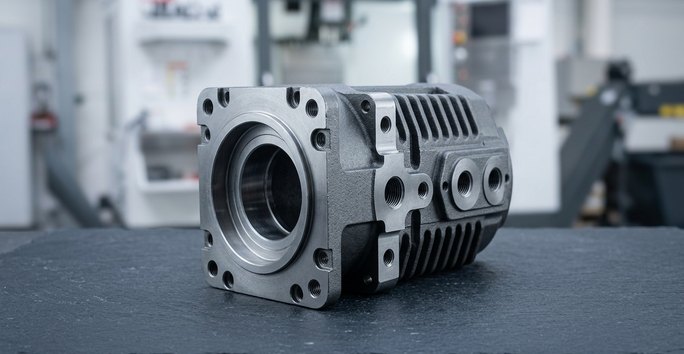 Gehäuse & GetriebeGetriebe- und Motorgehäuse sowie Kompressorblöcke, gebohrt und gefräst auf bearbeiteten Bezügen für präzise Lagersitze.
-
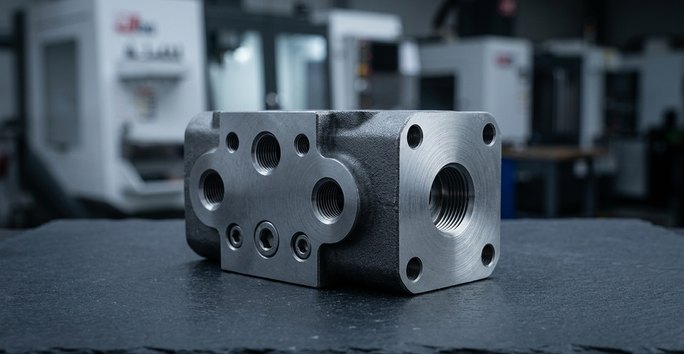 HydraulikblöckeGrauguss-Hydraulikblöcke mit tiefgebohrten Ölkanälen und Kühlmittelkanälen, mit Gewinden versehen und geprüft.
-
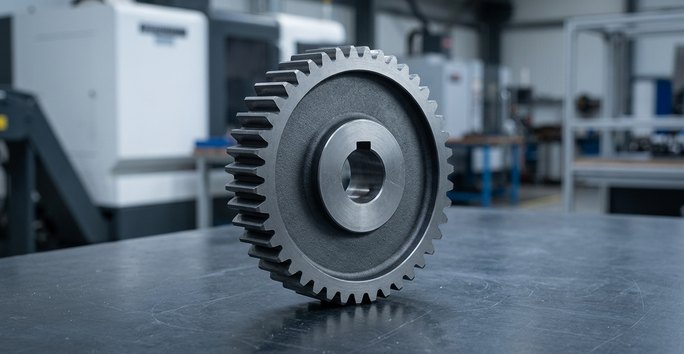 Landwirtschaft & FittingsLandmaschinenteile und Rohrfittings aus Temperguss sowie Zahnräder aus Sphäroguss für Verschleißteile und Antriebe.
Wärmebehandlung und Oberflächenveredelung für Gusseisen
CNC-Bearbeitung + Oberflächenveredelung: Härten, Beschichtungen und Korrosionsschutz für die von uns bearbeiteten Gusseisenteile.
Sie benötigen eine andere Veredelung? Alle Optionen für Oberflächenveredelungen ansehen
-
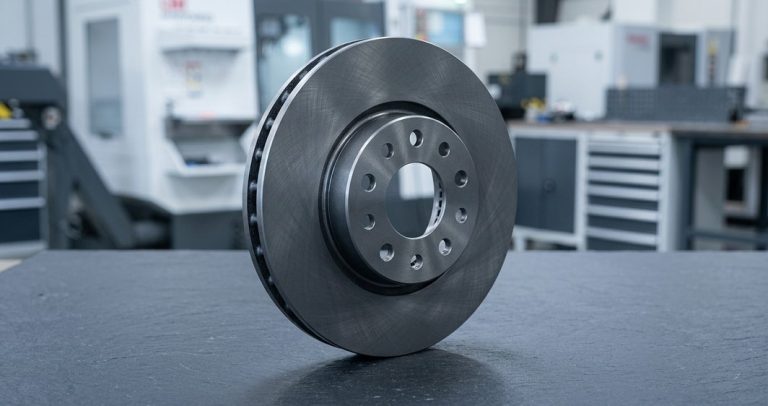 Abschrecken und AnlassenAm beliebtesten250–300 HB auf Zahnrädern und Verschleißteilen aus Sphäroguss, nach der Wärmebehandlung durch Schleifen fertigbearbeitet.Angebot anfordern
-
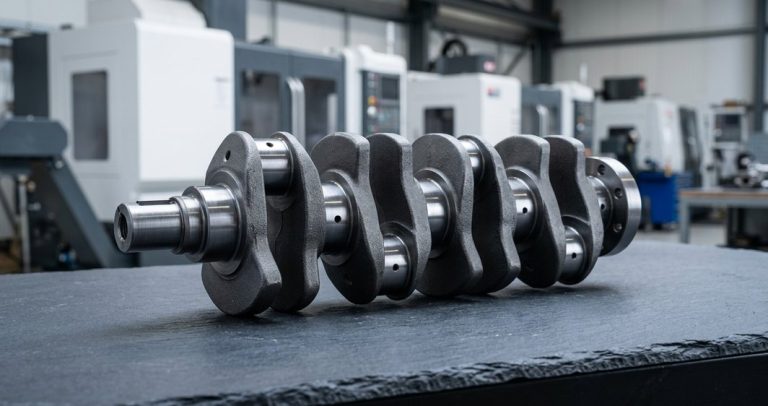 BainitisierenAm beliebtestenADI mit 300–480 HB auf Zahnrädern und Verschleißteilen aus Sphäroguss, mit abschließendem Schleifen nach der Wärmebehandlung.Angebot anfordern
-
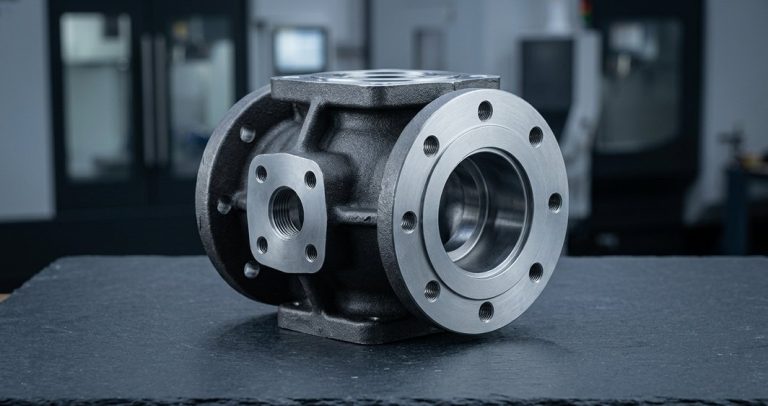 PulverbeschichtungAm beliebtestenAufgetragen auf die von uns bearbeiteten Rahmen und Gehäuse aus Gusseisen für eine dauerhafte, schützende Farbschicht.Angebot anfordern
-
 VerzinkenAm beliebtestenVerwendet auf kleinen bearbeiteten Gusseisenhaltern zum Korrosionsschutz blanker Oberflächen.Angebot anfordern
FAQ zur Gusseisenbearbeitung
Häufige Fragen von Ingenieuren, die Grau- und Sphärogussteile beschaffen.
Weitere Werkstoffe
-
 Legierter StahlLegierte Stahlsorten 4140, 4340, 8620, 4130 und A514 für Wellen, Zahnräder und Strukturteile, die mehr Ermüdungsfestigkeit als unlegierter Kohlenstoffstahl benötigen.Mehr erfahren
-
 MessingC260, C360 Automatenmessing und Cz121, bearbeitet für Fittings, Ventilteile, Zahnräder und Steckverbinder, vom Einzelprototyp bis zur Serienfertigung.Mehr erfahren
-
 BronzePhosphorbronze C544, Sinterbronze C841, Lagerbronze 932 und Aluminiumbronze 954 für Buchsen, Gleitlager, Zahnräder, Steckverbinder und Marine-Fittings.Mehr erfahren
-
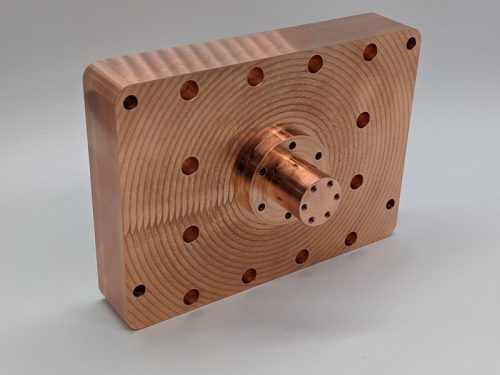 KupferKupfer 101 und 110 auf Lager für Wellenleiter, Stromschienen, Steckverbinder und Kühlkörper; Beryllium- und Tellurkupfer auf Anfrage bearbeitet.Mehr erfahren
-
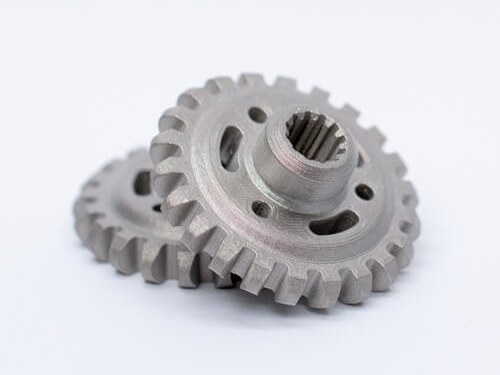 InconelNickel-Superlegierungen Inconel 600, 625 und 718, bearbeitet für Luftfahrt-, Energie-, Medizin- und Industriebauteile, die Hitze und korrosiver Chemie ausgesetzt sind.Mehr erfahren
-
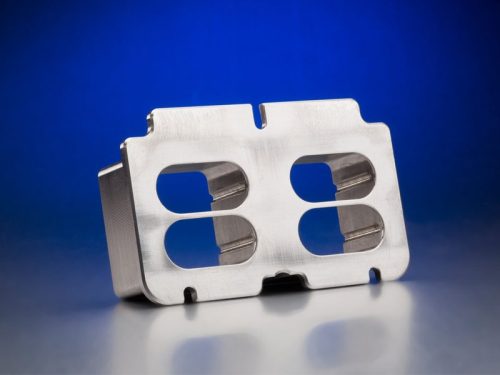 InvarInvar 36 und Legierungen der Invar-Familie mit geringer Ausdehnung, etwa 1,2 ppm/°C Wärmeausdehnungskoeffizient, bearbeitet für Optikhalterungen, Halbleitervorrichtungen und Messwerkzeuge.Mehr erfahren
-
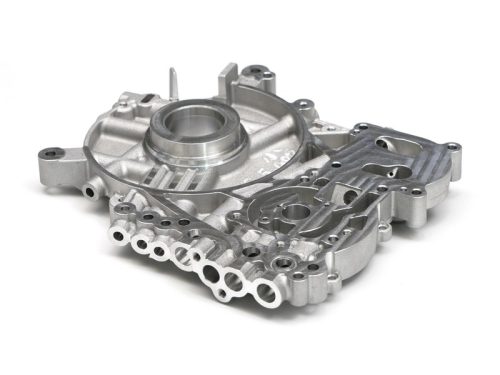 MagnesiumDas leichteste im Produktivbetrieb verwendete Strukturmetall. AZ31B, AZ61B und AZ91D werden unter brandsicheren Span- und Kühlmittelkontrollen für gewichtskritische Teile bearbeitet.Mehr erfahren
-
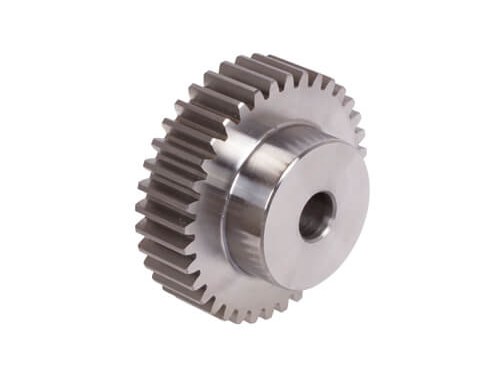 BaustahlKohlenstoffarmer 1018, mittelkohlenstoffhaltiger 1045 sowie Automatenstahl 1215 und 12L14: kosteneffizienter Stahl für Wellen, Halterungen, Stifte, Buchsen und Zahnräder.Mehr erfahren
-
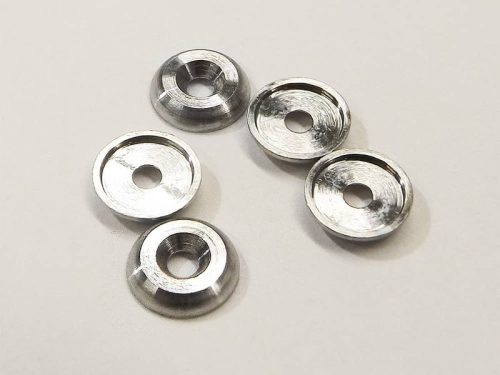 TitanTitan Grade 1, Grade 2 und Grade 5 (Ti-6Al-4V), gefräst, gedreht und EDM-geschnitten für Luftfahrt-, Medizin-, Robotik- und Halbleiterteile. Keine Mindestbestellmenge.Mehr erfahren
-
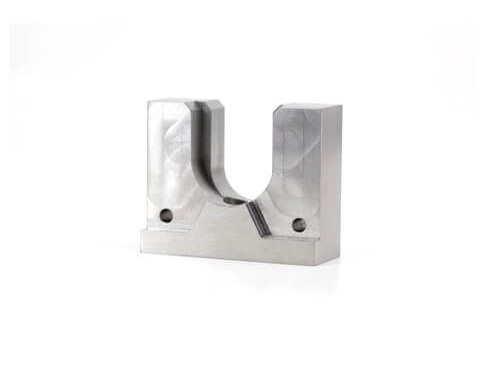 WerkzeugstahlA2, D2, H13, O1, S7 und A3, bearbeitet zu Stempeln, Matrizen, Formeinsätzen und Verschleißteilen, weichgeglüht oder gehärtet auf 60+ HRC.Mehr erfahren
-
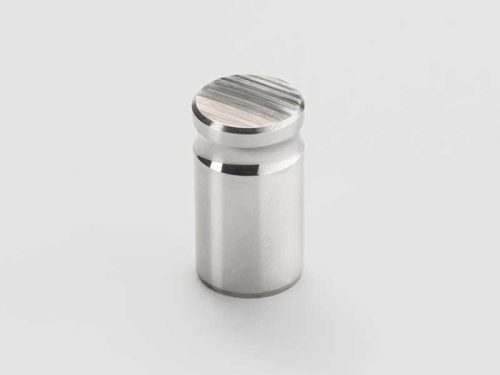 WolframstahlWolfram- und Wolframcarbid-Sorten (YG6, YG8, YG10X, YG15, YL10.2) für Verschleißteile, Matrizen, Stempel und Abschirmungen, gefräst, gedreht, erodiert und geschliffen.Mehr erfahren
-
 Aluminium6061, 6063, 5083 und 5052 auf Lager für Halterungen, Gehäuse, Marine- und Fluidteile, auf ±0.005 mm an passungskritischen Merkmalen gehalten, ohne Mindestbestellmenge.Mehr erfahren
-
 Edelstahl303, 304, 316L, 17-4PH und 2205 Duplex, bearbeitet für Medizin-, Robotik-, Halbleiter- und Luftfahrtteile, vom Einzelprototyp bis zur Serie, ±0.005 mm.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








