


Kovar-Bearbeitungsservices
Die Kovar-Bearbeitungsservices von DEK liefern CNC-gefräste und -gedrehte Kovar-Teile vom Einzelprototyp bis zur Serie – ohne Mindestbestellmenge. Dichtungskritische Flächen werden für Glas-Metall- und Keramik-Metall-Dichtungen fertigbearbeitet und auf dem CMM geprüft.
-
±0.003 mm
Stifte unter 10 mm
-
3 Tage
Schnellster Prototyp
-
1000 mm
Stangenlänge Kovar A
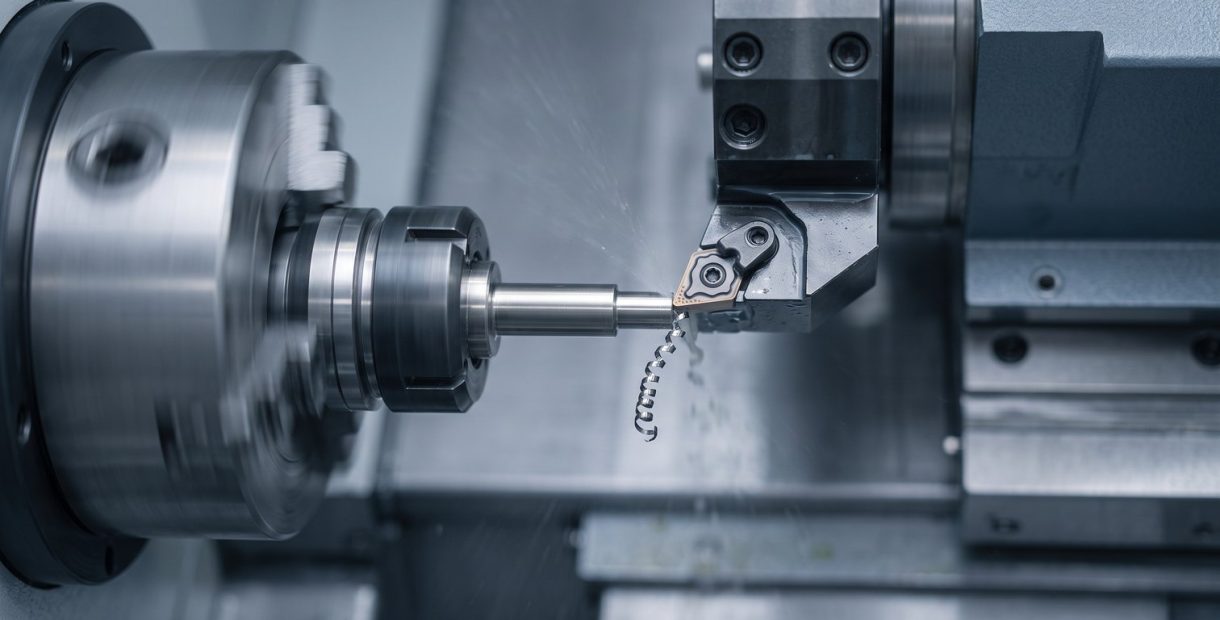

Warum die Kovar-Bearbeitung ein spezialisiertes Verfahren erfordert
Kovar wird spezifiziert, weil sein Wärmeausdehnungskoeffizient dem von Borosilikatglas und bestimmten Keramiken entspricht. Die Kovar-Bearbeitung muss daher die Maßhaltigkeit so eng halten, dass eine nachgelagerte Dichtung unter Temperaturwechseln nicht reißt – deshalb führt DEK sie als Präzisionsbearbeitung .
Die Legierung verfestigt sich unter Standardparametern für die Stahlbearbeitung schnell, daher werden die Programme angepasst, um Werkzeuge und Oberfläche zu schonen. Jeder Auftrag folgt einer dokumentierten Abfolge – von der Wareneingangsprüfung über die Erstmusterfreigabe bis zur Warenausgangsprüfung – im Rahmen unseres zertifizierten Qualitätssystems.
-

keine Mindestbestellmenge, ein Prozess vom Prototyp bis zur Serie
-

Kovar-Prototypenteile in nur 3 Tagen
-

Eigenes CMM mit vollständiger Chargenrückverfolgbarkeit
-

ISO 9001-, ISO 13485- und AS9100D-zertifiziert
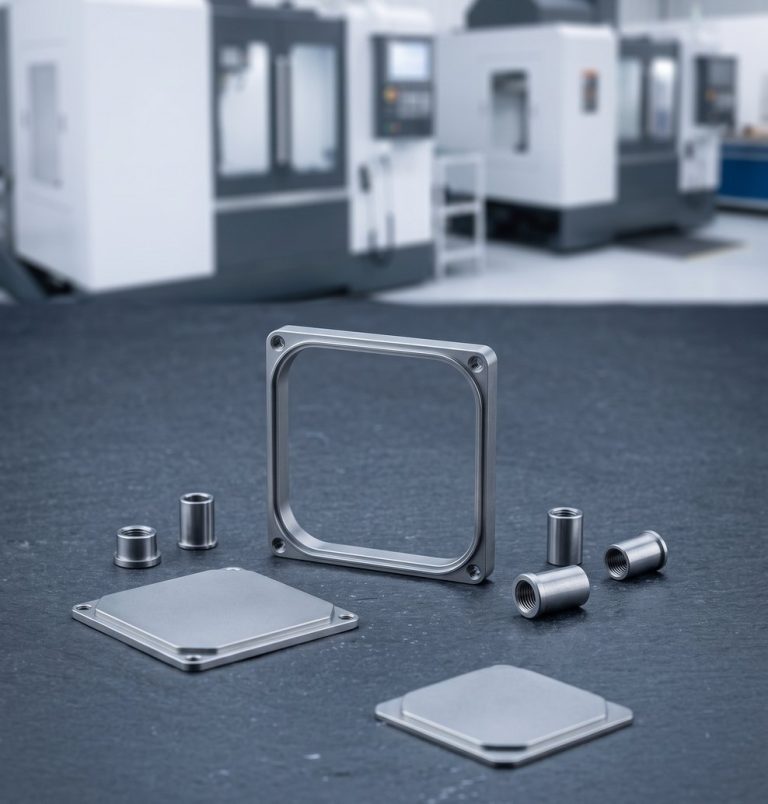
Kovar-Sorten und Lagerware, die wir bearbeiten
DEK führt Kovar A, die Standard-Glasdichtungssorte, als Stangen- und Plattenmaterial, sodass die meisten Aufträge ohne Wartezeit auf Rohmaterial starten.
-

Kovar A
ASTM F15, UNS K94610Die Standard-Glasdichtungssorte, gewählt, wenn ein Teil bei wiederholten Temperaturschwankungen zu Borosilikatglas oder Keramiken passen muss.
-

Kovar A Rundstange
Bis 1000 mm langTurned into micro stifte, Header-Pins und Durchführungswellen unter 10 mm sowie Steckergehäusen und -hülsen.
-

Platte
Standard-WalzdickenKovar A Platte, gefräst zu IC-Gehäusedeckeln, Sensor- und Gehäuse bis zu etwa 1000 mm Gesamtgröße.
-
±0,003 mm
Gedrehte Merkmale unter 10 mm
-
±0,005 mm
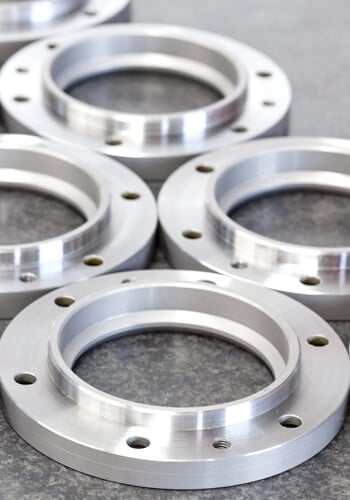
Dichtungsflansche und Passbohrungen
-
±0,01 mm
5-Achs-konturierte Gehäuse
-
Ra 0.4–0.8
µm auf dichtungskritischen Flächen
Unsere Kovar-Bearbeitungskapazitäten
Steife Werkstückaufnahmen, konservative Spanlasten und aktive Werkzeugverschleißüberwachung verhindern, dass die Kaltverfestigung von Kovar die Oberfläche mitten in der Serie beeinträchtigt.
-
1
CNC-Fräsen
CNC-Fräsen auf 3-, 4- und 5-Achs-Maschinen; konturierte Deckel und Gehäuse mit 5-Achs-Profilsteuerung halten ±0.01 mm.
-
2
CNC- und Langdrehen
CNC-Drehen, einschließlich Langdrehen für kleine, hochpräzise Header-Pins und Durchführungswellen mit ±0.003 mm.
-
3
EDM (Drahterodieren und Senkerodieren)
Draht- und Senkerodieren für Kovar-Merkmale, die sich ohne Werkzeugdruck auf einer kaltverfestigenden Legierung besser schneiden lassen.
-
4
Präzisionsschleifen
Präzisionsschleifen bringt dichtungskritische Flächen auf Ra 0.4–0.8 µm (16–32 µin) an Flanschen, Deckelrändern und Passbohrungen.
Was die Kovar-Bearbeitung besonders macht
Wichtige Faktoren, die unsere Ingenieure bewerten, bevor ein Kovar-Teil zu einer Glas-Metall- oder Keramik-Metall-Dichtung gelangt.
-
1
Schnelle Kaltverfestigung
Kovar verfestigt sich schneller als die meisten Edelstahlsorten, sodass Standardparameter für die Stahlbearbeitung die Werkzeuge verschleißen. Die Programme arbeiten mit konservativen Spanlasten und scharfem Werkzeug.
-
2
Passende Wärmeausdehnung
Seine Ausdehnung entspricht Borosilikatglas und bestimmten Keramiken. Die Maßhaltigkeit muss so eng sein, dass die nachgelagerte Dichtung unter Temperaturwechseln nicht reißt.
-
3
Oxidkontrolle vor dem Dichten
Dichtungsteile benötigen in der Regel Wasserstoffglühen und Vakuumglühen. DEK koordiniert dies über qualifizierte Partneröfen und schleift und beschichtet die Geometrie vorab entsprechend der Spezifikation.
-
4
Stabile Aufspannung vom Prototyp bis zur Serie
Steife Werkstückaufnahmen und aktive Werkzeugverschleißüberwachung führen einen Auftrag vom Erstmuster-Prototyp in die Wiederholserie, ohne dass der Prozess bei Mengenänderungen neu qualifiziert werden muss.
Wann Sie Kovar statt Invar oder Edelstahl wählen
Kovar eignet sich für Glas- und Keramikdichtungen; prüfen Sie die Alternativen, bevor Sie eine Spezifikation festlegen. Alle ansehen Legierungen mit kontrollierter Ausdehnung we machine.
| Criteria | Dieses MaterialKovar | Invar | Edelstahl |
|---|---|---|---|
| Wählen Sie es für | Glas-/Keramikdichtungen | Werkzeuge, Instrumente | Nicht hermetische Teile |
| Wärmeausdehnung | Passend zu Borosilikat | Nahezu null | – |
| Kaltverfestigung | Schneller | – | Langsamer als Kovar |
| Hermetische Dichtung | Ja | – | Nicht erforderlich |
| Kosten | Höher als Stahl | Möglicherweise günstiger | Möglicherweise günstiger |
Branchen, die bearbeitete Kovar-Komponenten einsetzen
Überall dort, wo eine Metall-Glas- oder Metall-Keramik-Verbindung wiederholten Temperaturschwankungen ohne Rissbildung standhalten muss.
-
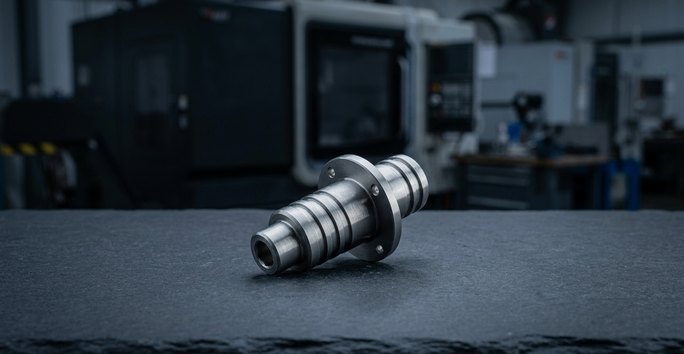 Hermetische ElektronikHermetische Elektronikgehäuse mit Glas-Metall-Dichtungen, von Anschlussstiften über IC-Gehäusedeckel bis zu Steckergehäusen.
-
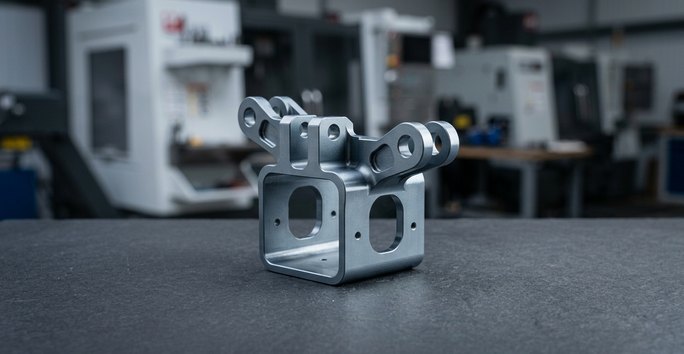 HalbleiterausrüstungVorrichtungen und Sensor-Gehäuse für Halbleiterausrüstung, bei denen die keramikangepasste Ausdehnung die Verbindungen bei zyklischer Belastung intakt hält.
-
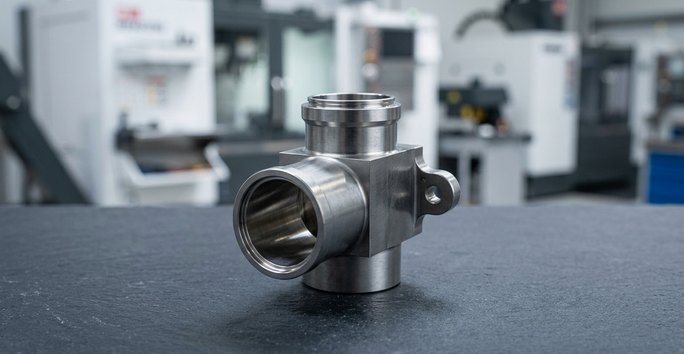 MedizinprodukteGehäuse für Medizinprodukte mit Metall-Glas- oder Metall-Keramik-Verbindungen, bearbeitet nach ISO 13485 mit vollständiger Chargenrückverfolgbarkeit.
CNC-bearbeitete Kovar-Teile mit Oberflächenveredelung
Kovar-Teile werden in einem Auftrag bearbeitet und veredelt, wobei beschichtete Oberflächen für nachgelagerte Dichtungsschritte vorbereitet werden.
Benötigen Sie eine andere Veredelung oder einen Brennschritt? Fragen Sie unsere Ingenieure
-
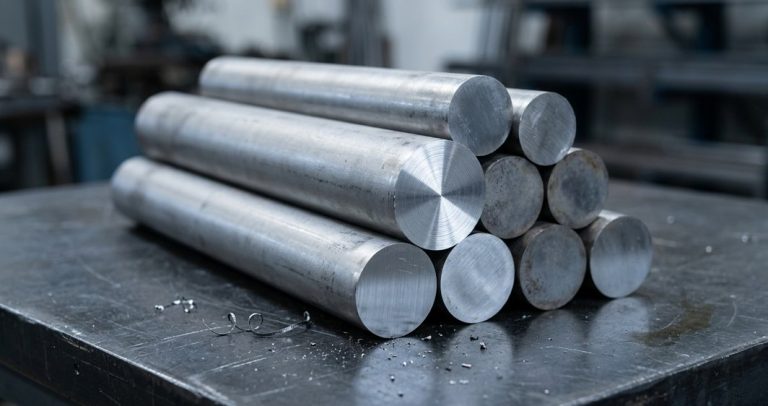 GalvanisierenAm beliebtestenGalvanische Nickel- und Goldbeschichtung auf CNC-bearbeiteten Kovar-Teilen, mit Oberflächengeometrie spezifikationsgerecht vor dem Dichten fertiggestellt.Angebot anfordern
-
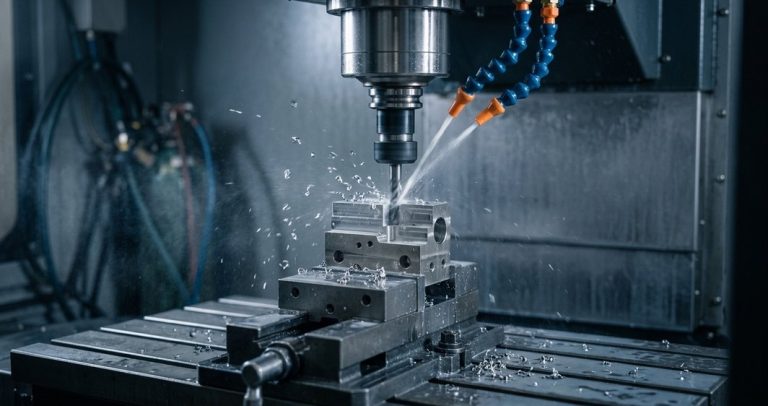 Chemisch vernickelnAm beliebtestenChemisch vernickeln auf bearbeiteten Kovar-Komponenten, zusammen mit der Bearbeitung angeboten, keine Mindestbestellmenge.Angebot anfordern
-
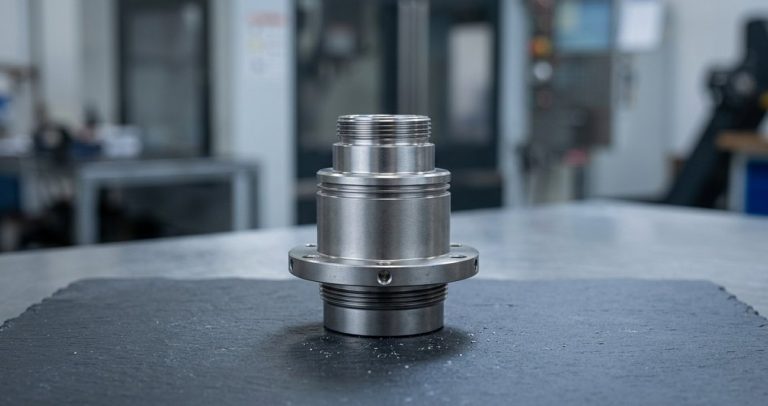 PassivierungAm beliebtestenPassivierung nach der CNC-Bearbeitung von Kovar-Teilen, vor dem Versand mit Chargenrückverfolgbarkeit geprüft.Angebot anfordern
FAQ zur Kovar-Bearbeitung
Häufige Fragen zu Kosten, Toleranzen und Lieferzeit für bearbeitete Kovar-Teile.
Weitere Werkstoffe
-
 Legierter StahlLegierte Stahlsorten 4140, 4340, 8620, 4130 und A514 für Wellen, Zahnräder und Strukturteile, die mehr Ermüdungsfestigkeit als unlegierter Kohlenstoffstahl benötigen.Mehr erfahren
-
 MessingC260, C360 Automatenmessing und Cz121, bearbeitet für Fittings, Ventilteile, Zahnräder und Steckverbinder, vom Einzelprototyp bis zur Serienfertigung.Mehr erfahren
-
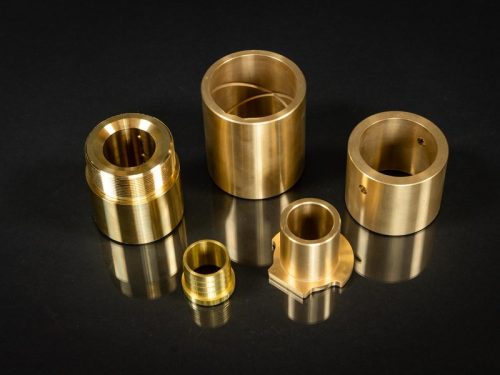 BronzePhosphorbronze C544, Sinterbronze C841, Lagerbronze 932 und Aluminiumbronze 954 für Buchsen, Gleitlager, Zahnräder, Steckverbinder und Marine-Fittings.Mehr erfahren
-
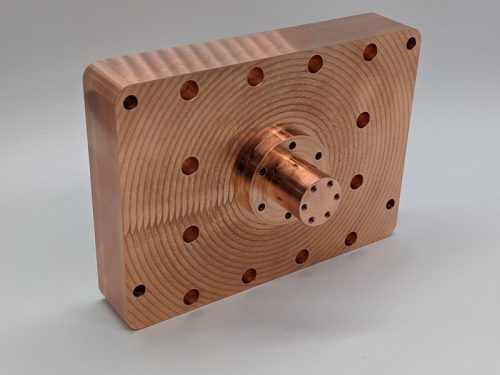 KupferKupfer 101 und 110 auf Lager für Wellenleiter, Stromschienen, Steckverbinder und Kühlkörper; Beryllium- und Tellurkupfer auf Anfrage bearbeitet.Mehr erfahren
-
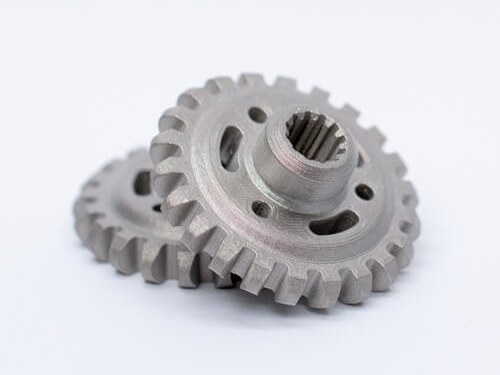 InconelNickel-Superlegierungen Inconel 600, 625 und 718, bearbeitet für Luftfahrt-, Energie-, Medizin- und Industriebauteile, die Hitze und korrosiver Chemie ausgesetzt sind.Mehr erfahren
-
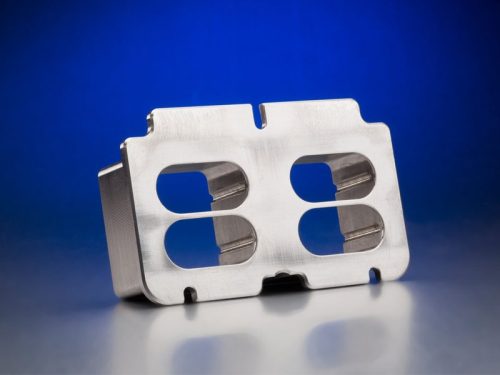 InvarInvar 36 und Legierungen der Invar-Familie mit geringer Ausdehnung, etwa 1,2 ppm/°C Wärmeausdehnungskoeffizient, bearbeitet für Optikhalterungen, Halbleitervorrichtungen und Messwerkzeuge.Mehr erfahren
-
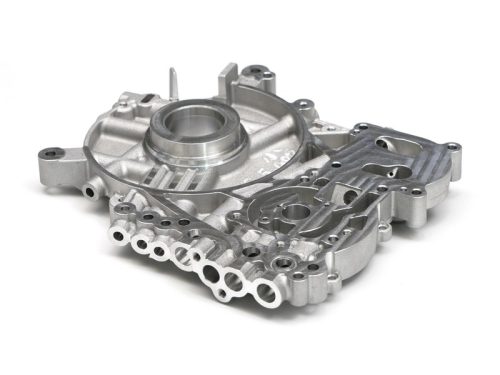 MagnesiumDas leichteste im Produktivbetrieb verwendete Strukturmetall. AZ31B, AZ61B und AZ91D werden unter brandsicheren Span- und Kühlmittelkontrollen für gewichtskritische Teile bearbeitet.Mehr erfahren
-
 BaustahlKohlenstoffarmer 1018, mittelkohlenstoffhaltiger 1045 sowie Automatenstahl 1215 und 12L14: kosteneffizienter Stahl für Wellen, Halterungen, Stifte, Buchsen und Zahnräder.Mehr erfahren
-
 TitanTitan Grade 1, Grade 2 und Grade 5 (Ti-6Al-4V), gefräst, gedreht und EDM-geschnitten für Luftfahrt-, Medizin-, Robotik- und Halbleiterteile. Keine Mindestbestellmenge.Mehr erfahren
-
 WerkzeugstahlA2, D2, H13, O1, S7 und A3, bearbeitet zu Stempeln, Matrizen, Formeinsätzen und Verschleißteilen, weichgeglüht oder gehärtet auf 60+ HRC.Mehr erfahren
-
 WolframstahlWolfram- und Wolframcarbid-Sorten (YG6, YG8, YG10X, YG15, YL10.2) für Verschleißteile, Matrizen, Stempel und Abschirmungen, gefräst, gedreht, erodiert und geschliffen.Mehr erfahren
-
 Aluminium6061, 6063, 5083 und 5052 auf Lager für Halterungen, Gehäuse, Marine- und Fluidteile, auf ±0.005 mm an passungskritischen Merkmalen gehalten, ohne Mindestbestellmenge.Mehr erfahren
-
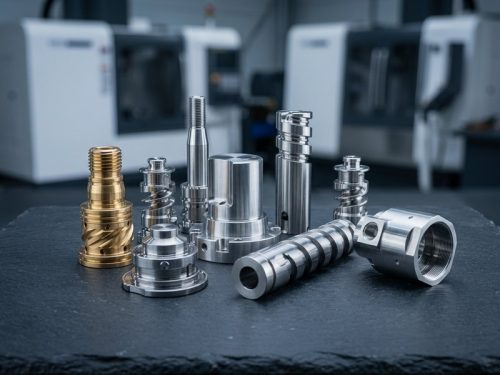 Edelstahl303, 304, 316L, 17-4PH und 2205 Duplex, bearbeitet für Medizin-, Robotik-, Halbleiter- und Luftfahrtteile, vom Einzelprototyp bis zur Serie, ±0.005 mm.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








