


CNC-Bearbeitung von 1.4305 (303)
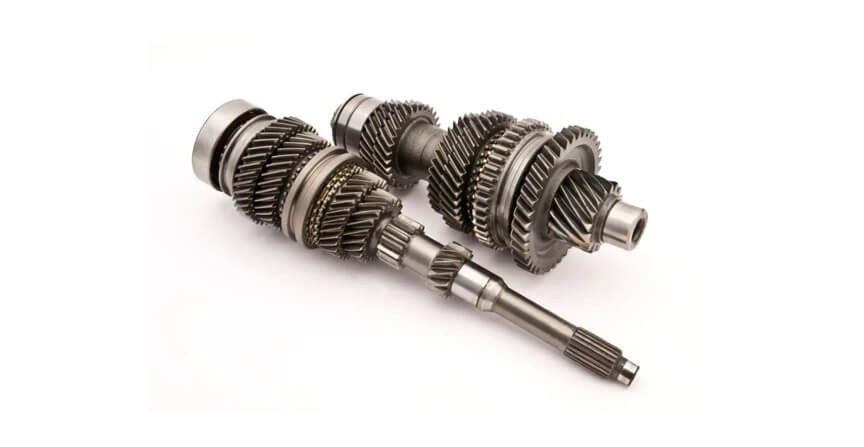
Auch bekannt als UNS S30300 · EN 1.4305 · JIS SUS303Die 303-Edelstahlbearbeitung ist der schnellste Weg, ein austenitisches Edelstahlteil von der Drehmaschine zu bekommen: Schwefel bricht die Späne kurz und ermöglicht rund 78 % Zerspanbarkeit. DEK dreht 303 auf CNC- und Langdrehmaschinen von 1 mm bis 250 mm Durchmesser, ohne Mindestbestellmenge und mit Prototypen in 3–5 Tagen.
-
620 MPaZugfestigkeit
-
240 MPaStreckgrenze
-
50%Bruchdehnung
-
160–228 HBHärte
-
~78%Zerspanbarkeit
Bearbeitungsmöglichkeiten und Toleranzen für 303
Toleranzen, die DEK bei Dreh- und Frästeilen aus 1.4305 (303) einhält, von langgedrehten Stiften über Wellen von der Stange bis zu geschliffenen Passungen.
-

Drehdurchmesser
±0.025 mmStandard
-

Präzisionsdrehen
±0,005 mmauf Anfrage
-

Langgedrehte Merkmale
±0,003 mmunter 10 mm
-

Bohrungen und Wellenpassungen
H7 / g6typische Toleranz
-

Gewinde
6g / 6HUNC/UNF 2A/2B
-

Oberfläche wie gedreht
Ra 0,4–0,8 µmRa 0,2 µm geschliffen
-

Drehdurchmesser
1–250 mmLangdrehen 1–32 mm
-

Lieferzeit für Prototypen
3–5 Tagekeine Mindestbestellmenge
1.4305 (X8CrNiS18-9): Eigenschaften und Bezeichnungen
Werkstoffdaten für geglühten Stab aus 303: 304 mit gezielter Schwefelzugabe, weniger korrosionsbeständig und nicht schweißbar.
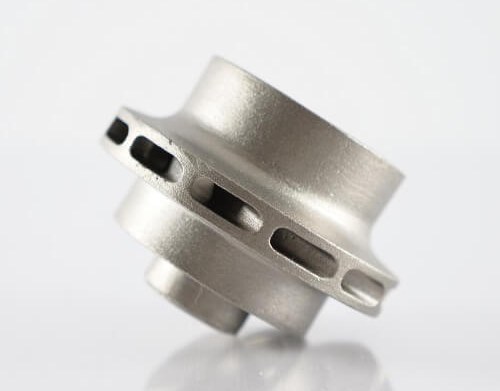

- Zugfestigkeit 620 MPa (500–750 MPa)
- Streckgrenze 240 MPa (min. 190 MPa)
- Bruchdehnung 50 % (min. 35 %)
- Härte 160–228 HB typisch
- Härte max. 262 HB (ASTM A582)
- Zerspanbarkeit ~78% (1212 = 100%)

- Cr 17–19%
- Ni 8–10%
- S min. 0,15 %
- C ≤0.15%
- Mn ≤2%
- Si ≤1%
- P ≤0.20%

- UNS S30300
- EN 1.4305 (X8CrNiS18-9)
- ASTM A582
- AMS 5640
- JIS SUS303

- Korrosion Gut, mild; unter 304
- Rundstab 1–250 mm
- Andere Formen Sechskant- und Vierkantstab
- Langdrehstab Kaltgezogen 190–230 HB
- Wärmebehandlung Nicht härtbar
Warum 303 als Automaten-Edelstahl gilt
Wie sich 303 auf der Drehmaschine im Vergleich zu 304 verhält: Spanbruch, Schnittgeschwindigkeit, Gewindebohrerstandzeit und Oberfläche wie gedreht.
Bei 304 oder 316 bleibt der Span lang und zäh, verfestigt sich bei der Spanbildung und reibt am Werkzeug. Bei 303 brechen die Sulfidzeilen den Span alle paar Millimeter, die Schnittkräfte sinken um 20–30 % und die Aufbauschneidenbildung geht zurück.
Die Kompromisse sind real: Sulfide sind in Chloriden Ausgangspunkte für Lochfraß, und Schwefel verursacht Heißrisse, daher wird 303 nicht geschweißt. Siehe unseren Vergleich 303 vs. 304 Edelstahl.
- Vorhersehbar kurze Späne auf Stangendrehautomaten im mannlosen Betrieb
- Ideal für CNC-Langdrehen von Stiften, Wellen und Fittings von 1 mm bis 32 mm
- Nicht für drucktragende Bauteile oder Oberflächen mit Lebensmittelkontakt
-
Drehgeschwindigkeit
120–180 m/minBeschichtetes Hartmetall
-
Geschwindigkeit, Basis 304
80–120 m/minGleiches Werkzeug, als Referenz
-
Zerspanbarkeit
~78%Stahl 1212 = 100 %; 304 ~45 %
-
Schnittkräfte
20–30 % niedrigerGegenüber 304 oder 316
-
Gewindebohrerstandzeit
2–3x 304Sulfide schmieren den Schnitt
-
Oberfläche wie gedreht
Ra 0,4–0,8 µmRa 0,2 µm nach dem Schleifen
Typische gedrehte Teile aus Edelstahl 303
Drehteile aus Edelstahl 303 fertigt DEK für Kunden aus Automatisierung, Elektronik, Telekommunikation, Robotik und Automobilsensorik.
-
 Hydraulik- und PneumatikverschraubungenHydraulik- und Pneumatikverschraubungen, Adapter und Stopfen, auf Stangendrehautomaten mit Gewinden in einem Arbeitsgang gedreht.
-
 MotorwellenMotor- und Instrumentenwellen mit g6-Passung, bei Bedarf durch Spitzenlosschleifen auf Ra 0,2 µm geschliffen.
-
 Individuelle VerbindungselementeIndividuelle Verbindungselemente, Stehbolzen und Gewindestifte, bei denen kurze Späne und eine zwei- bis dreifach längere Gewindebohrerstandzeit gegenüber 304 die Kosten senken.
-
 Buchsen und DistanzhülsenBuchsen, Distanzhülsen und Abstandsbolzen, gedreht aus Rund-, Sechskant- oder Vierkantstangen in Stückzahlen bis 100.000.
-
 Kontakte und StifteElektrische Kontakte und Steckerstifte, langgedreht auf ±0,003 mm bei Merkmalen unter 10 mm.
-
 Ventilschäfte und ZahnräderVentilschäfte und Zahnräder für den Innenbereich oder leichte Beanspruchung, wo 303 gegenüber 304 Zykluszeit spart.
-
 Instrumenten-HardwareDrehteile für Instrumente, in Serie gefertigt auf Langdreh- und Stangendrehautomaten mit angetriebenen Werkzeugen.
-
 MedizinprodukteDrehteile für nicht implantierbare Medizinprodukte, gefertigt unter ISO 13485-Zertifizierung.
Wann 303 wählen: 303 vs. 304 Bearbeitung
Gedreht statt geschweißt, leichte Beanspruchung: 303 verwenden und 25–35 % Zykluszeit sparen. Geschweißt, Chloride oder Lebensmittelkontakt: 304 verwenden. Siehe 303 vs. 304.
Oberflächenveredelung für 303-Edelstahlteile
303-Teile werden als CNC-Bearbeitung plus Oberflächenveredelung geliefert. Passivierung ist die wichtigste Veredelung bei dieser schwefelhaltigen Sorte.
-
Passivierung VerfügbarSalpetersäure-Passivierung nach ASTM A967 oder AMS 2700 entfernt freies Eisen und freiliegende Sulfide aus der Bearbeitung; bei 303 dringend empfohlen.
-
Zitronensäure-Passivierung VerfügbarDie Zitronensäure-Passivierung ist schonender für die Sulfideinschlüsse von 303 und reinigt bearbeitete Oberflächen dennoch von freiem Eisen.
-
Elektropolieren VerfügbarElektropolieren für die von uns bearbeiteten 303-Teile, angewendet nach dem Drehen oder Fräsen im Rahmen desselben Auftrags.
-
Kugelstrahlen VerfügbarKugelstrahlen für bearbeitete 303-Teile für eine gleichmäßig matte Oberfläche, als CNC-Bearbeitung plus Oberflächenveredelung.
-
Lasermarkierung VerfügbarLasermarkierung von Teilenummern oder Logos auf gedrehten und gefrästen 303-Teilen, ausgeführt an den von uns bearbeiteten Teilen.
-
PVD-Beschichtung VerfügbarPVD-Beschichtung für die von uns bearbeiteten 303-Teile, aufgebracht nach der Bearbeitung als Teil des Auftrags CNC-Bearbeitung plus Oberflächenveredelung.
Angebot für 303-Edelstahlbearbeitung anfordern
Senden Sie eine STEP-, IGES- oder PDF-Zeichnung mit Stückzahl, Gewindespezifikationen und Passivierungsbedarf. Ein Ingenieur bestätigt Langdrehen oder Futterdrehen und kalkuliert das Angebot innerhalb von 6 Stunden.
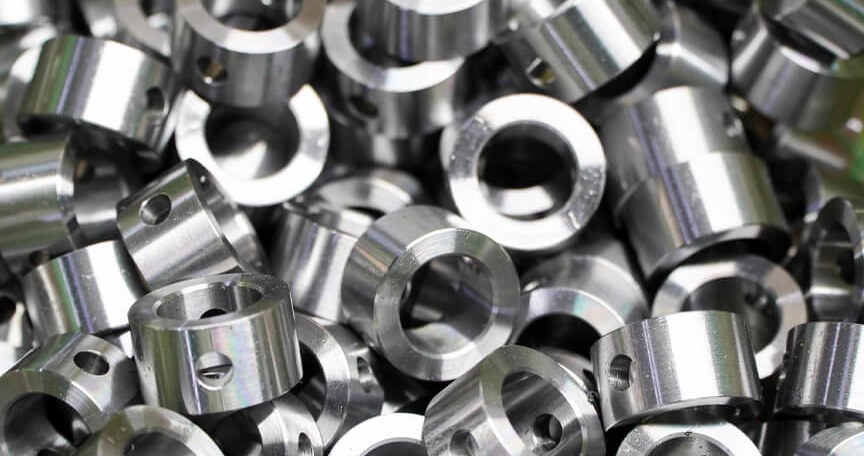
303-Edelstahlbearbeitung bei DEK
Die 303-Edelstahlbearbeitung lohnt sich am meisten bei Stückzahlen von 500 bis 100.000 auf Langdreh- oder Stangendrehautomaten, wo sich eine Zykluszeiteinsparung von 30 % gegenüber 304 schnell summiert.
- Über 20 Jahre Drehautomaten- und Langdreherfahrung; ISO 9001:2015, ISO 13485 und AS9100D zertifiziert durch TÜV
- Langdrehmaschinen, Stangendrehmaschinen, Spitzenlosschleifen und Passivierung im eigenen Haus
- Spektrometerprüfung der eingehenden 303-Stangen (Schwefel verifiziert); CMM, Gewinde- und Stiftlehren bei jeder Charge
- Von Ingenieuren geprüfte Angebote in 6 Stunden; keine Mindestbestellmenge; Chargen von 1.000–10.000 in 4–7 Tagen zuzüglich Veredelung
Für Serienarbeiten siehe gedrehte Edelstahlteile.
CNC-Drehen auf Stangendreh- und Futterdrehmaschinen bis 250 mm Durchmesser mit angetriebenen Werkzeugen; 3-, 4- und 5-Achs-Fräsen für Verteiler und Blöcke; Spitzenlos- und Rundschleifen für Wellenpassungen bis Ra 0,2 µm.
303 lässt sich nicht durch Wärmebehandlung härten; die Festigkeit ergibt sich nur aus der Kaltverfestigung. Wo Härte erforderlich ist, ist eine zerspanungsfreundliche Sorte wie 416 die Alternative. Alle 303-Aufträge durchlaufen den Ablauf unserer CNC-Bearbeitungsdienstleistungen.
-
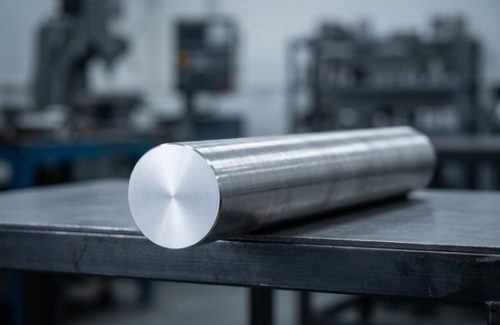 Rohmaterial
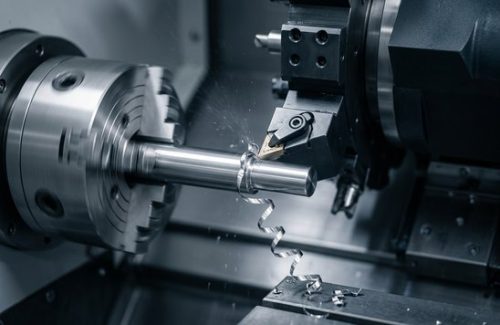 CNC-bearbeitet
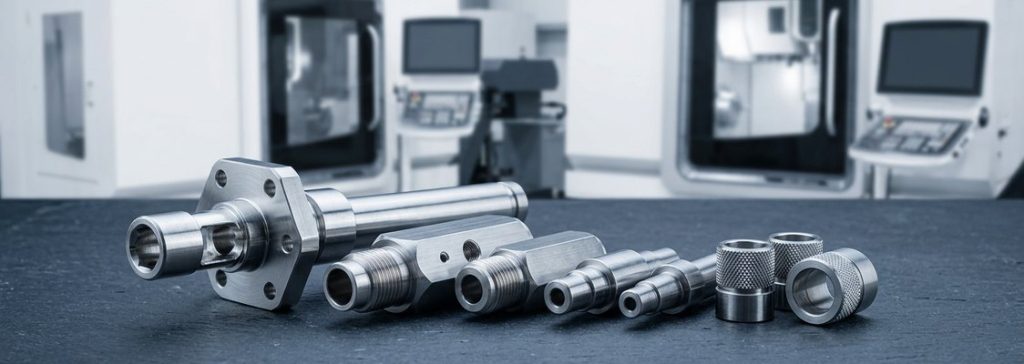 Fertige Teile
-
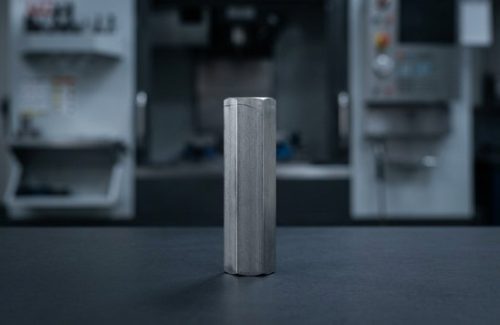 Rohmaterial
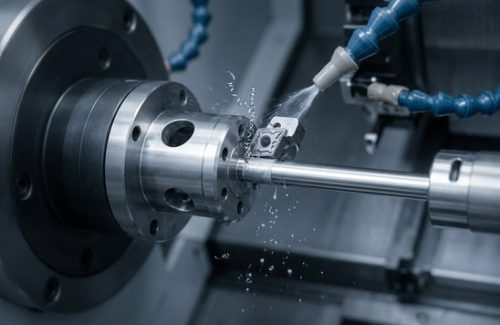 CNC-bearbeitet
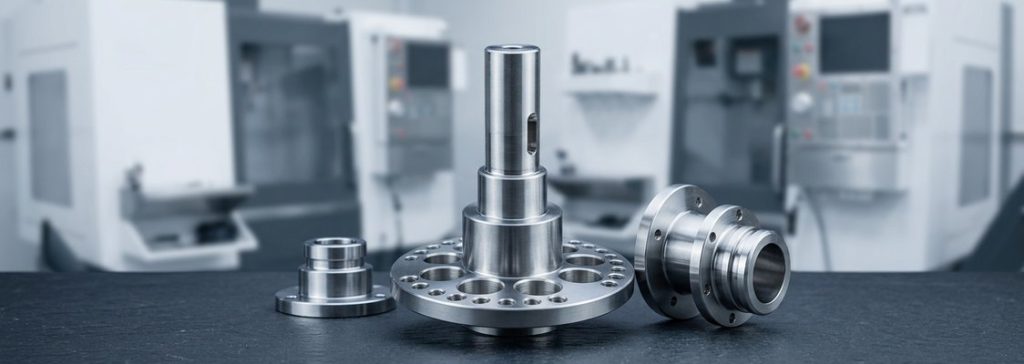 Fertige Teile
FAQ zur Bearbeitung von 303 Edelstahl
Häufige Fragen von Ingenieuren, die Teile aus Automaten-Edelstahl spezifizieren.
Weitere Werkstoffe
-
 Edelstahl Nitronic 60Nitronic 60 ist ein Edelstahl, der in seiner gesamten Struktur mit Stickstoff verstärkt wird und dadurch im gesamten Werkstoff eine erhöhte Festigkeit bietet.Mehr erfahren
-
 Edelstahl A286Edelstahl A286 ist eine hochfeste, ausscheidungshärtende Legierung mit ausgezeichneter Korrosionsbeständigkeit, insbesondere bei erhöhten Temperaturen.Mehr erfahren
-
 Edelstahl 440CEdelstahl 440C ist ein kohlenstoffreicher Chromstahl. Er bietet hervorragende Härte, Verschleißfestigkeit und Korrosionsbeständigkeit.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








