


Präzises Rundschleifen für Wellen und Bohrungen
Durch Rundschleifen bringt DEK Wellen, Stifte und Bohrungen nach dem Drehen oder Fräsen auf ±0,005 mm Rundheit und Koaxialität. Das Schleifen läuft im selben Auftrag, sodass die Teile unsere Werkstatt nicht verlassen.
-
±0.005 mm
Rundheit
-
~1000 mm
Max. Bauteilgröße
-
50+
Werkstoffe
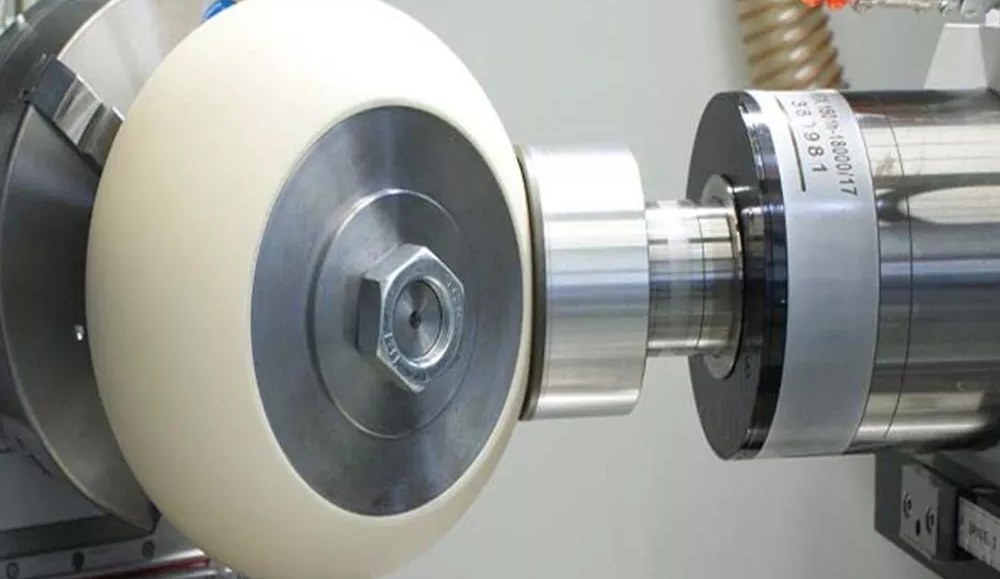

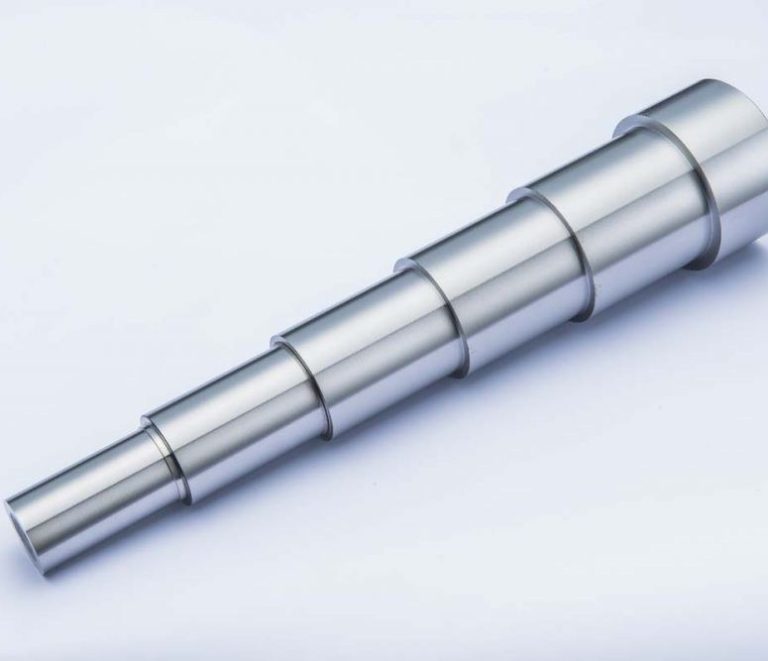
Rundschleifen direkt nach der CNC-Bearbeitung
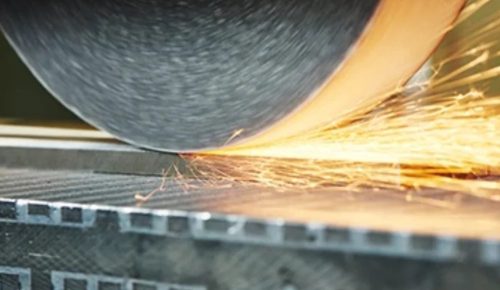
Beim Rundschleifen wird mit einer rotierenden Schleifscheibe im Einstech- oder Längsverfahren der Durchmesser eines runden Teils auf Endmaß, Rundheit und Oberflächengüte gebracht. Unser Leitfaden Was ist Rundschleifen behandelt Scheibenauswahl, Abrichten sowie Außen- und Innenrundschleif-Setups.
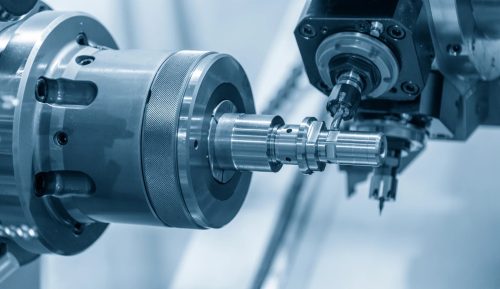
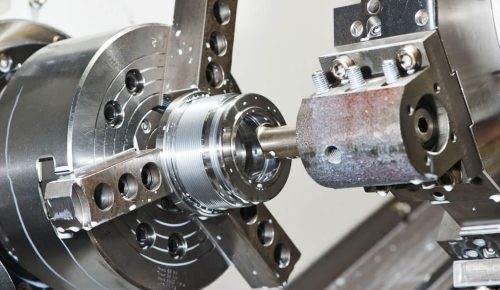
Bei DEK läuft das Schleifen als Fertigungsschritt direkt hinter unseren CNC-Drehen und CNC-Fräsen Linien. Die Teile kommen nahezu maßhaltig an, sodass beim Schleifen nur eine geringe Aufmaßzugabe abgetragen wird und eine passungskritische Spezifikation nie einen Weg zu einem externen Anbieter erfordert.
Warum Sie bei DEK schleifen lassen
Das Schleifen ist Teil unserer CNC-Produktion und kein ausgelagerter Schritt mit eigener Durchlaufzeit und eigener Qualitätsakte.
-

Ein Auftrag, eine Durchlaufzeit
Das Schleifen setzt den Dreh- und Fräsauftrag fort, aus dem es hervorgeht, und wird daher innerhalb einer Durchlaufzeit angeboten, statt als separate Position geführt zu werden.
-

Zertifiziertes Qualitätssystem
Zertifiziert nach ISO 9001, ISO 13485 und AS9100D durch den TÜV. Die Zertifizierung umfasst geschliffene Merkmale ebenso wie die spanende Vorbearbeitung.
-

Vollständige QMS-Rückverfolgbarkeit
Jeder Auftrag durchläuft IQC, IPQC, FAI, OQC, SPC und CAPA und liefert einen einzigen Prüfnachweis vom Drehen bis zum finalen Schleifen.
-

Keine Mindestbestellmenge
Dieselbe Linie fertigt eine einzelne Prototypenwelle ebenso wie eine Serie von Gehäusen, ohne Mindestbestellmenge.

CMM-Prüfung im Haus
Geschliffene Merkmale werden auf unserem eigenen CMM geprüft, nicht nur die primären Bearbeitungsvorgänge. Ein Bezugssystem wird durch Drehen, Fräsen und Schleifen durchgängig beibehalten, sodass die Koaxialität von Innendurchmesser zu Außendurchmesser ohne erneutes Aufspannen bei einem anderen Betrieb verifiziert wird.
Außen- und Innenrundschleifen: Leistungen & Toleranzen
Von Außendurchmessern an Wellen bis zu Innenbohrungen und gehärtetem Stahl – das hält unsere Schleifzelle bei passungskritischen runden Teilen.
Rundschleifen vs. Drehen und Spitzenlosschleifen
Wählen Sie das Schleifen zwischen Spitzen, wenn Toleranz, Rundheit oder Oberfläche durch Drehen allein nicht zu halten sind. Für Serienwellen ohne Zentrierbohrung eignet sich das Spitzenlosschleifen besser.
| Criteria | Dieses VerfahrenAußenrundschleifen | CNC-Drehen | Spitzenlosschleifen |
|---|---|---|---|
| Am besten geeignet für | Passungskritische Außen- und Innendurchmesser | Rundteile nahe Endmaß | Serienwellenteile |
| Merkmale | Außen- und Innendurchmesser | Gedrehte Durchmesser | Außendurchmesser |
| Typische Toleranz | ±0,005 mm | Weiteres Ende des Standardbereichs | Bei der Angebotserstellung bestätigt |
| Werkstückauflage | Feste Spitzen | Drehmaschinen-Setup | Auflageklinge, ohne Spitzen |
| Stückzahl | Vom Prototyp bis zur Serie | Vom Prototyp bis zur Serie | Großserien |
| Wählen, wenn | Passung, Rundheit oder Oberfläche | Größere Toleranzen | Keine Zentrierbohrung erforderlich |
Geschliffene Teile für jede Branche
Teams aus Luftfahrt, Medizintechnik, Robotik und Halbleitertechnik verlassen sich auf geschliffene Rundteile, wenn Drehen allein die Passung nicht halten kann.
-

Telekommunikation
-

Bergbau
-

Militär & Verteidigung
-

Schifffahrt
-

Konsumgüter
-

Bauwesen
-

Landwirtschaft
-

Drohnen & UAV
-

Elektronik
-

Automobil
-

Öl & Gas
-

Energie
-

Industrieausrüstung
-

Halbleiter
-

Robotik
-

Medizintechnik
-

Luft- und Raumfahrt
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 SchifffahrtPropellerwellen, Pumpenteile und Decksbeschläge aus 316-Edelstahl, Bronze und Aluminiumbronze, in erster Linie nach Korrosionsbeständigkeit ausgewählt.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audio-Hardware, bei denen die bearbeitete Oberfläche sichtbar ist, eloxiert, kugelgestrahlt oder nach Muster poliert.Mehr erfahren
-
 BauwesenStrukturelle Halterungen, Verankerungselemente und Hydraulikanschlüsse aus Baustahl, legiertem Stahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Gimbal-Rahmen und Fahrwerksbeschläge aus 7075-Aluminium, Titan und Magnesium zur Gewichtsreduzierung ohne Steifigkeitsverlust.Mehr erfahren
-
 ElektronikSteckergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, an Kontaktmerkmalen auf ±0.01 mm gehalten.Mehr erfahren
-
 AutomobilSensor-, Ventilgehäuse und Wellen für Prototypen und Klein- bis Mittelserien aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeug-Teile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Anschlüsse aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
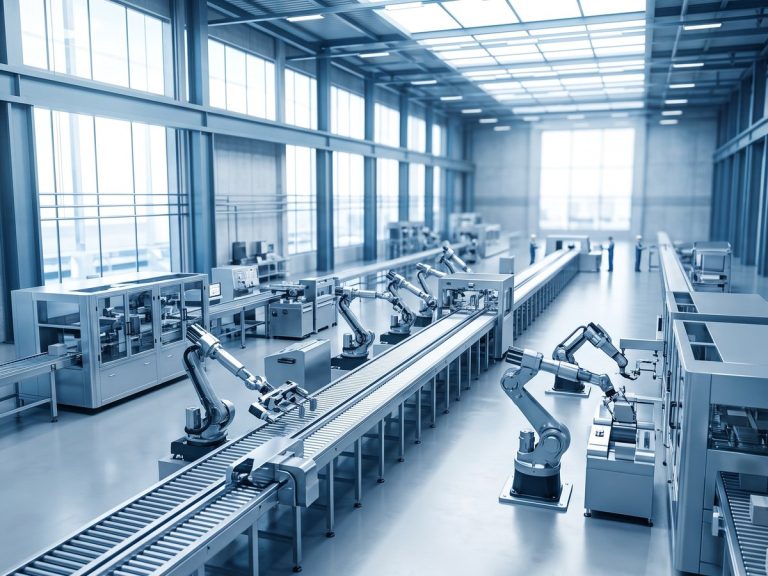 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl; Vorrichtungen bleiben für Wiederholaufträge eingelagert.Mehr erfahren
-
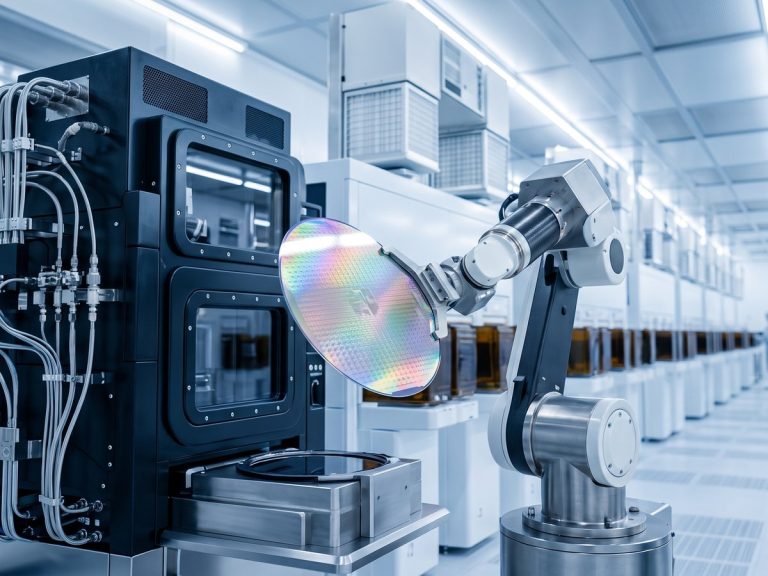 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
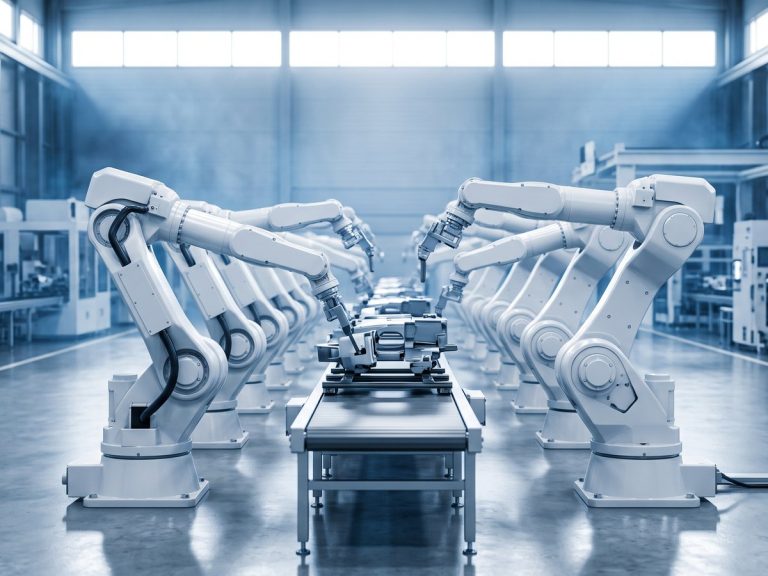 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
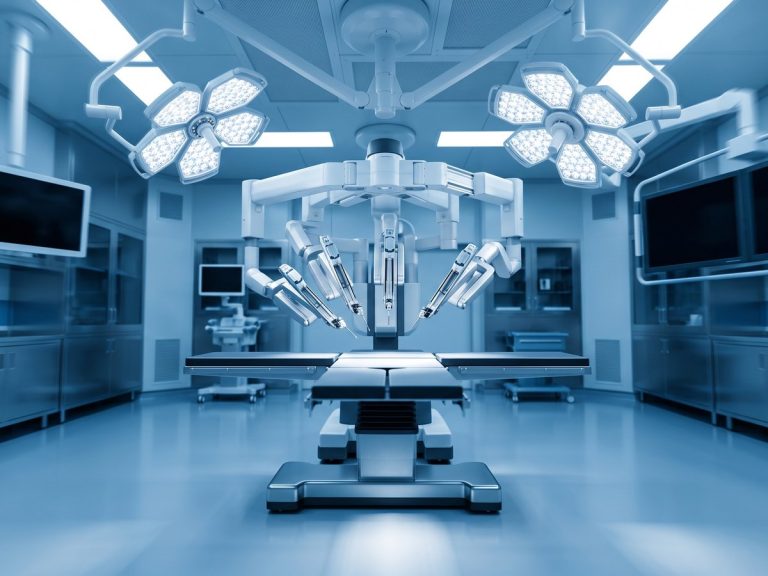 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenkomponenten und Beschläge nach AS9100D aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
Typische geschliffene Teile & Herausforderungen
Geschliffen werden rotierende und passungskritische Merkmale, die engere Toleranzen brauchen, als das Drehen allein liefert.
-

Wellen & Spindeln
Antriebswellen, Instrumentenwellen und Spindeln werden auf den endgültigen Außendurchmesser geschliffen, damit Lagersitze und Presspassungen zuverlässig halten.
-

Stifte & Rollen
Stifte und Rollen werden nach dem Drehen geschliffen. Wellen und Rollen aus Aluminium werden direkt auf den endgültigen Außendurchmesser geschliffen.
-

Bohrungen & Buchsen
Innendurchmesser an Buchsen und Gehäusen werden für die Wellenpassung fertigbearbeitet, die das Laufverhalten der Baugruppe bestimmt.
-

Hülsen & Ventilkörper
Steuerventilbohrungen und Hülsen werden geschliffen, damit die Dichtung funktioniert, wobei der Innendurchmesser koaxial zum passenden Außendurchmesser gehalten wird.
-

Mikromerkmale
Merkmale an Teilen unter 10 mm werden auf ±0,003 mm gehalten und im selben Auftrag wie die vorgelagerte Bearbeitung fertiggestellt.
-
Aluminiumwellen & -rollen
Gedreht und gefräst in der CNC-Aluminiumbearbeitung, anschließend ohne zweite Angebotsrunde geschliffen.
Häufige Herausforderungen, die wir meistern
-
Verzug durch Wärmebehandlung
Das Härten verändert Bohrungen und Außendurchmesser; ein Schleifen nach der Wärmebehandlung bei Werkzeug- und legiertem Stahl bringt sie wieder auf Zeichnungstoleranz.
-
Koaxialität von Innendurchmesser zu Außendurchmesser
Lager laufen nur rund, wenn Innen- und Außendurchmesser ausgerichtet sind; ein Lieferant und ein Bezugssystem über Drehen, Fräsen und Schleifen machen dies am einfachsten einhaltbar.
-
Oberfläche über das Drehen hinaus
Wenn eine Oberflächenbeschaffenheit durch Fräsen oder Drehen nicht gewährleistet werden kann, trägt das Schleifen eine kleine Zugabe ab, um sie zu erreichen.
-
Vermeidung von Umspannungen
Das Schleifen im selben Betrieb wie die CNC-Bearbeitung vermeidet den Transport des Teils zu einem anderen Anbieter und das erneute Aufspannen.
Zertifizierte Qualität bei geschliffenen Teilen
ISO 9001, ISO 13485 und AS9100D zertifiziert durch TÜV, mit CMM-Prüfungen an geschliffenen Merkmalen.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Metalle für das Präzisions-Rundschleifen
Wir schleifen dieselben Metalle, die wir bearbeiten, aus einer Bibliothek von über 50 Metallen und technischen Kunststoffen.
Stähle
Nichteisenmetalle
Sie möchten eine andere Legierung oder ein gehärtetes Teil schleifen lassen? Senden Sie uns Ihre Zeichnung.
Alle MetalleSo bestellen Sie geschliffene Teile
FAQ zum Rundschleifen
Kurze Antworten zum Verfahren, zu Schleifmaschinentypen und dazu, wann sich das Schleifen als Spezifikation lohnt.
Angebot für das Rundschleifen anfordern
Senden Sie die Zeichnung und die CAD-Datei mit Toleranzen, Bezügen und Hinweisen zur Wärmebehandlung. Wir kalkulieren das Schleifen zusammen mit der Bearbeitung, die den Rest des Bauteils herstellt.
- Eine Lieferzeit für Bearbeitung und Schleifen
- Ein Prüfbericht, CMM auf geschliffenen Merkmalen
- ±0.005 mm Rundheit und Koaxialität
- Keine Mindestbestellmenge, ab einer Prototypenwelle
- Zertifiziert nach ISO 9001, ISO 13485, AS9100D

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








