


Hydraulikblock & Verteilerbearbeitung
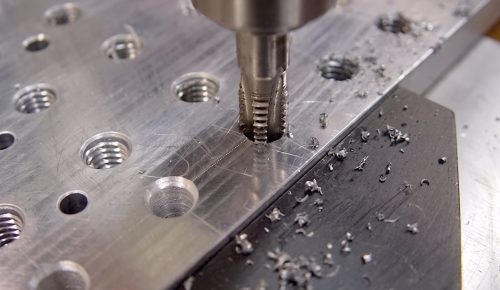
Ob Hydraulikblock, Pneumatik- oder Fluidverteiler: Wir halten die Kanalposition auf ±0,05 mm, bohren Querkanäle bis 20:1 und schneiden Anschlüsse nach SAE ORB, BSPP, NPT und ISO 6149. Keine Mindestbestellmenge, Prototypen-Versand in 3–5 Tagen.
-
±0,05 mm
Kanalposition
-
20:1
Kanaltiefe
-
3–5 Tage
Prototypen-Lieferzeit
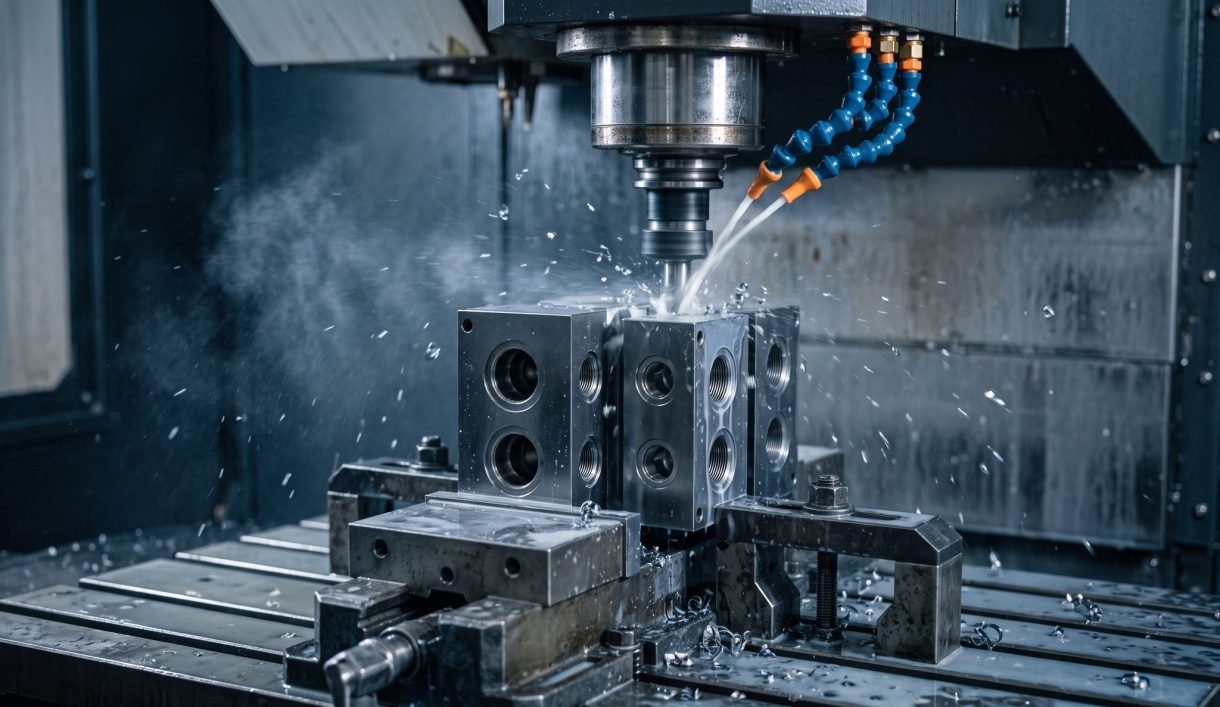

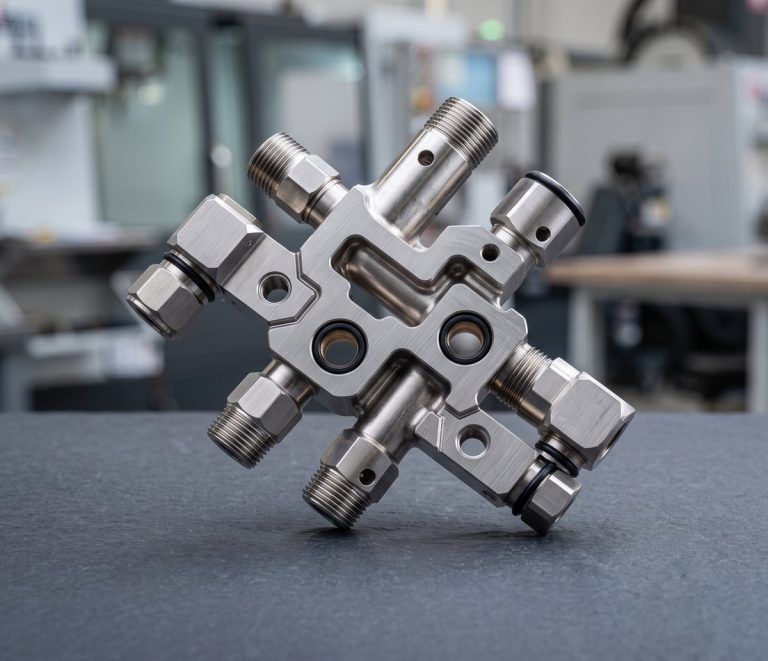
Bearbeitung von Hydraulik- und Fluidverteilerblöcken
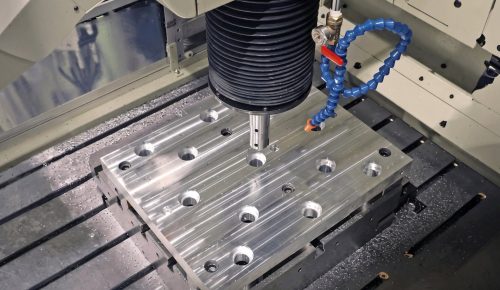
DEK bearbeitet Hydraulik-Ventilblöcke, Pneumatikverteiler, Kühlmittel- und Fluidverteilerblöcke sowie Gasverteiler aus 6061– und 6082-Aluminium, Edelstahl 304/316 und Sphäroguss.
Ein Verteilerblock besteht aus sich kreuzenden Bohrungen. Entscheidend sind daher Kanalposition, Wandstärke zwischen den Kanälen, Gewindequalität der Anschlüsse und entgratete Kreuzungen. Lange Kanäle entstehen durch Tiefbohren. Verteilerblöcke sind Teil unseres Katalogs für individuell CNC-bearbeitete Teile.
Verteilerblöcke, die wir fertigen
Hydraulik-, Pneumatik-, Kühlmittel-, Fluid- und Gasverteiler, bearbeitet aus massiven Blöcken aus Aluminium, Edelstahl, Eisen, Messing oder PEEK.
-
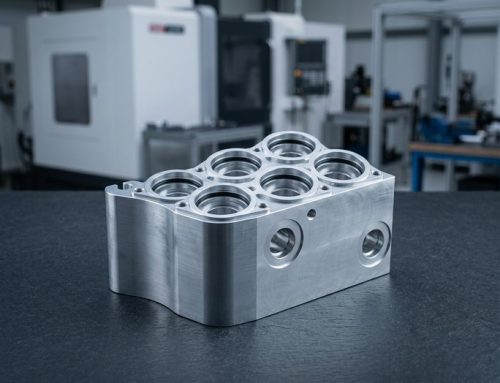 HydraulikblöckeVentilkavitäten für Einschraubventile nach Formwerkzeug-Vorgabe des Ventilherstellers.
-
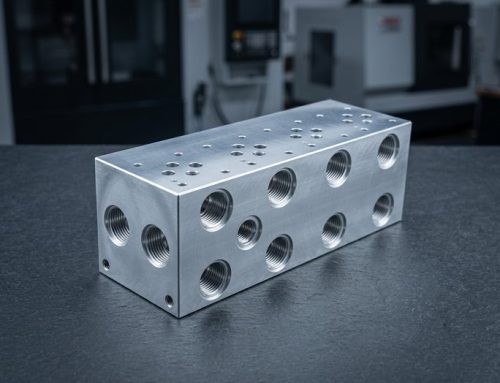 Anschluss- und SandwichplattenVentilmuster nach ISO 4401 (CETOP 3/5, D03/D05) für gestapelte Ventile.
-
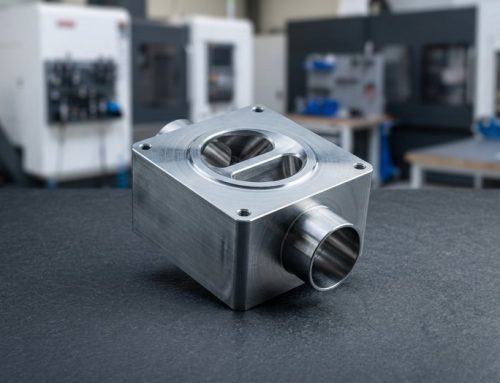 Pneumatik-VerteilerblöckeFür Magnetventilinseln, Greifer und End-of-Arm-Werkzeuge.
-
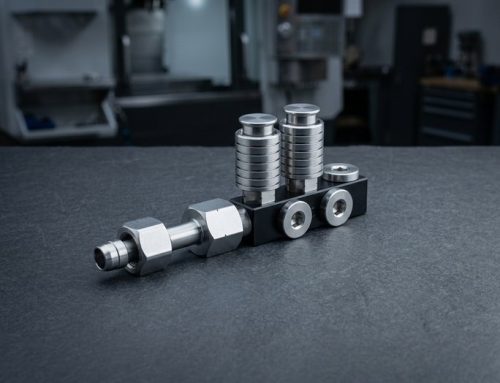 Kühlmittel- und ThermoverteilerKühlmittelverteilung für Werkzeugmaschinen, Laser und Batteriepakete.
-
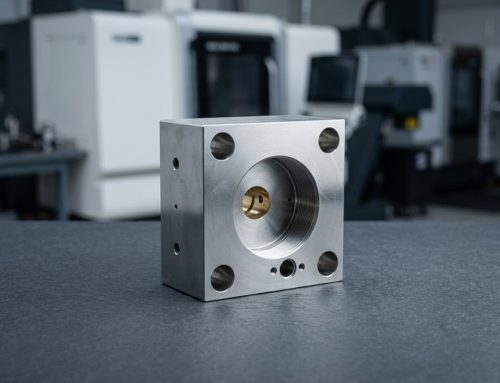 FluidverteilerblockFür analytische, medizinische und Dosierinstrumente aus 316L, PEEK oder Delrin.
-
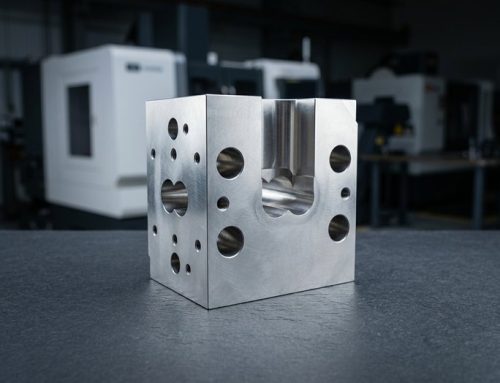 GasverteilerblöckeGas- und Probenverteiler, inkl. hochreiner Teile für Halbleiteranlagen.
Werkstoffe, Verfahren und Spezifikationen für Verteilerblöcke
Von der Werkstoffwahl über Anschlussnormen bis zur Druckprüfung: die Spezifikationen, die einen bearbeiteten Verteilerblock definieren.
Design-Tipps für individuelle Verteilerblöcke
Kosten und Zuverlässigkeit von Verteilern entscheiden sich in der Zeichnung: Bohrzugang, Wandstärke, Anschlusstyp und Sauberkeitsangaben.
-

Gerade, bohrbare Kanäle
Bohren Sie jeden Kanal gerade von einer Außenfläche aus und verschließen Sie den Eintritt mit einem SAE-Stopfen; vermeiden Sie unerreichbare schräge oder Sackkreuzungen.
-

Wand zwischen Kanälen
Halten Sie bei Aluminium bei 210 bar 2 mm Wand zwischen Kanälen ein, 3 mm zu einer Kavität; Bohrerverlauf über 20:1 Tiefe zehrt an dünnen Wänden.
-

ORB- oder BSPP-Anschlüsse bevorzugen
Wählen Sie SAE ORB oder BSPP statt NPT: kegelige NPT-Gewinde dichten durch Verformung ab und sind in Aluminium schwerer leckagefrei zu fertigen.
-

Kavitätencode angeben
Geben Sie den Kavitätencode des Ventilherstellers an (zum Beispiel ein Sun T-11A), damit wir das passende Formwerkzeug verwenden, statt das Profil zu interpretieren.
Was Sie in Ihrer Zeichnung angeben sollten
-
Entgraten und Sauberkeit
Geben Sie Entgraten an Kreuzungen sowie Spülen und Kappen explizit an; beides sind Prüfpunkte im Laufzettel, keine Annahmen.
-
Betriebsdruck
Nennen Sie den Betriebsdruck, damit die Mindestwandstärke von 2 mm bei der Zeichnungsprüfung kontrolliert und das Material gewählt wird (Aluminium bis 210 bar, Eisen darüber).
-
Bedingungen für die Druckprüfung
Geben Sie Prüfdruck, Medium und Haltezeit in der Zeichnung an; eine hydrostatische Prüfung mit 1,5× Betriebsdruck bis 350 bar wird dann mit einkalkuliert.
-
Anschlussangaben
Benennen Sie jede Anschlussnorm (SAE J1926 ORB, ISO 1179 BSPP, ISO 6149, NPT) und jedes ISO 4401-Ventilmuster im STEP-Modell und in der Zeichnung.
Anwendungen & Branchen
Hydraulikverteiler-Bearbeitung für Land- und Baumaschinen, Automatisierungs-Ventilinseln, Halbleiter-Gasverteiler und Bohrlochkopfblöcke für Öl und Gas.
-

Telekommunikation
-

Bergbau
-

Militär & Verteidigung
-

Schifffahrt
-

Konsumgüter
-

Bauwesen
-

Landwirtschaft
-

Drohnen & UAV
-

Elektronik
-

Automobil
-

Öl & Gas
-

Energie
-

Industrieausrüstung
-

Halbleiter
-

Robotik
-

Medizintechnik
-

Luft- und Raumfahrt
-
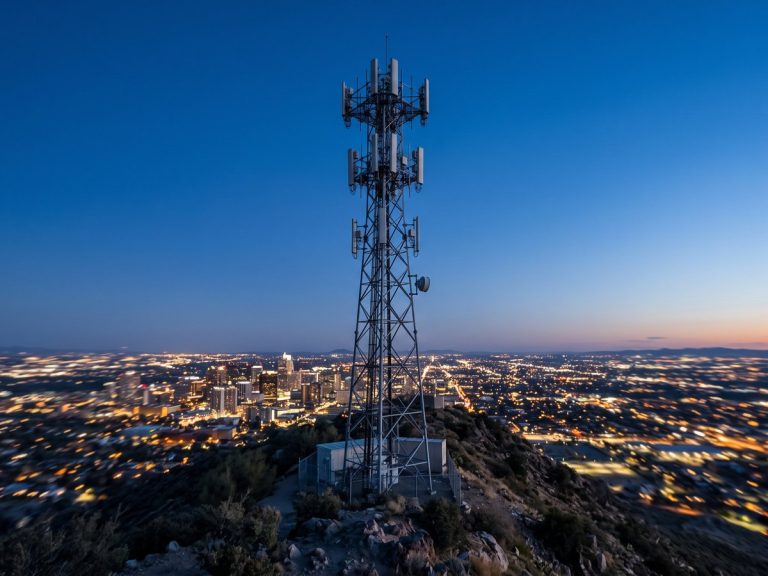 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
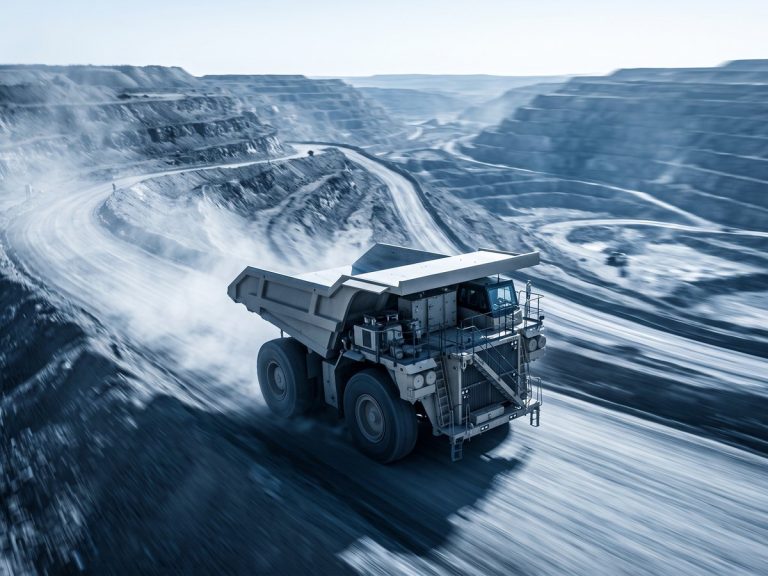 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 SchifffahrtPropellerwellen, Pumpenteile und Decksbeschläge aus 316-Edelstahl, Bronze und Aluminiumbronze, in erster Linie nach Korrosionsbeständigkeit ausgewählt.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audio-Hardware, bei denen die bearbeitete Oberfläche sichtbar ist, eloxiert, kugelgestrahlt oder nach Muster poliert.Mehr erfahren
-
 BauwesenStrukturelle Halterungen, Verankerungselemente und Hydraulikanschlüsse aus Baustahl, legiertem Stahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Gimbal-Rahmen und Fahrwerksbeschläge aus 7075-Aluminium, Titan und Magnesium zur Gewichtsreduzierung ohne Steifigkeitsverlust.Mehr erfahren
-
 ElektronikSteckergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, an Kontaktmerkmalen auf ±0.01 mm gehalten.Mehr erfahren
-
 AutomobilSensor-, Ventilgehäuse und Wellen für Prototypen und Klein- bis Mittelserien aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeug-Teile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Anschlüsse aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl; Vorrichtungen bleiben für Wiederholaufträge eingelagert.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenkomponenten und Beschläge nach AS9100D aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
Warum DEK für die Verteilerbearbeitung
Tiefbohren, Entgraten und Prüfen bestimmen die Kosten von Verteilern – deshalb wird jede Zeichnung von einem Ingenieur geprüft, nicht von einem Kalkulationsprogramm.
-

Von Ingenieuren geprüfte Angebote
Ein Ingenieur prüft jede Verteilerzeichnung manuell, kontrolliert Wandstärke und Bohrzugang und erstellt das Angebot innerhalb von 6 Stunden.
-

Alle Schritte im Haus
Tiefbohren, Gewindeschneiden, Entgraten und Veredeln erfolgen im Haus, sodass die Kanalausrichtung nicht zwischen Lieferanten verloren geht.
-

KMM-geprüfte Kanäle
Kanalpositionen werden auf der KMM geprüft, Anschlussgewinde mit Lehren; die Prüfberichte liegen dem Block bei.
-

Zertifizierte Qualität
Verteiler werden nach den zertifizierten Qualitätssystemen ISO 9001:2015, ISO 13485 und AS9100D gefertigt, ohne Mindestbestellmenge ab dem Prototyp.

Saubere, geprüfte Blöcke
Jeder Kreuzungspunkt wird entgratet, der Block gespült und seine Anschlüsse vor dem Versand verschlossen. Hydrostatische Prüfung mit dem 1,5-fachen Betriebsdruck bis 350 bar ist auf Anfrage erhältlich.
Zertifizierte Verteilerqualität
Verteiler werden nach den Systemen ISO 9001:2015, ISO 13485 und AS9100D bearbeitet.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Werkstoffe und Oberflächen für Verteiler
Aluminium, Edelstahl, Eisen und Messing, kombiniert mit Oberflächenveredelungen für die von DEK bearbeiteten Verteiler.
Metalle
Oberflächenveredelungen
Benötigen Sie eine andere Legierung für Ihren Verteiler? Fragen Sie unsere Ingenieure
Alle WerkstoffeFAQ zur Verteilerbearbeitung
Antworten zu Anschlussgewinden, internem Entgraten und Druckprüfung bearbeiteter Verteiler.
Angebot für Ihren Hydraulikblock anfordern
Senden Sie Ihre Daten für den Verteilerblock: Ein Ingenieur prüft Wandstärke und Bohrzugang und erstellt innerhalb von 6 Stunden ein Angebot.
- STEP-Modell mit dem Kanalnetz
- Anschlussangaben und Kavitätencodes
- Betriebsdruck und Prüfdruck
- Menge: keine Mindestbestellmenge
- Prototypen werden in 3–5 Tagen versandt

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








